При смене пресс-формы замятия на подвижной или неподвижной плите ТПА могут выглядеть как локальный дефект, но именно через эти поверхности передаётся усилие смыкания. Если установить оснастку без предварительного контроля, возрастает риск перекоса, появления облоя — лишнего пластика по краям изделия, ускоренного износа колонн и повторного повреждения машины. В статье разберём, почему состояние плит нельзя оценивать только визуально, какие замеры нужны до запуска и когда помогает фрезеровка формонесущих поверхностей мобильным станком на месте эксплуатации.
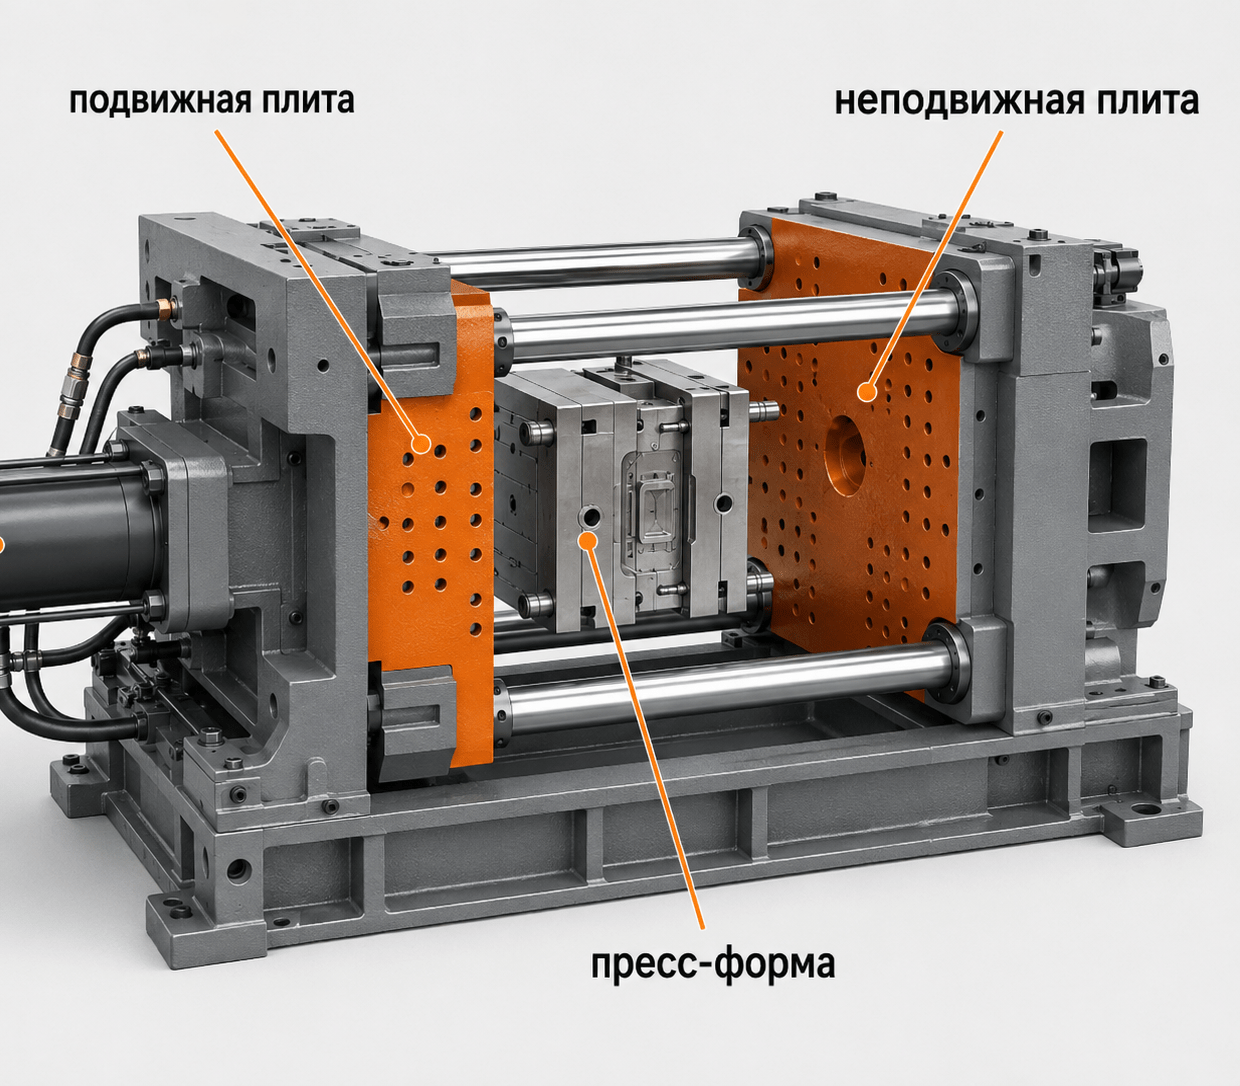
Подвижная и неподвижная плиты термопластавтомата служат базой для установки пресс-формы. От их состояния зависит, как оснастка прилегает к машине, равномерно ли распределяется усилие смыкания и не возникает ли перекос при работе.
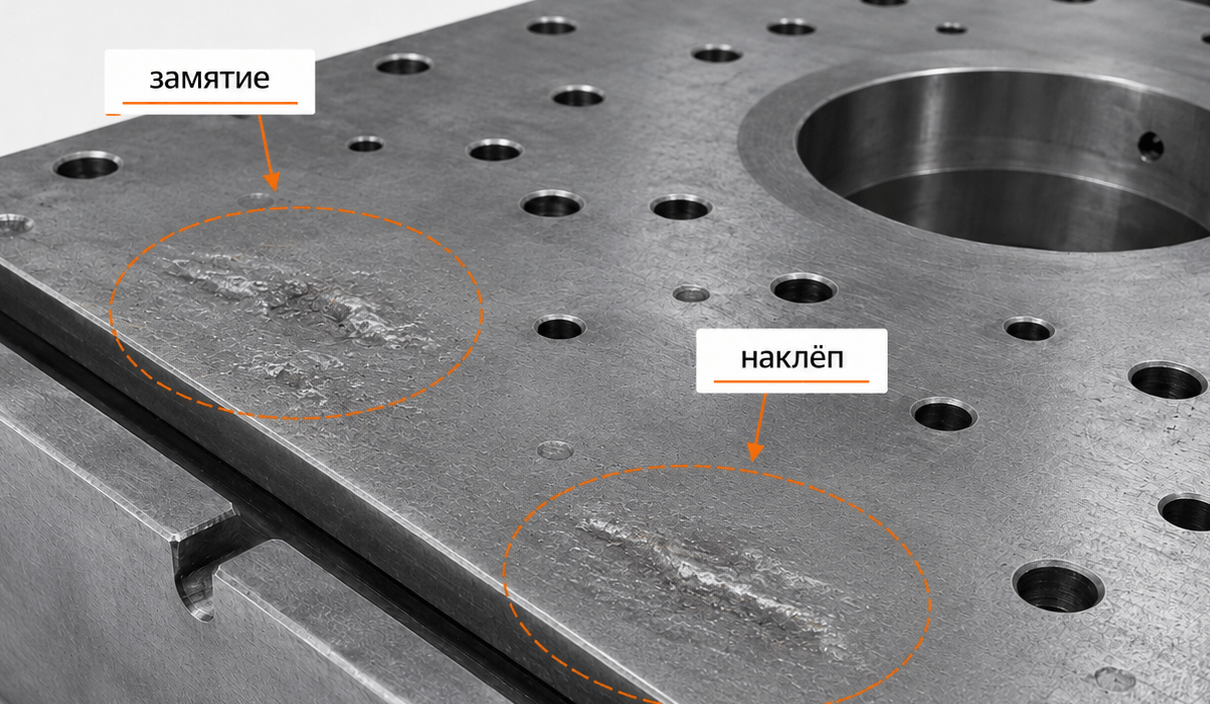
Если на поверхности есть выступающий наклёп, форма может опереться не всей плоскостью, а отдельными точками. В таком положении нагрузка концентрируется на небольших участках, поэтому металл продолжает деформироваться.
Вмятина работает иначе. Она создаёт локальный провал, из-за которого часть основания не участвует в контакте. При смыкании усилие уходит через соседние зоны, а оснастка получает неравномерную опору.
Для производства это проявляется по-разному: появляется облой, меняется качество изделий, увеличивается износ направляющих, повреждаются крепёжные элементы или нарушается повторяемость цикла. Иногда проблема становится заметной не сразу, а после нескольких запусков новой формы.
Пока на ТПА стоит одна и та же оснастка, повреждение может долго оставаться незамеченным. Форма уже «привыкла» к конкретному положению, а операторы компенсируют отклонения настройками.
При установке другой оснастки ситуация меняется. Новая база контакта попадает на участки, которые раньше не работали под нагрузкой. В этот момент становятся видны замятия, следы от старых прижимов, поднятые кромки, повреждения вокруг отверстий или неравномерное прилегание.
Особенно часто это происходит, когда предприятие переходит с одной геометрии формы на другую. Например, раньше использовалась квадратная оснастка, а затем установили прямоугольную. Нагрузка начинает распределяться иначе, и старые дефекты плит мешают правильному смыканию.
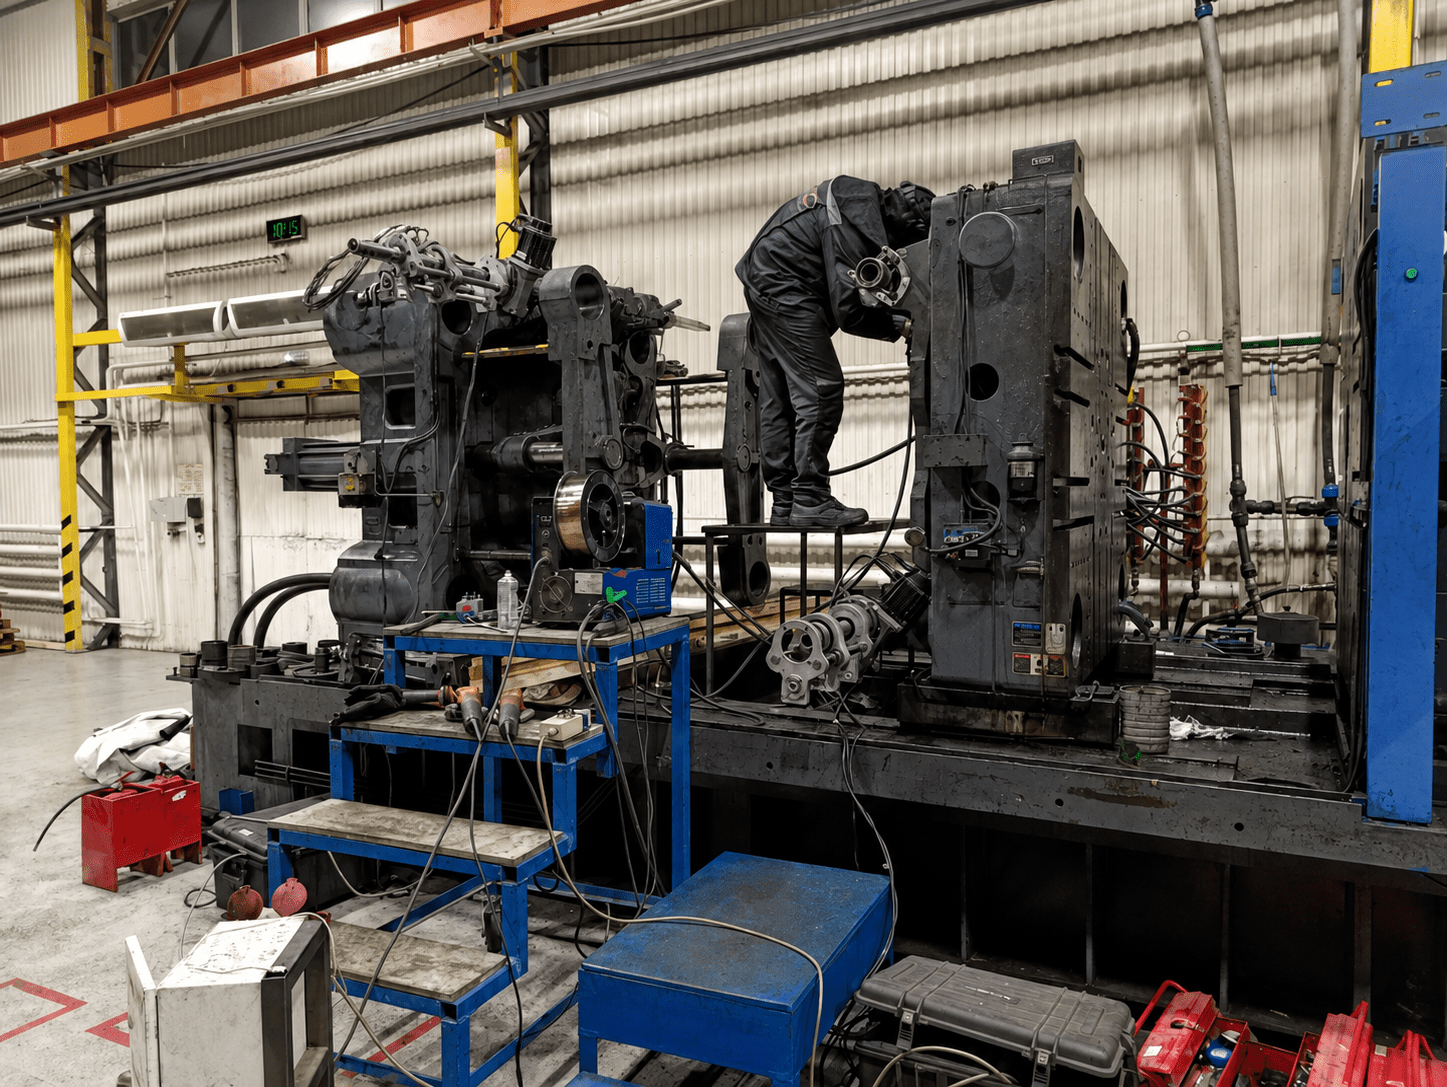
Причины обычно связаны не с одной ошибкой, а с накоплением нескольких факторов.
Наиболее частые ситуации:
После каждого цикла металл воспринимает высокую нагрузку. Если контакт идёт через выступ, острую кромку или загрязнение, на формонесущей поверхности постепенно появляется наклёп.
Если при смене пресс-формы обнаружили замятие, не стоит сразу ставить оснастку обратно и запускать серию. Сначала нужно понять, дефект находится ниже рабочей плоскости или, наоборот, выступает над ней.
Минимальная проверка включает несколько шагов.
С плиты удаляют загрязнения, масло, остатки пластика, ржавчину и металлическую пыль. После очистки становятся видны задиры, забоины, отпечатки прижимов и поднятые кромки.
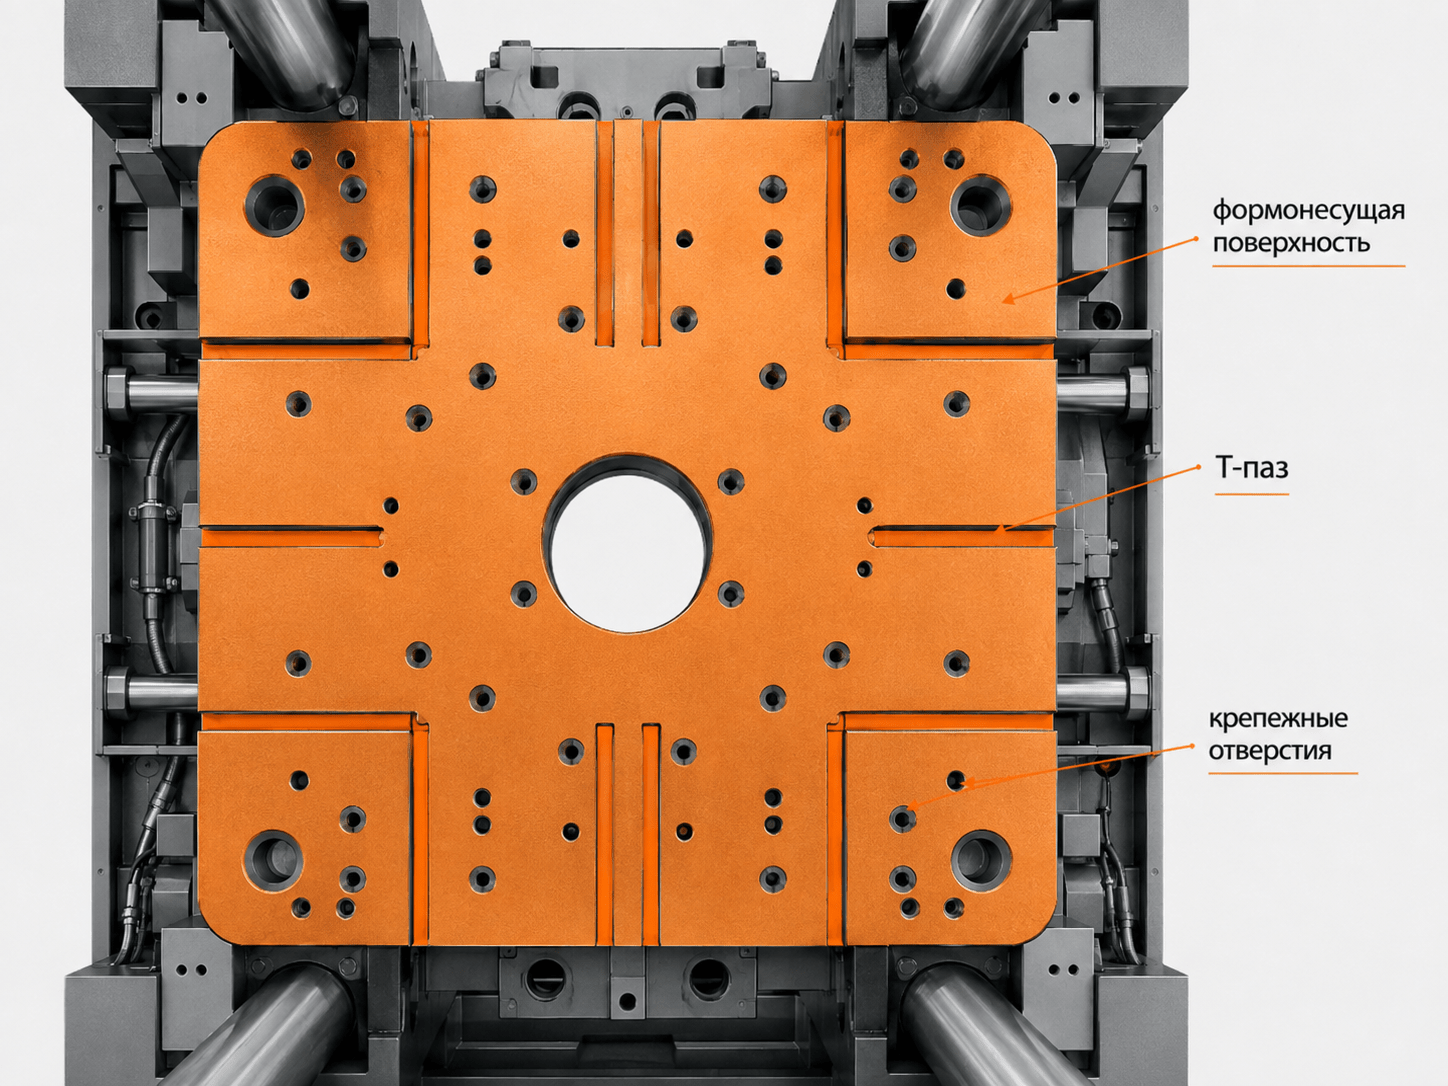
Важно осмотреть не только центр. Повреждения часто появляются в местах крепления, около Т-пазов, рядом с отверстиями и по краям зоны контакта.
Самая опасная ситуация — не углубление, а поднятый металл вокруг него. Такой участок мешает пресс-форме сесть на базовую поверхность и создаёт точечную опору.
Если выступ небольшой, его иногда можно аккуратно снять локальной зачисткой. При протяжённом наклёпе требуется механическая обработка.
После визуального осмотра проверяют, как форма садится на плиту. Для этого оценивают зазоры, следы контакта и положение оснастки относительно базовых элементов.
Если прилегание неравномерное, запускать ТПА рискованно. Машина может сомкнуться с перекосом, а дефект начнёт развиваться дальше.
Когда повреждения есть и на подвижной, и на неподвижной стороне, нужно проверить взаимное положение поверхностей. Проблема может быть не только в локальных замятиях, но и в общей геометрии узла смыкания.
Для такой диагностики применяют индикаторы, поверочные средства, лазерный контроль или другие методы измерения. Выбор инструмента зависит от размера ТПА, доступа и требуемой точности.
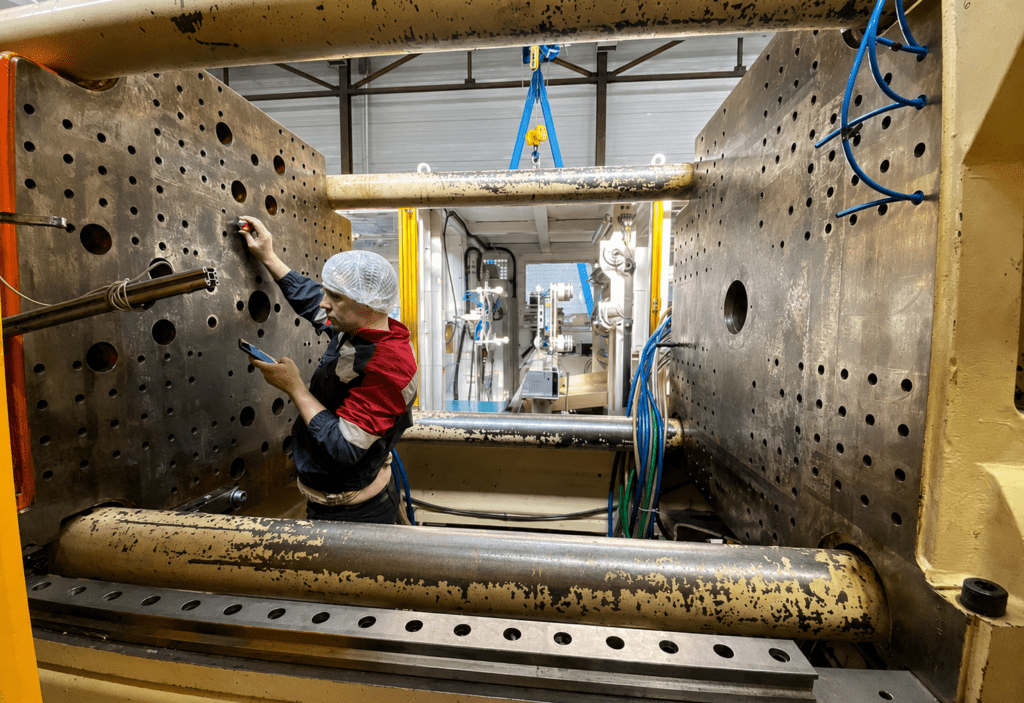
Главная ошибка — считать замятие мелким дефектом и компенсировать его усилием смыкания. Увеличение нагрузки может временно убрать облой, но при этом возрастает риск повредить форму, плиту, колонны и элементы КРМ.
Также опасна грубая ручная доработка. Болгарка или напильник не позволяют выдержать плоскость на большой площади. В результате можно снять лишний металл и получить новую зону неплотного контакта.
Ещё один риск — установка дополнительных подкладок без расчёта. Такая мера меняет распределение усилия и не устраняет причину повреждения.
Если плита уже получила заметные вмятины, правильнее сначала провести дефектовку. Только после этого выбирают способ восстановления.
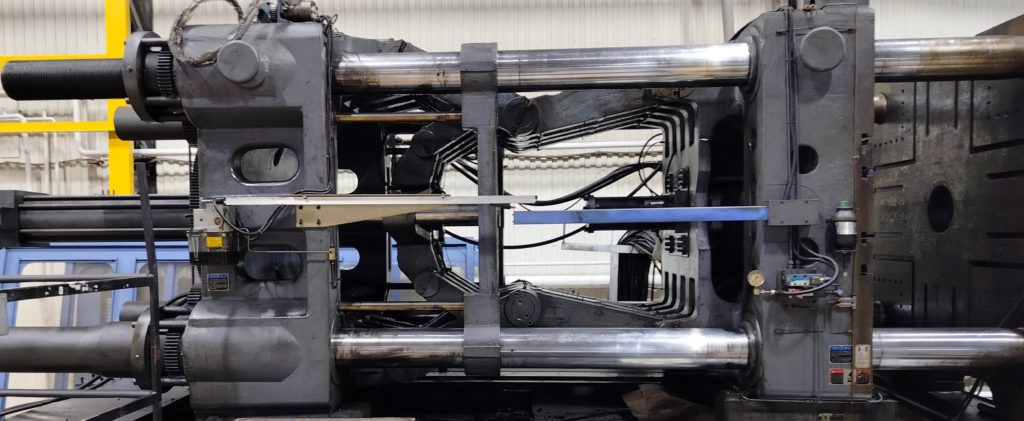
Механическая обработка требуется, если повреждение влияет на посадку пресс-формы или мешает равномерному смыканию.
Фрезеровку стоит рассматривать, когда:
При обработке снимают минимальный слой металла. Задача не в том, чтобы «срезать всё подряд», а в восстановлении рабочей геометрии.
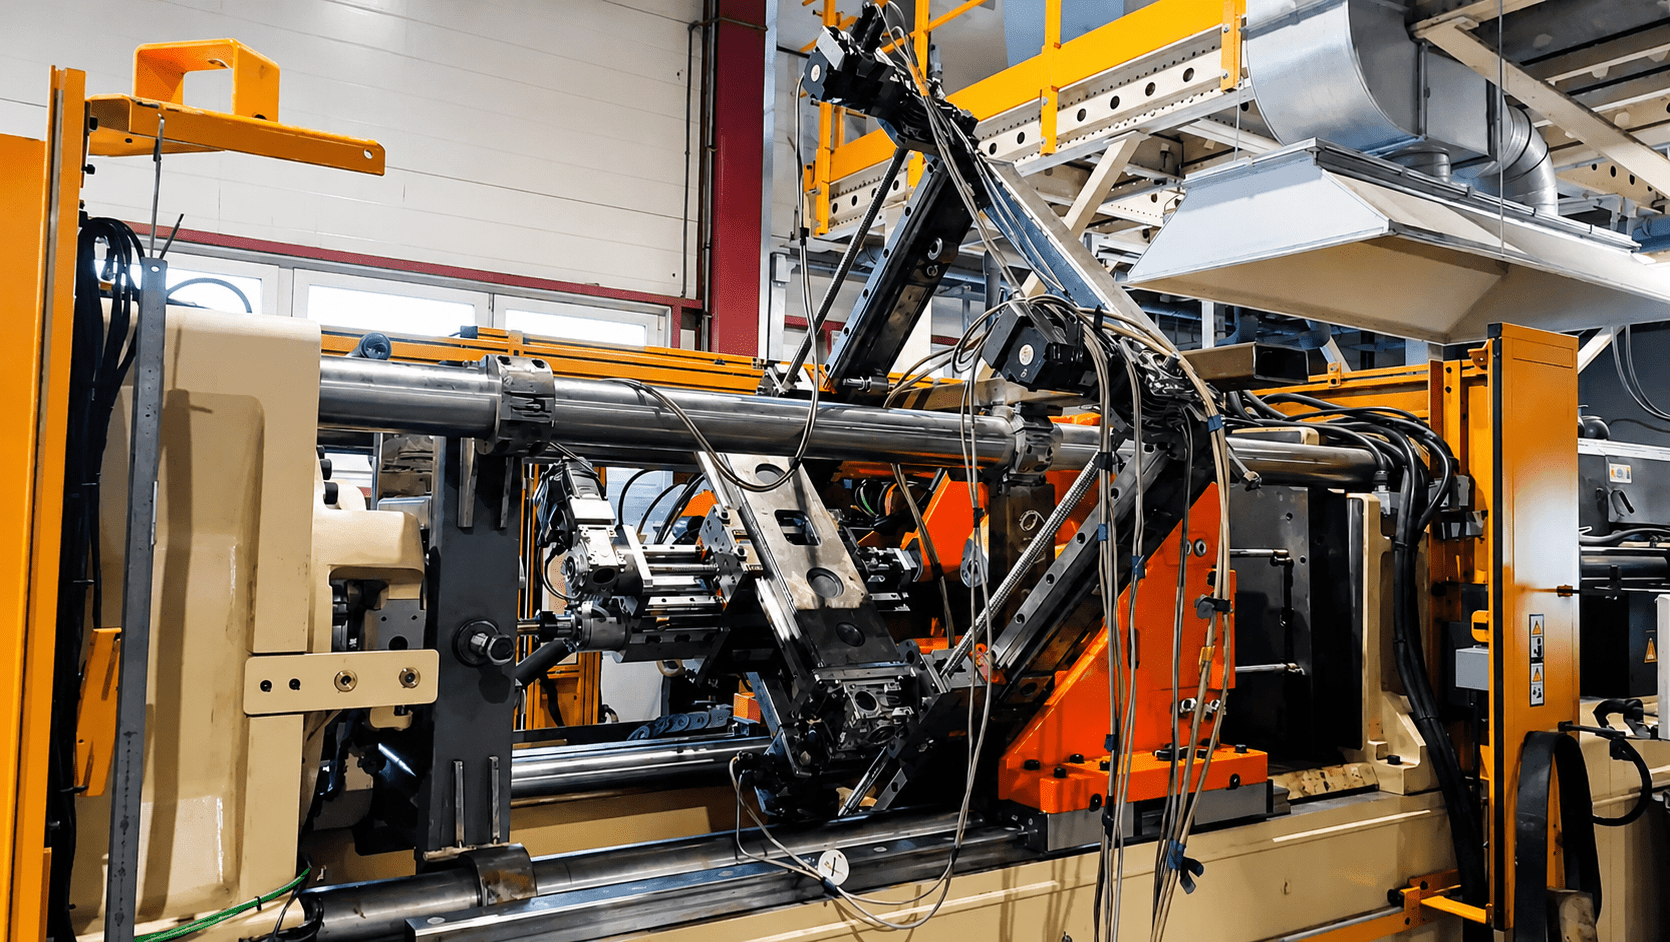
Да, если конструкция ТПА позволяет закрепить мобильный станок и обеспечить доступ к зоне обработки. В таком случае фрезеровку выполняют прямо на площадке заказчика.
Выездной формат особенно полезен, когда:
Перед началом работ специалисты оценивают доступ, габариты, наличие грузоподъёмной техники, точки крепления станка, электропитание и безопасность площадки.
Порядок ремонта зависит от характера повреждения. Обычно работа строится поэтапно.
| Этап | Что выполняем | Зачем это нужно |
|---|
| 1. Дефектовка | Осматриваем подвижную и неподвижную плиты, фиксируем зоны замятия, наклёпа, задиров, повреждения Т-пазов и крепёжных отверстий. | Чтобы определить реальный объём ремонта и понять, влияет ли дефект на установку пресс-формы. |
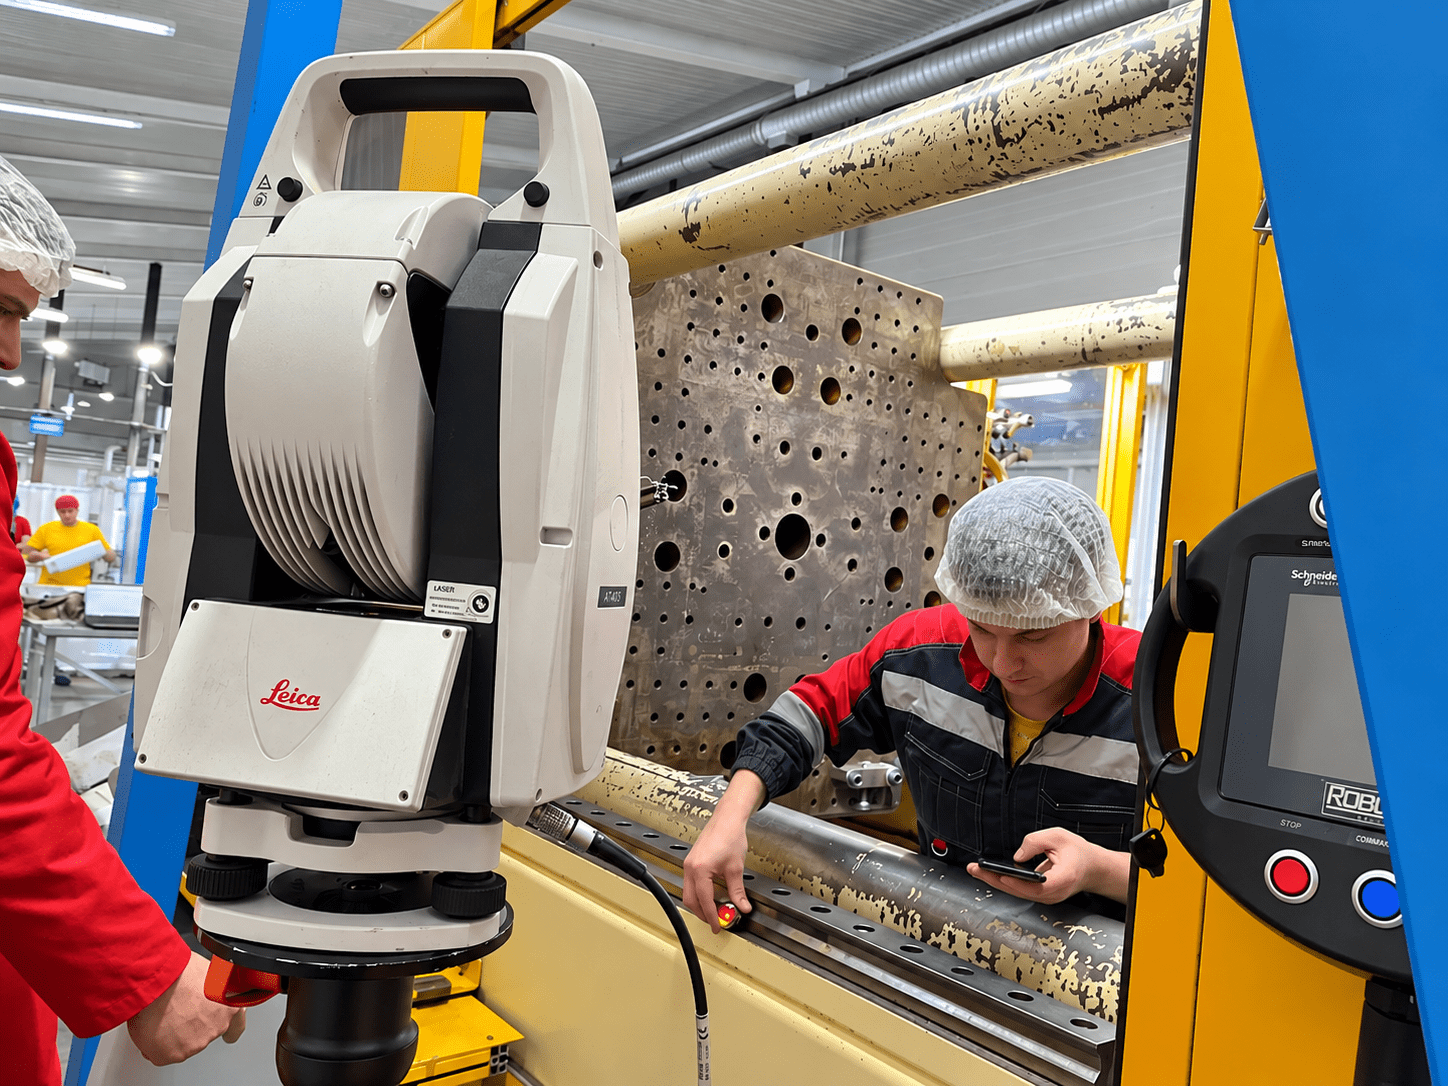
| 2. Инструментальные замеры | Проверяем плоскостность, взаимное положение формонесущих поверхностей, участки с выступающим наклёпом и зоны неплотного прилегания. При необходимости используем лазерный трекер Leica AT403. | Замеры позволяют не оценивать плиту «на глаз», а определить, где требуется съём металла и как правильно выставить мобильный станок. |
| 3. Подготовка оборудования | Устанавливаем мобильный фрезерный станок, проверяем жёсткость крепления, направление подачи и доступ инструмента к рабочей зоне. | От выставления оборудования зависит точность обработки и стабильность результата. |
| 4. Черновая обработка | Снимаем выступающий наклёп, выравниваем повреждённые участки и убираем зоны, мешающие прилеганию пресс-формы. | Этот этап устраняет основные неровности и подготавливает поверхность к чистовой фрезеровке. |
| 5. Чистовое фрезерование | Обрабатываем формонесущую поверхность с минимальным съёмом металла. | Задача — вернуть плите ровную базу под установку оснастки без лишнего ослабления детали. |
| 6. Контроль результата | Проверяем плоскость, зазоры, состояние крепёжных зон и возможность штатной установки пресс-формы. | Финальная проверка подтверждает, что оснастка будет прилегать без перекоса и точечных перегрузок. |
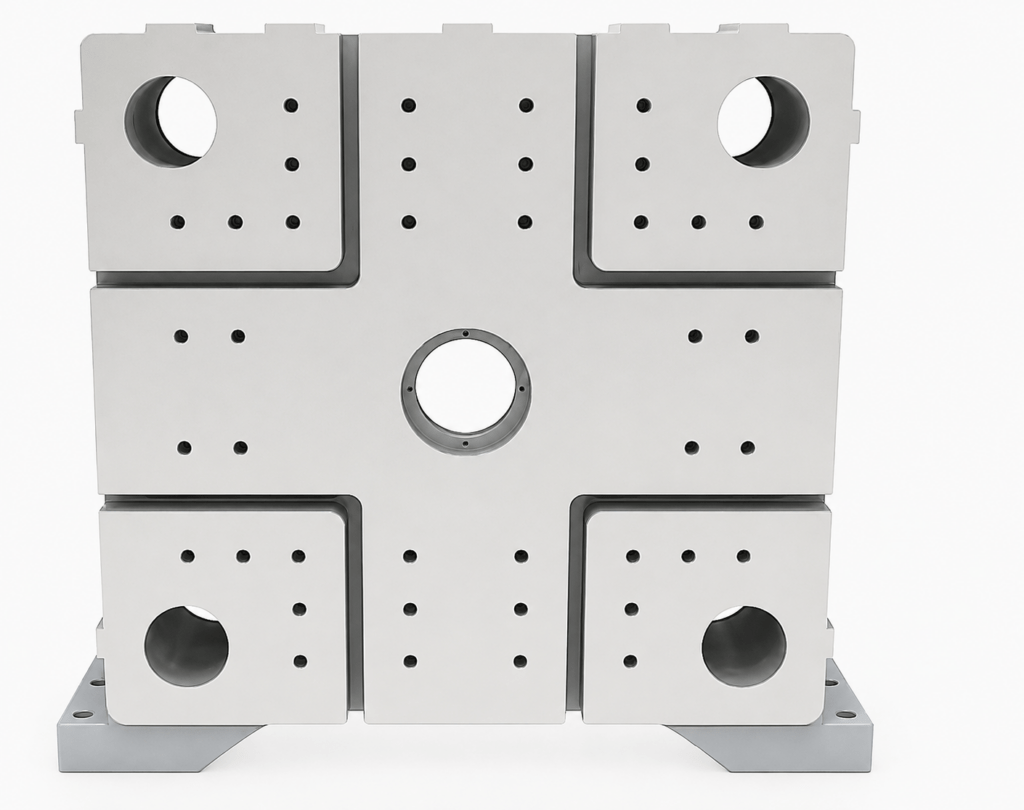
Отдельная проблема возникает, когда термопластавтомат изначально поставлен без прорезей под ползуны или с креплением, которое неудобно для действующих пресс-форм.
В этом случае речь идёт уже не о ремонте замятия, а о модернизации формонесущих плит. На поверхности можно выполнить Т-образные пазы, дополнительные крепёжные отверстия или другие элементы под конкретную оснастку.
Такая задача требует предварительной конструкторской проработки. Нужно учитывать толщину плиты, расположение существующих отверстий, зону смыкания, усилие зажима и безопасные расстояния до важных элементов.
Если работы выполняются на месте эксплуатации, дополнительно рассчитывают перестановки мобильного станка. Для длинных пазов и нескольких зон крепления это напрямую влияет на срок ремонта.
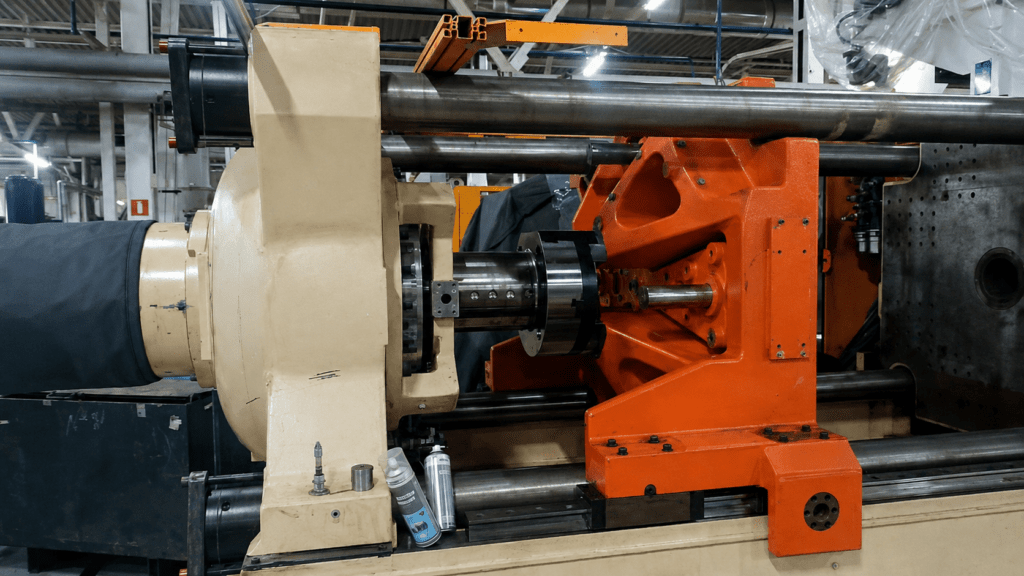
Выездная обработка удобна не всегда. Иногда рациональнее демонтировать деталь и выполнить восстановление на стационарном оборудовании.
Такой вариант рассматривают, если:
Решение принимают после осмотра, фотографий и анализа конструкции. Важно выбрать не самый быстрый способ, а технологию, которая даст стабильный результат.
Чтобы понять объём работ, инженеру желательно получить:
Если точных замеров пока нет, можно начать с фото и описания проблемы. После первичного анализа специалисты подскажут, какие параметры нужно уточнить.
Телефон
8 800 500-63-74
Электронная почта
zapros@1grc.ru
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


