Восстанавливаем механизмы смыкания ТПА для предприятий литья пластмасс под давлением: ремонтируем рычаги, линки, отверстия, пальцы, втулки, проушины и плиты.
Получить консультацию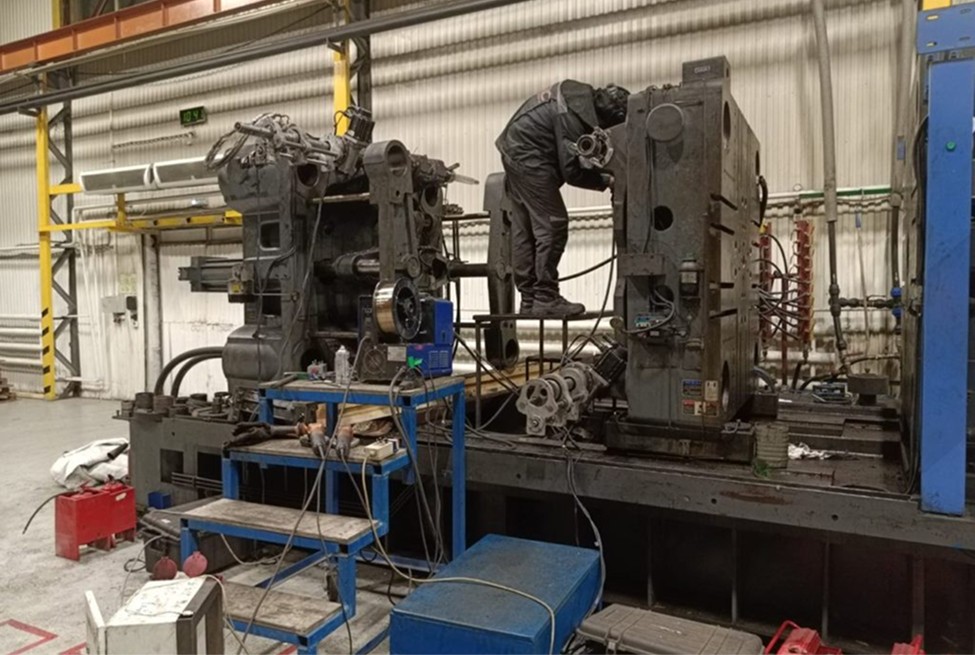
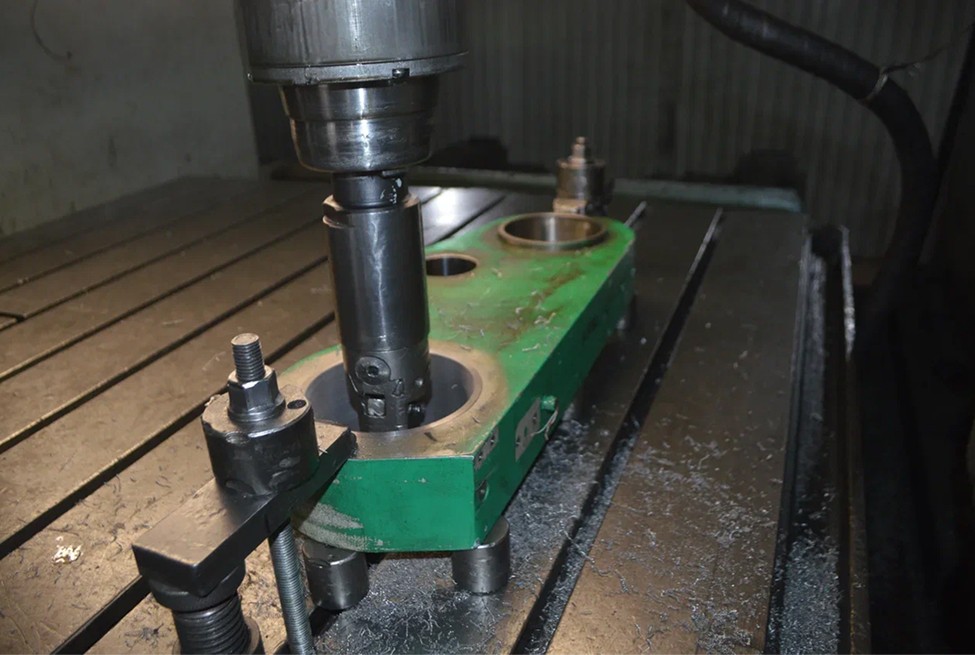
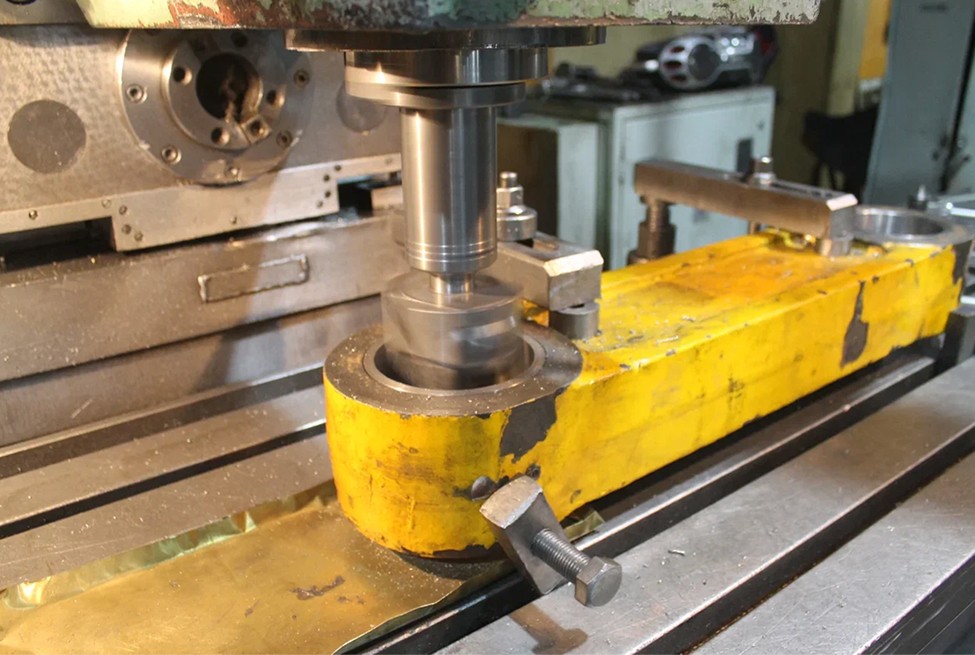
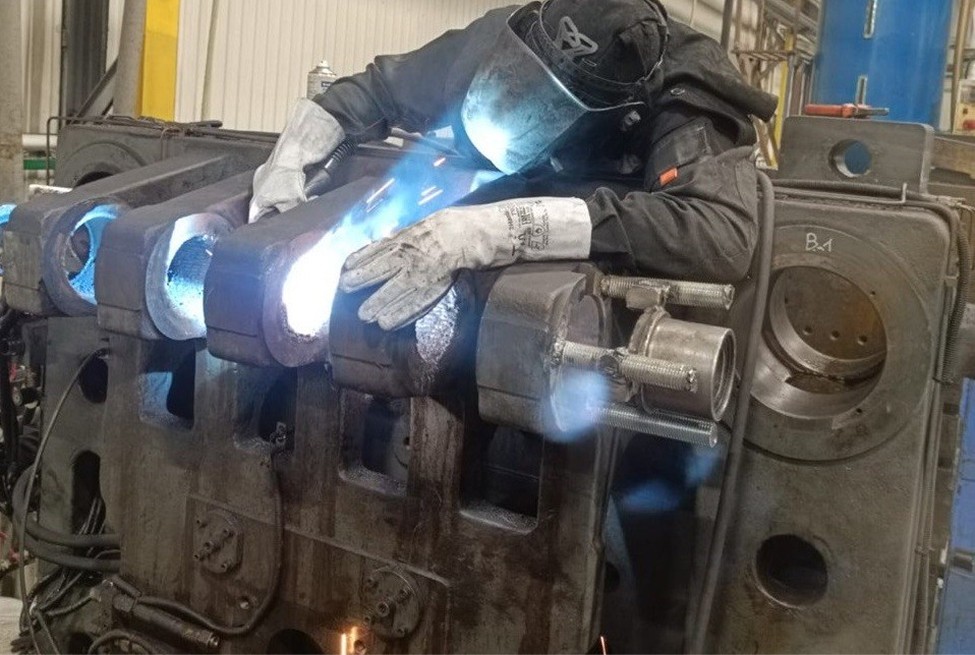
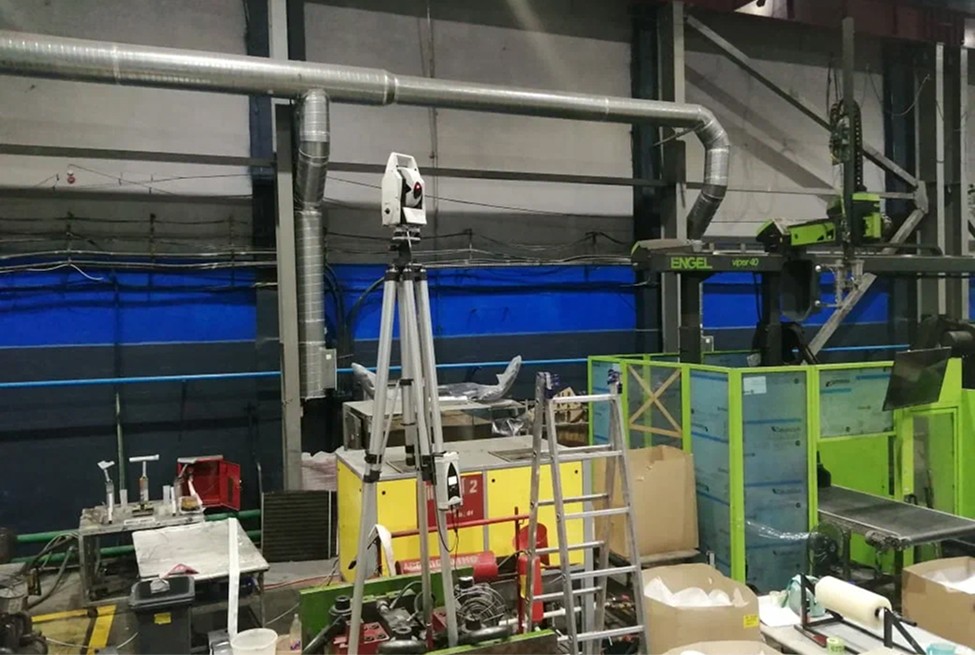
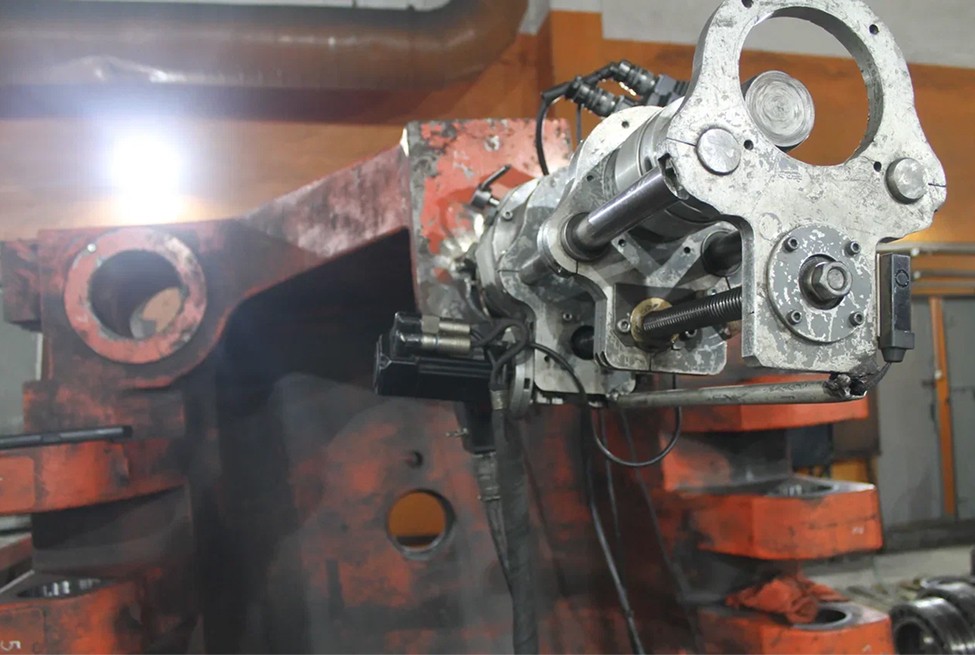

Услуга предназначена для заводов и производственных площадок, где эксплуатируются термопластавтоматы с коленно-рычажным механизмом смыкания.
Ремонт востребован на предприятиях, которые производят:
В рычагах, линках, пальцах или втулках появились увеличенные зазоры.
Новые детали быстро изнашиваются из-за повреждённых посадочных мест.
Отверстия потеряли геометрию, появилась овальность.
Ударные нагрузки ускоряют разрушение механизма.
Износ дошёл до подвижной или неподвижной плиты.
Механизм смыкания работает нестабильно и нагружает пресс-форму.
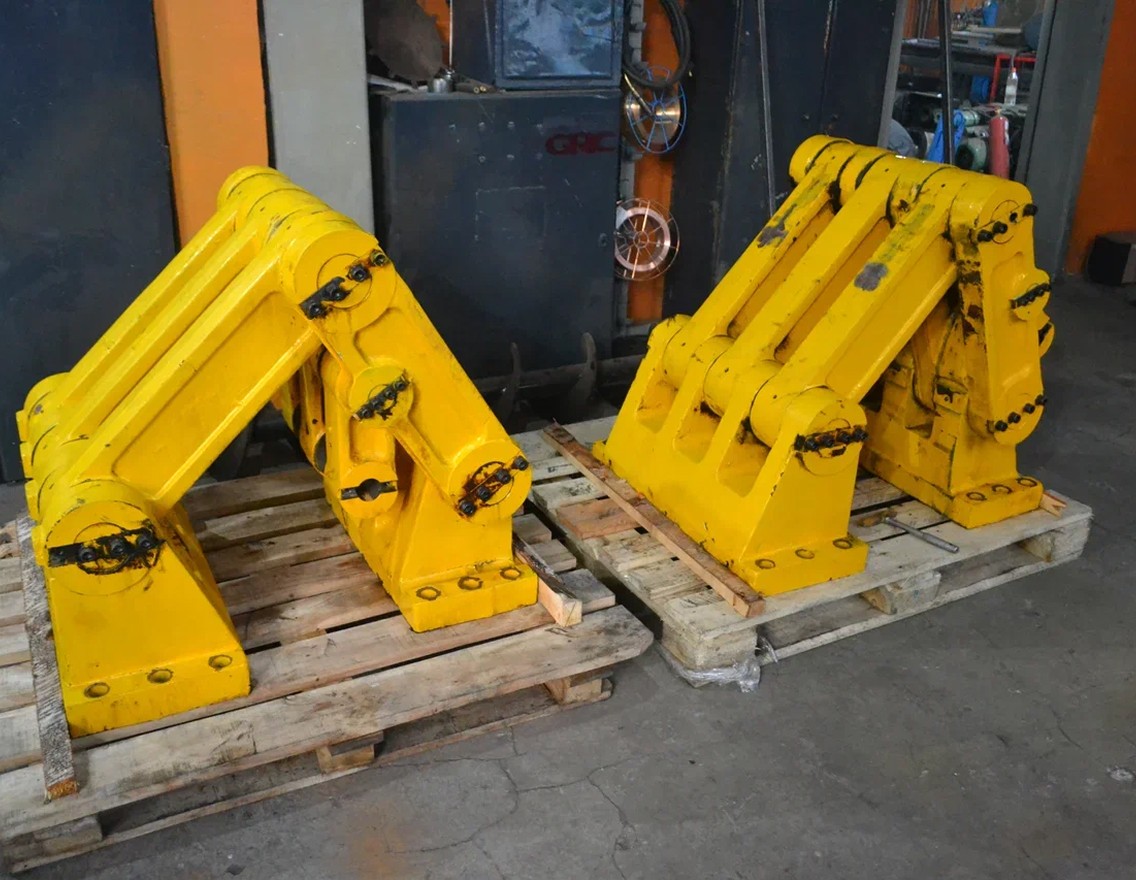
Втулка
Палец
Отверстие в рычаге или линке
Люфт механизма смыкания
Разбитые проушины
Перекос плит
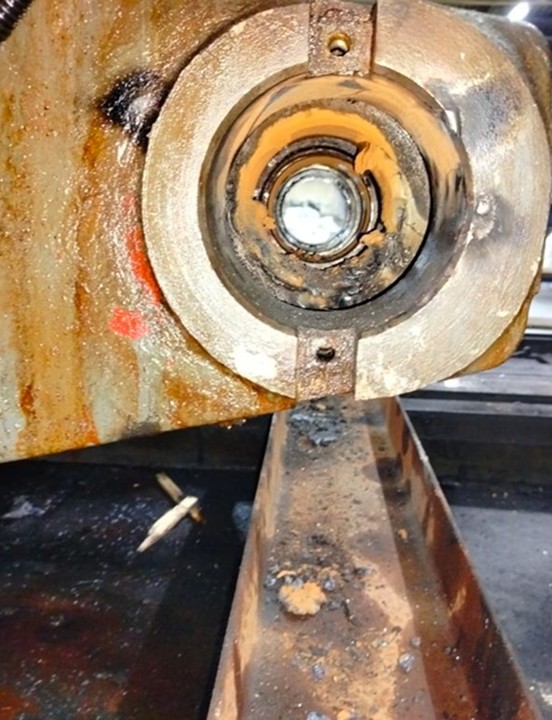
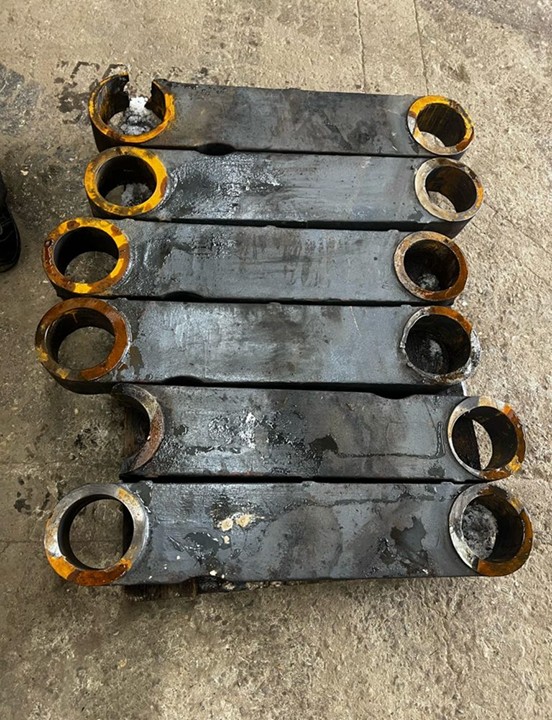
Если вовремя не устранить износ втулок, пальцев и отверстий, нагрузка начинает передаваться на более дорогие элементы термопластавтомата: проушины, подвижную плиту, неподвижную плиту и пресс-форму. Поэтому ремонт КРМ нужно рассматривать не как замену отдельной втулки, а как восстановление механизма смыкания ТПА.
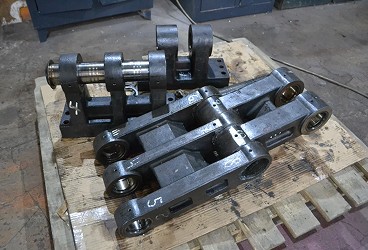
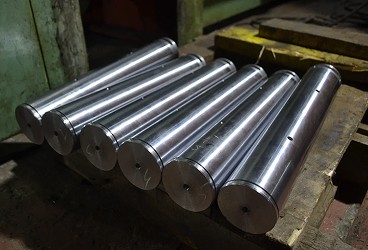
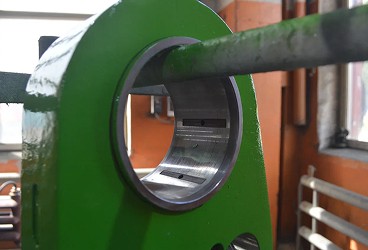
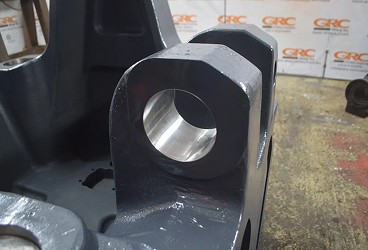
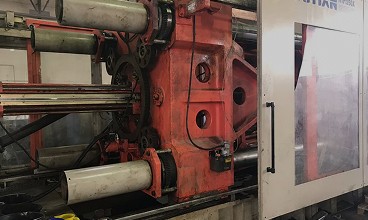
Изучаем модель ТПА, фото, чертежи, размеры и описание дефекта.
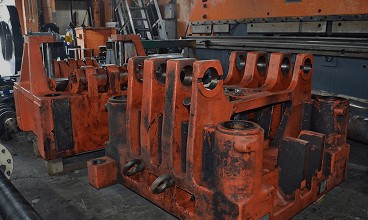
Определяем степень износа рычагов, линков, пальцев, втулок, отверстий и проушин.
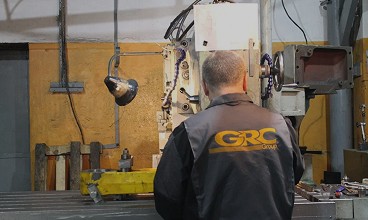
Определяем, что нужно выполнить: изготовление деталей, восстановление отверстий, расточку, наплавку, ремонт плит или комплексный ремонт КРМ.
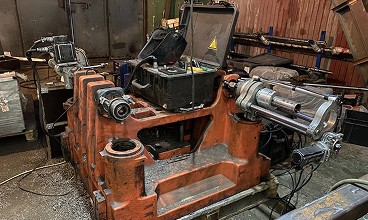
Выполняем механическую обработку, восстановление посадочных мест, изготовление пальцев и втулок.
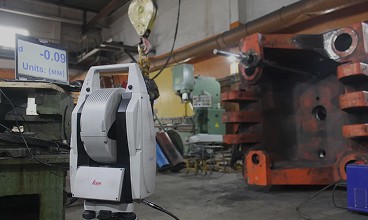
Проверяем размеры, посадки, соосность и состояние сопряжений.
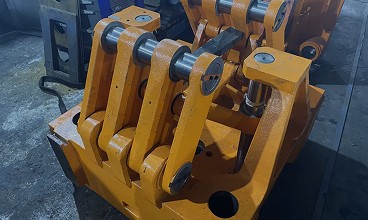
Заказчик получает восстановленные элементы механизма смыкания или отремонтированный узел.

При комплексном ремонте ТПА Demag 420 требовалось заменить детали коленно-рычажного механизма: стальные втулки различных диаметров и длин (сталь 45) для плиты, малых и больших линков, крестовины, а также пальцы (штоки) с закалкой ТВЧ (сталь 45).
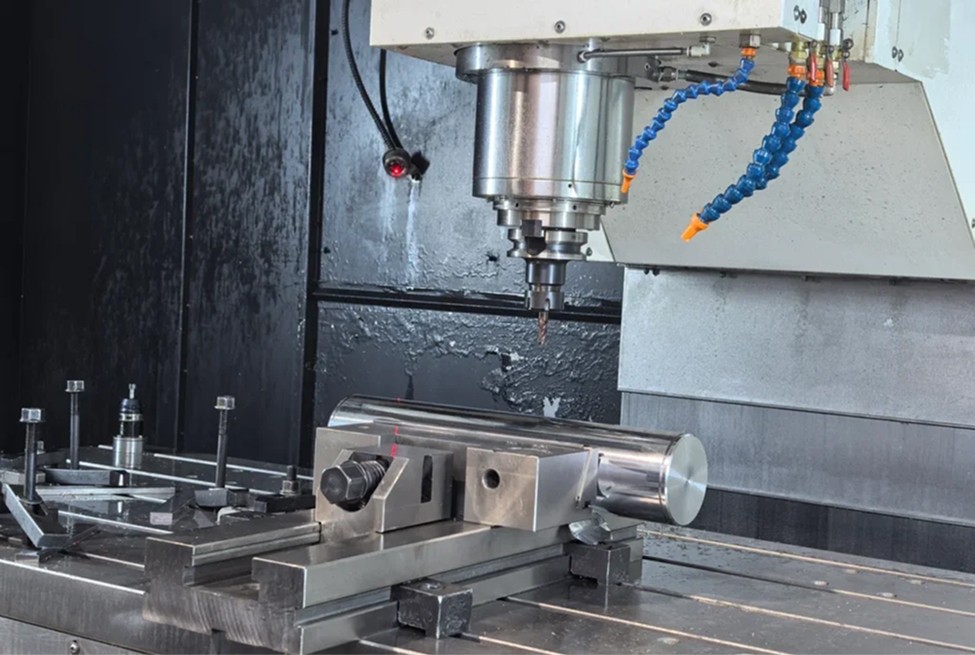
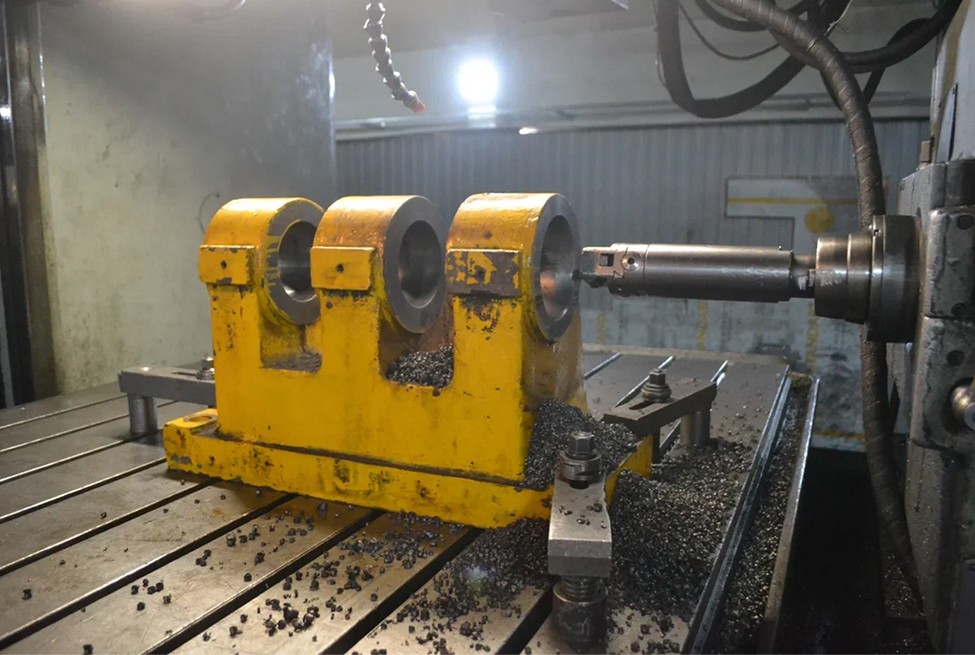
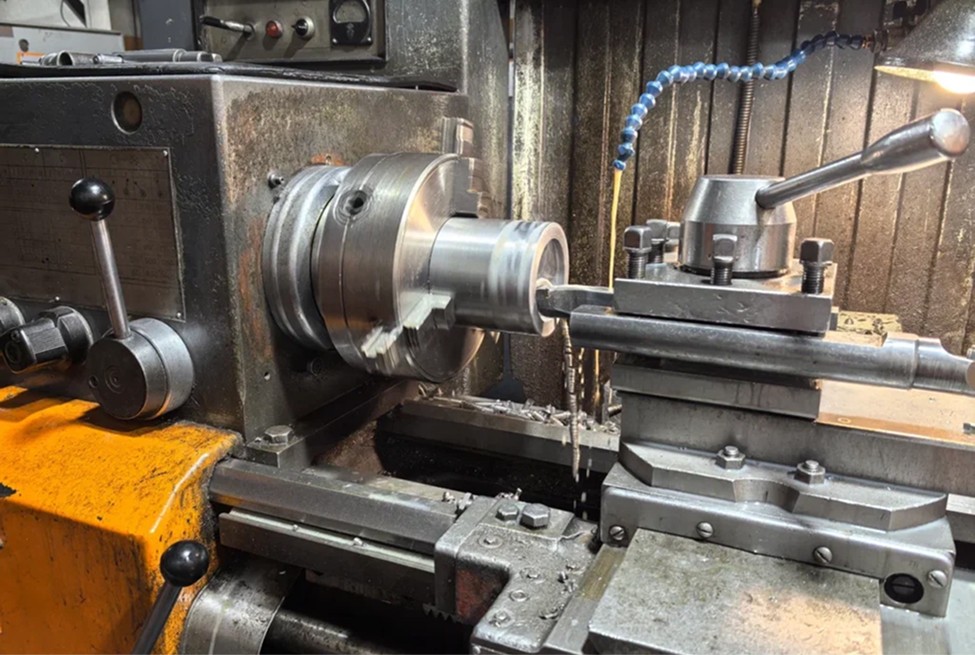
Разбили производство на этапы: черновая и чистовая токарная обработка втулок, термообработка, фрезеровка внутренних канавок и сверление отверстий. Пальцы изготовили с проточкой центровочных отверстий, торцов, фасок, канавок, после термообработки выполнили чистовую токарку, затем на станке с ЧПУ фрезеровали отверстия под стопоры и сверлили торцевые каналы под крепёж. После изготовления подобрали пары втулок с пальцами и передали на сборку узлов.


Производитель автокомпонентов вывел ТПА из эксплуатации из-за сильного износа. В коленно-рычажном механизме — выработка отверстий под втулки и пальцы, сломаны линки (люфты, нарушение геометрии). В плите смыкания 2×2 м — износ 14 посадочных мест под оси.
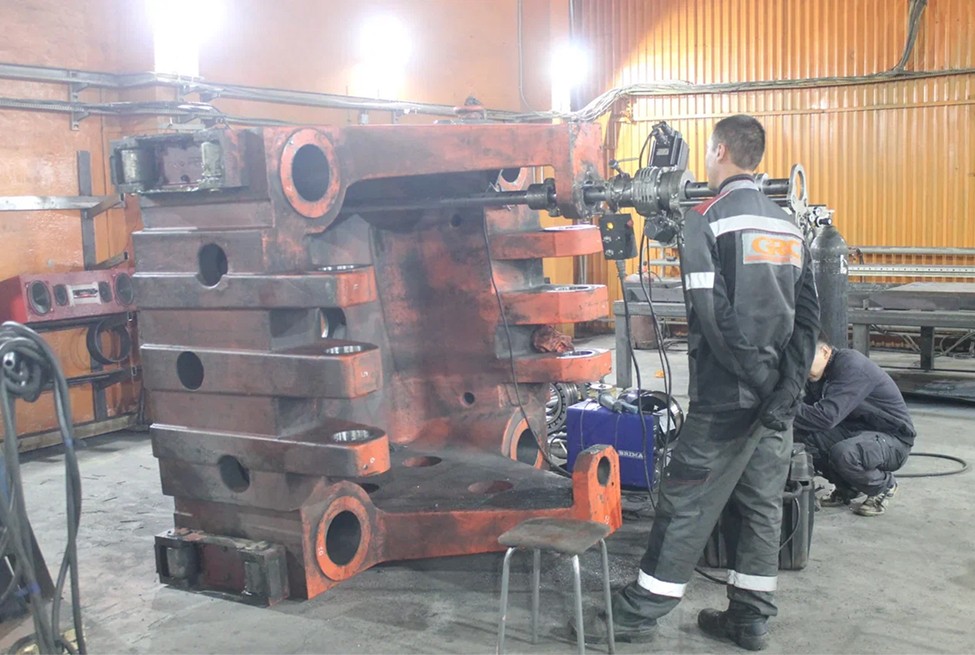
Разделили работы на два этапа. 1) В цехе GRC: дефектовка КРМ, расточка отверстий линков, наплавка, мехобработка, запрессовка втулок. 2) Выезд в Тольятти: мобильная расточка 14 отверстий плиты смыкания без демонтажа (станок GRC с ЧПУ), наплавка, чистовая обработка, криогенная посадка втулок на азот.


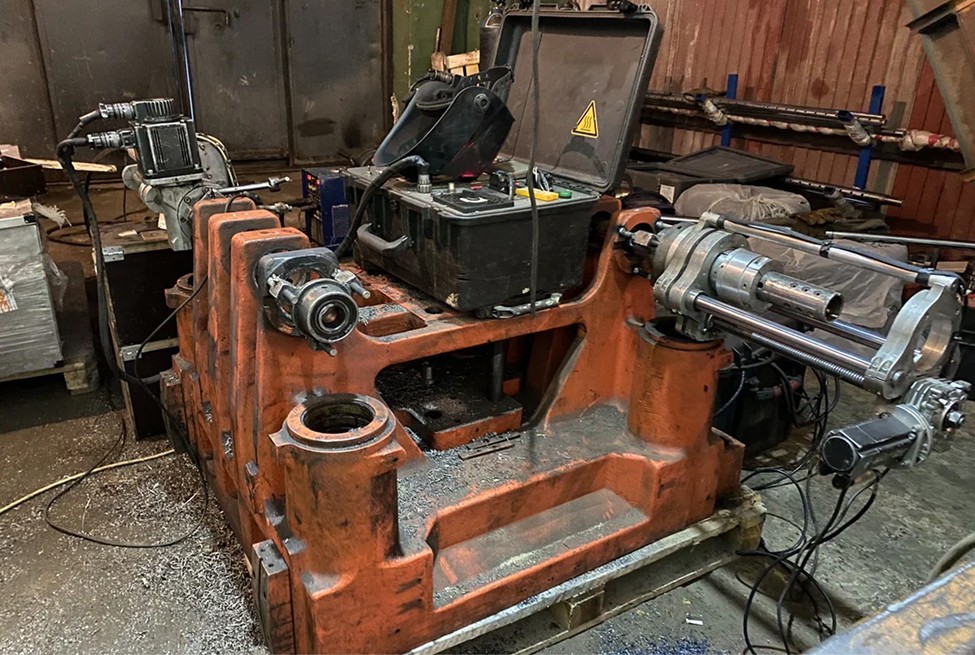
Требовалось выполнить расточку отверстий коленно-рычажного механизма на подвижной и неподвижной опорах ТПА DEMAG 300.
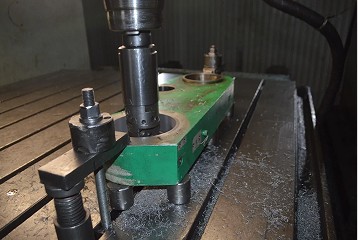
Применили метод расточки отверстий в больший диаметр с последующей наплавкой посадочных мест. Работы выполнили на координатно-расточном станке (КРС). После наплавки и чистовой обработки восстановили проушины в заводские параметры. Завершили ремонт покрасочными работами.
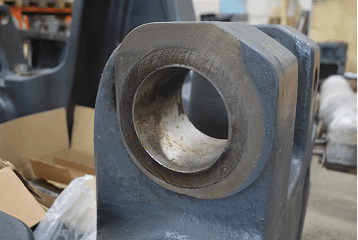
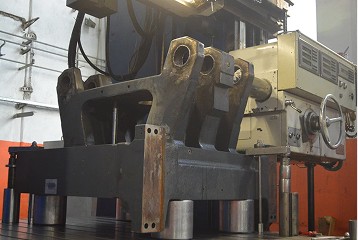
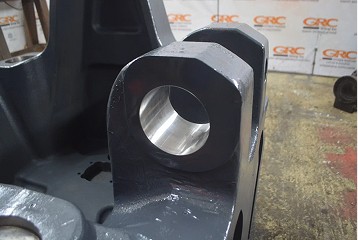

В коленно-рычажном механизме термопластавтомата выявлены износ посадочных мест (эллипсность), трещины и люфты. Механизм требовал восстановления геометрии отверстий и замены втулок.
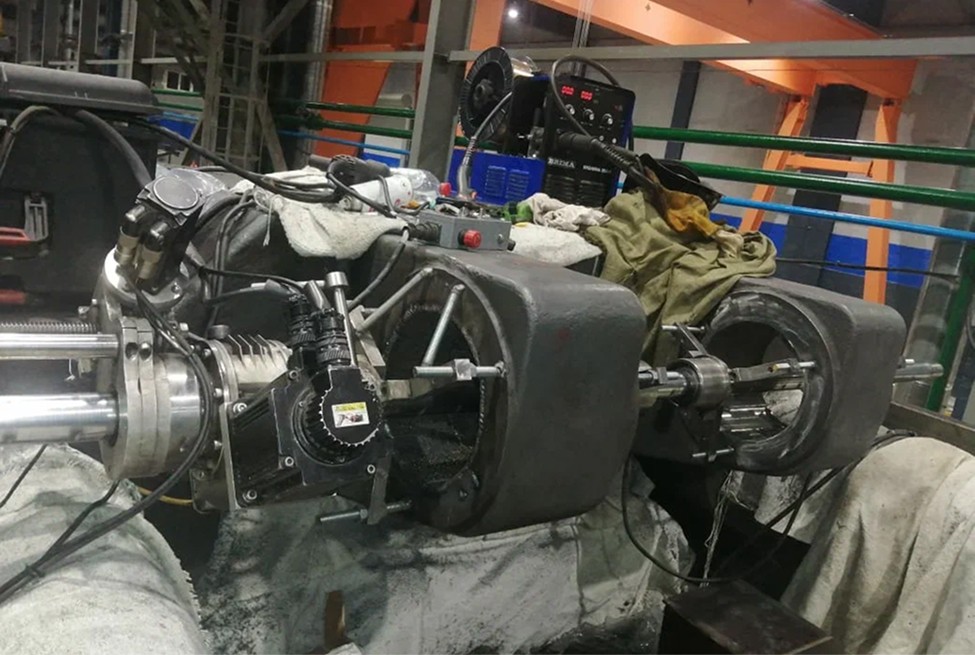
Выполнили разборку и дефектовку узла. Мобильно-расточным станком собственного производства провели черновую и чистовую расточку посадочных мест, устранив эллипсность. Запрессовали новые втулки. Собрали механизм, проверили качество сборки, выполнили малярные работы.
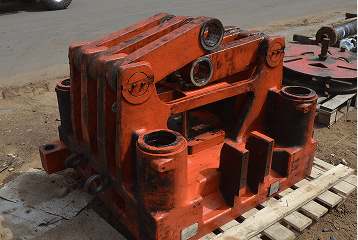
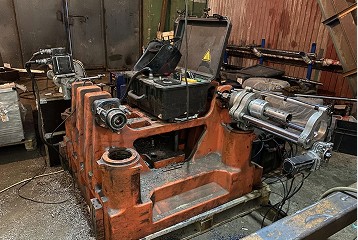
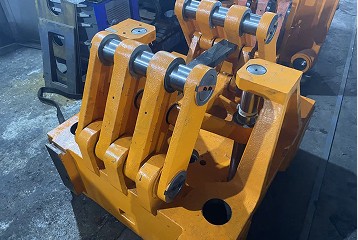

Две проушины внешней опорной плиты ТПА HAITIAN Mars MA 2800 сильно изношены, маслоканал перебит, втулки провернулись на пальцах.
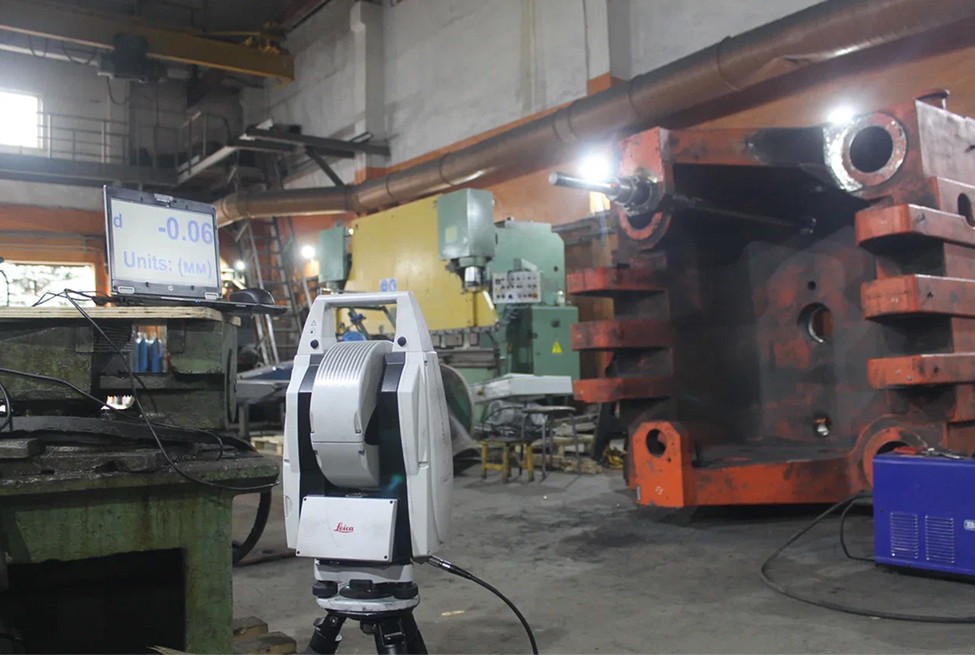
Выполнили мобильную расточку и наплавку проушин на территории заказчика в г.. Дзержинск. Использовали мобильно-расточной станок собственной разработки, контроль геометрии — лазерный трекер (до и после обработки). Провели черновую расточку, наплавку, чистовую расточку в заводской диаметр, запрессовку втулок жидким азотом. Срок выполнения — 5 дней вместо плановых 12.


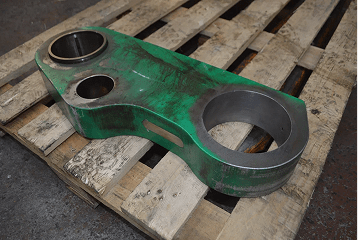
При работе подшипник заклинил и провернулся, что привело к износу посадочной поверхности рычага и повреждению пальца.
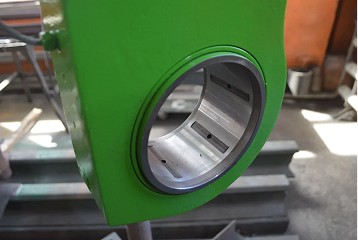
Разработали конструкторскую документацию. На координатно-расточном станке расточили посадочные места под ремонтные втулки, затем выполнили чистовую расточку. Токарно изготовили новый палец взамен изношенного, обработали кромки фрезерованием. Установили технологические кольца под подшипники, выполнили окраску.
ТПА применяются для литья пластмасс под давлением. Машины литья алюминия под давлением работают с металлическими сплавами. Это другой рынок, другое оборудование и другая целевая аудитория. На этой странице рассматривается ремонт коленно-рычажных механизмов именно термопластавтоматов для литья пластмасс под давлением.
Да. В зависимости от состояния детали применяем восстановление посадочных мест, расточку, наплавку и изготовление ремонтных элементов.
Да, если посадочные места не разбиты. Если отверстия уже имеют овальность, простая замена втулок и пальцев не устранит люфт.
Часть работ можно выполнять мобильными станками на месте эксплуатации оборудования. Это особенно актуально для проушин, плит и крупногабаритных элементов, которые сложно демонтировать.
Нужны модель ТПА, фотографии узла, описание дефекта, размеры повреждённых элементов и чертежи, если они есть.
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


