34039
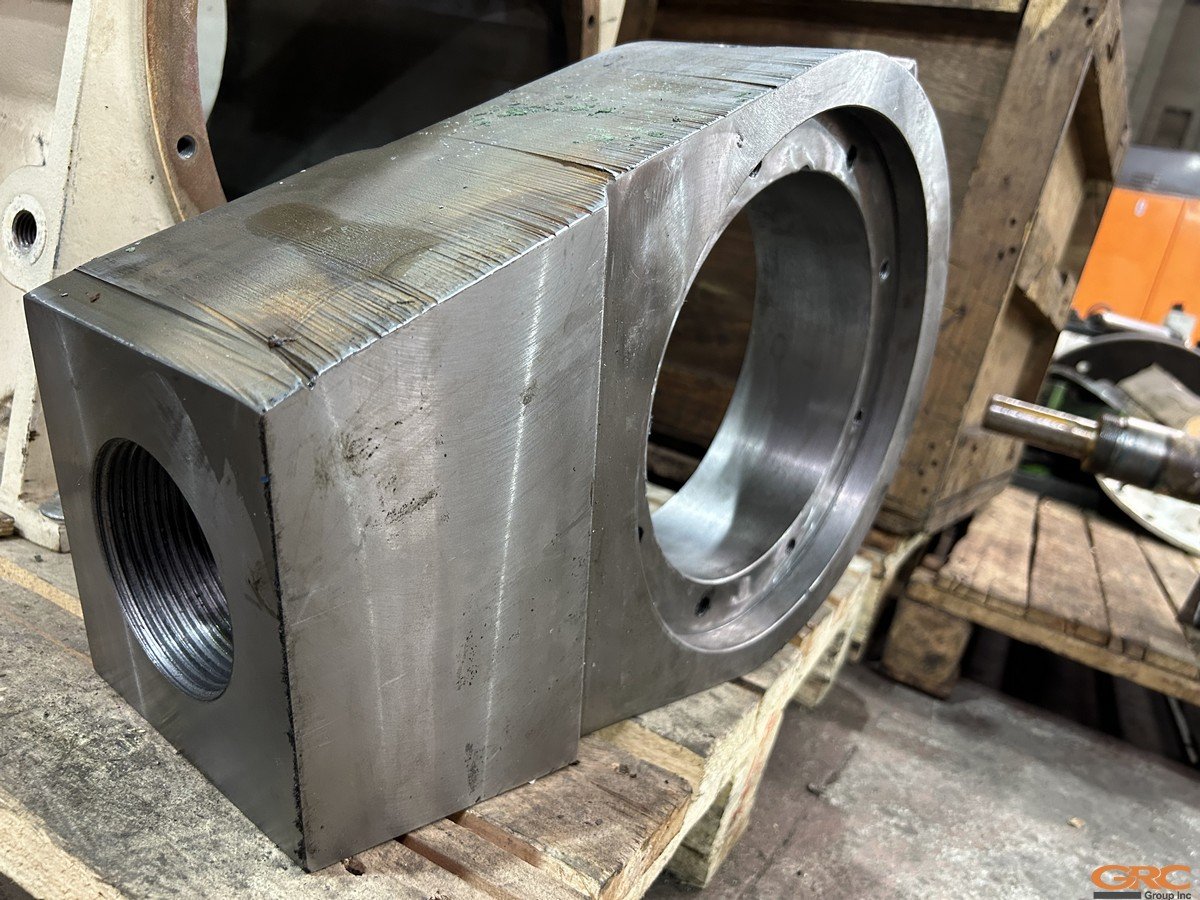
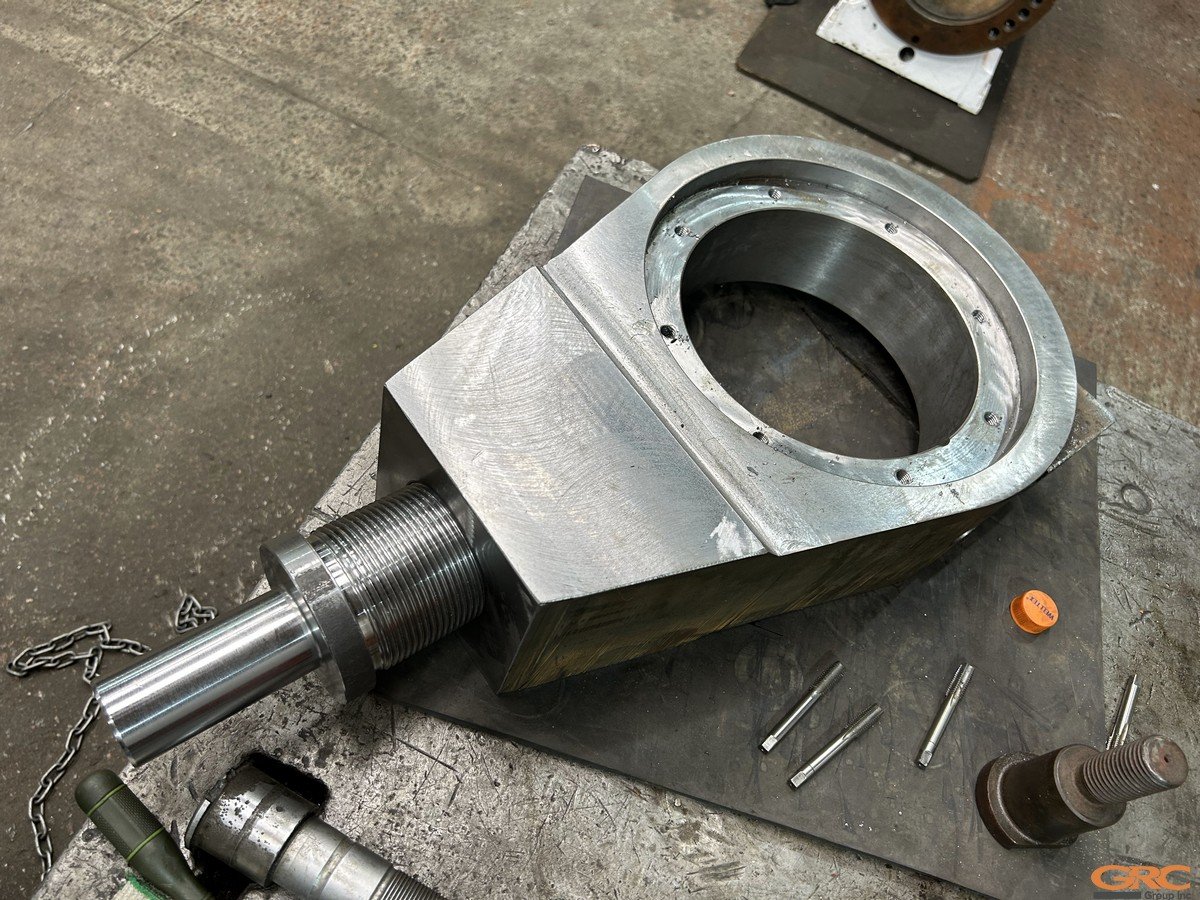
К нам поступил заказ на изготовление серьги и штока гидроцилиндра плавкрана.
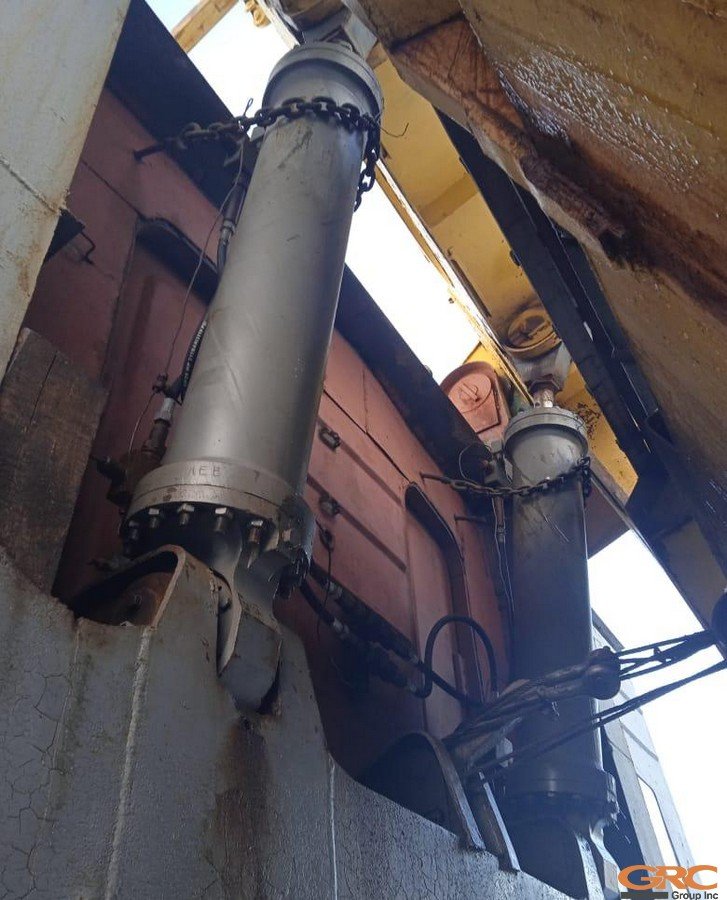
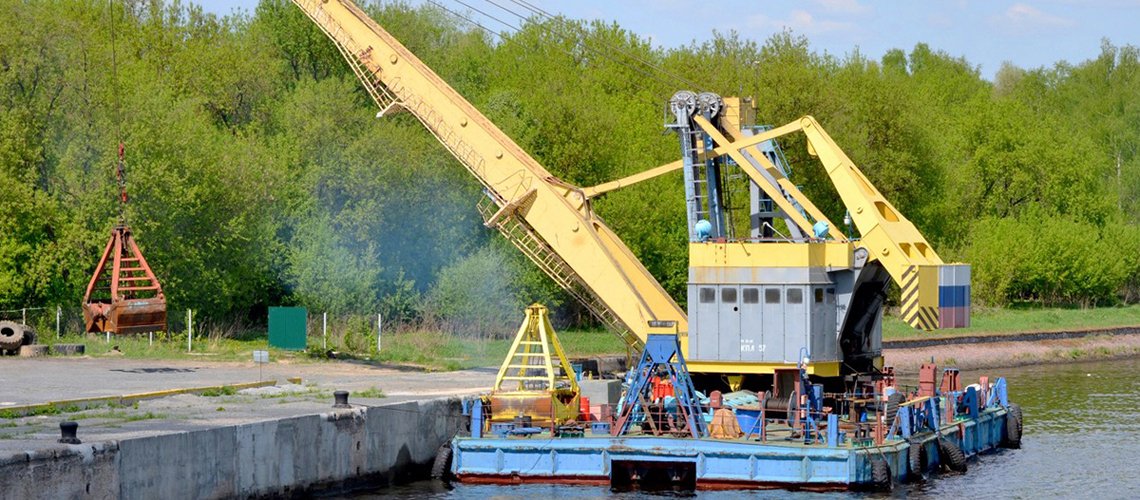
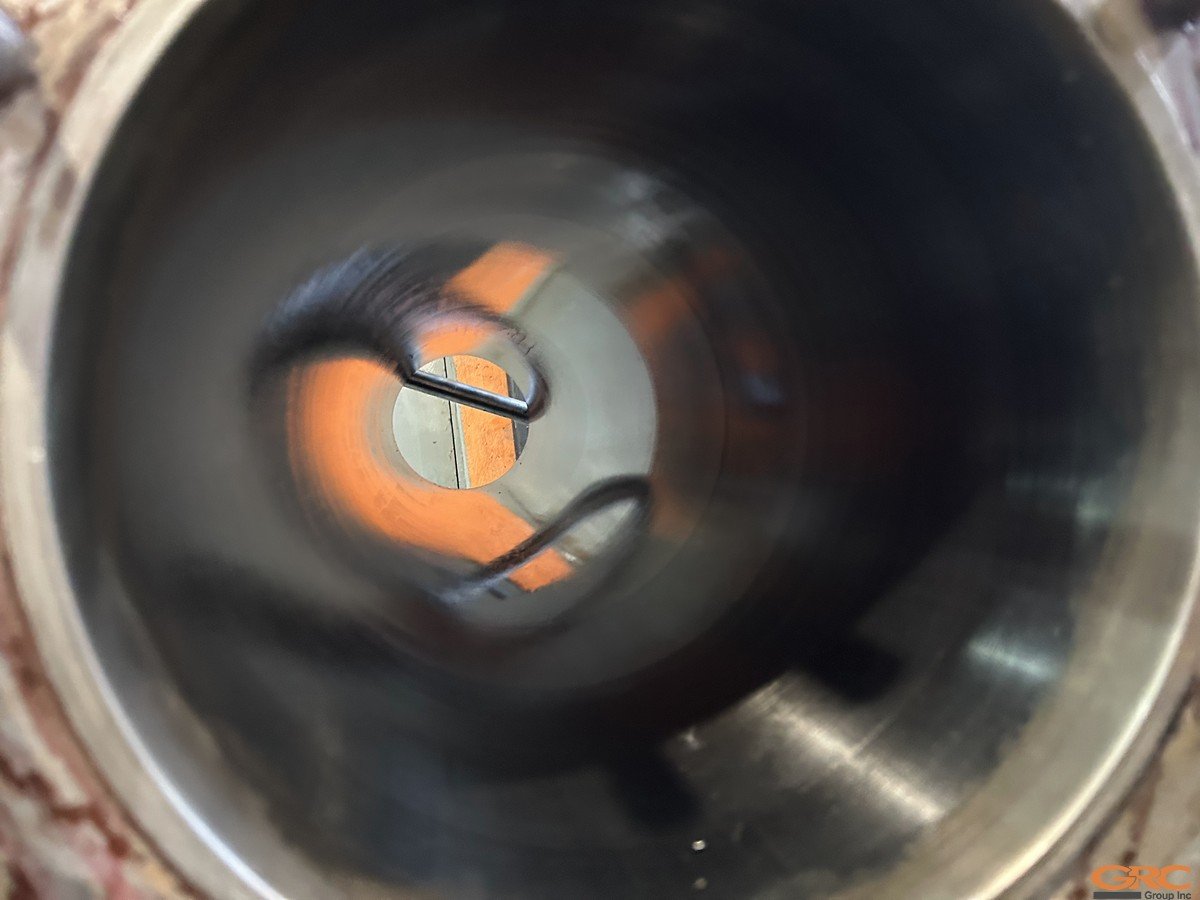
На одном из гидроцилиндров вылета стрелы появился люфт в резьбовом соединении (шток-серьга). Также имелись задиры на внутреннем диаметре гильзы и износ направляющей втулки, РТИ.
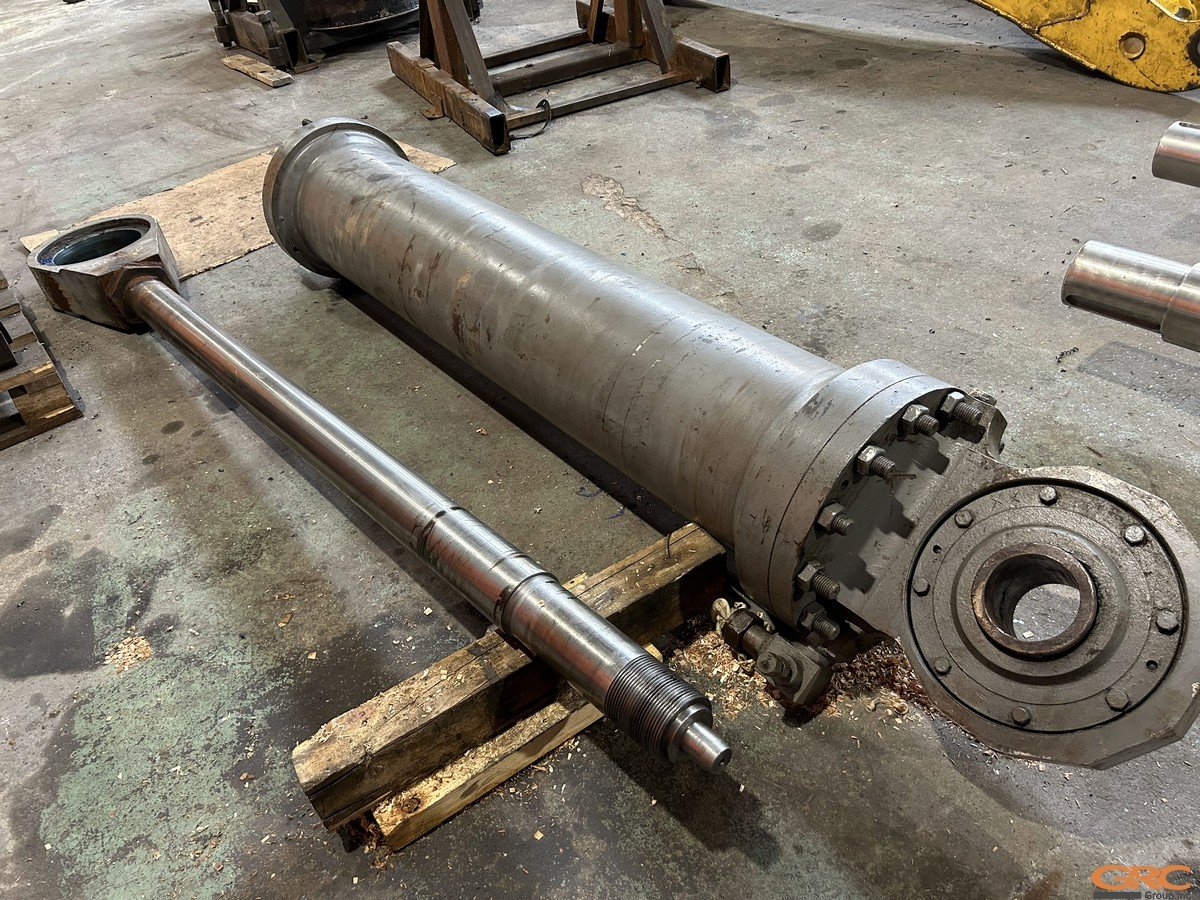
Процесс изготовления серьги и штока гидроцилиндра плавкрана
— Для начала мы проработали конструкторскую документацию. Разработали чертежи на механическую обработку.
— Из заготовки вырезали контур серьги.
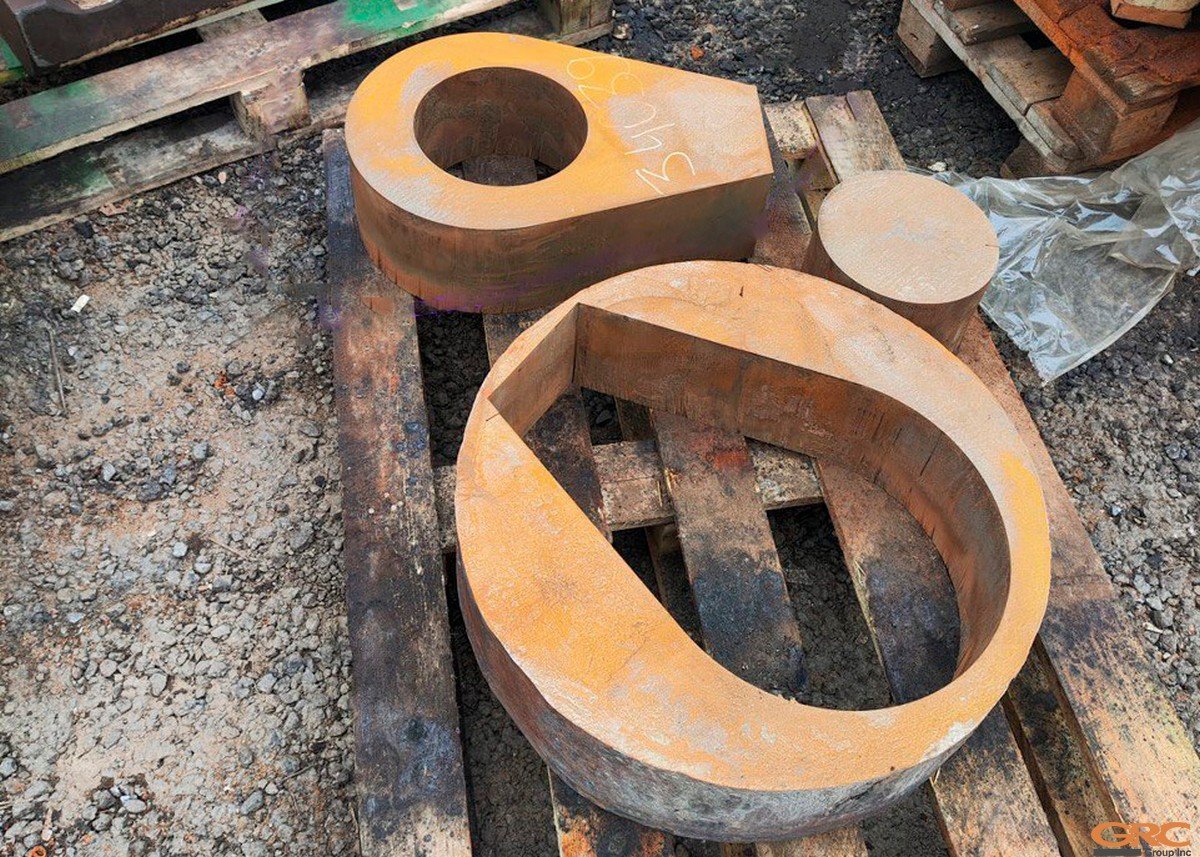
— На координатно-расточном станке обработали поверхности, изготовили отверстие и нарезали резьбу.
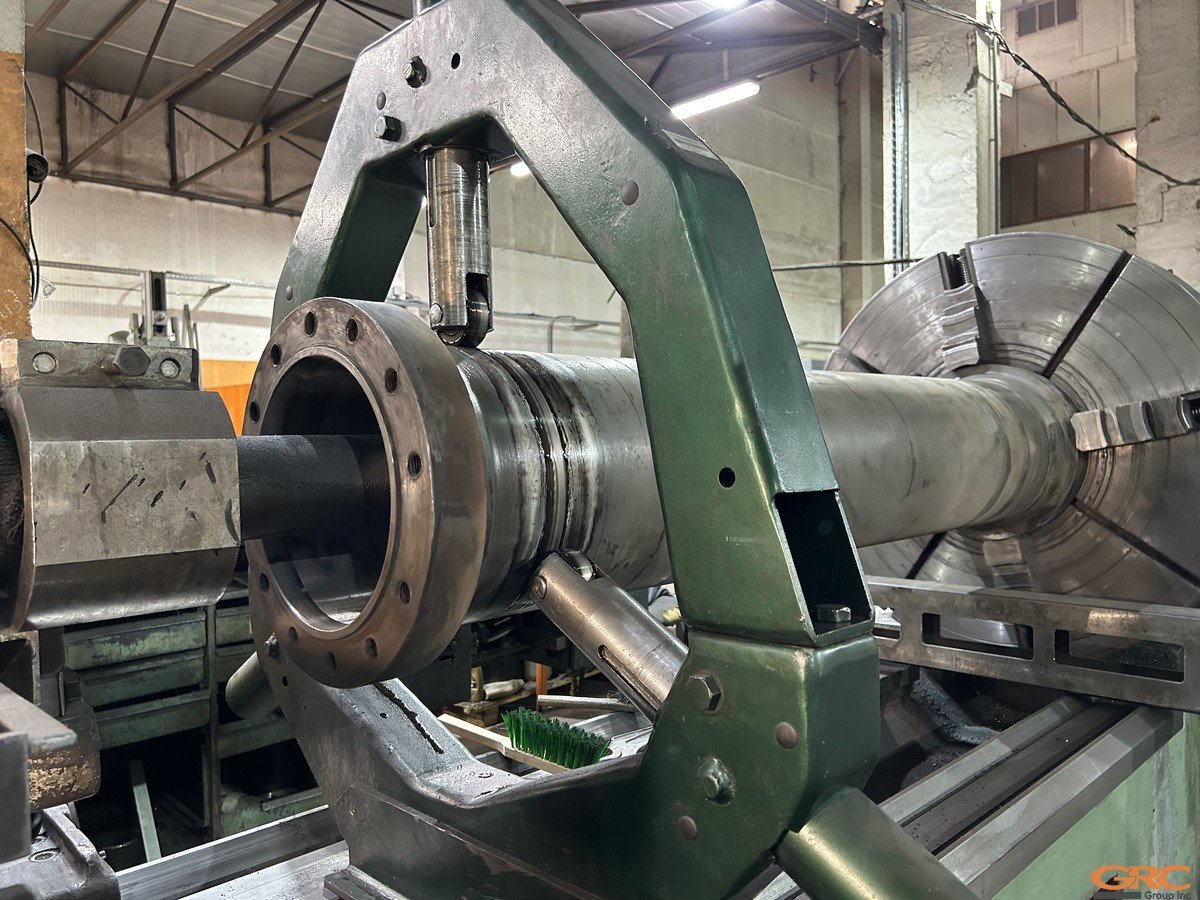
— Выставили гильзу на токарный станок и выполнили шлифовальную обработку для устранения задиров.
— В связи с увеличением внутреннего диаметра гильзы, мы произвели доработку буксы и крышки. Процесс включал наплавку и проточку, что позволило вернуть детали в рабочее состояние.
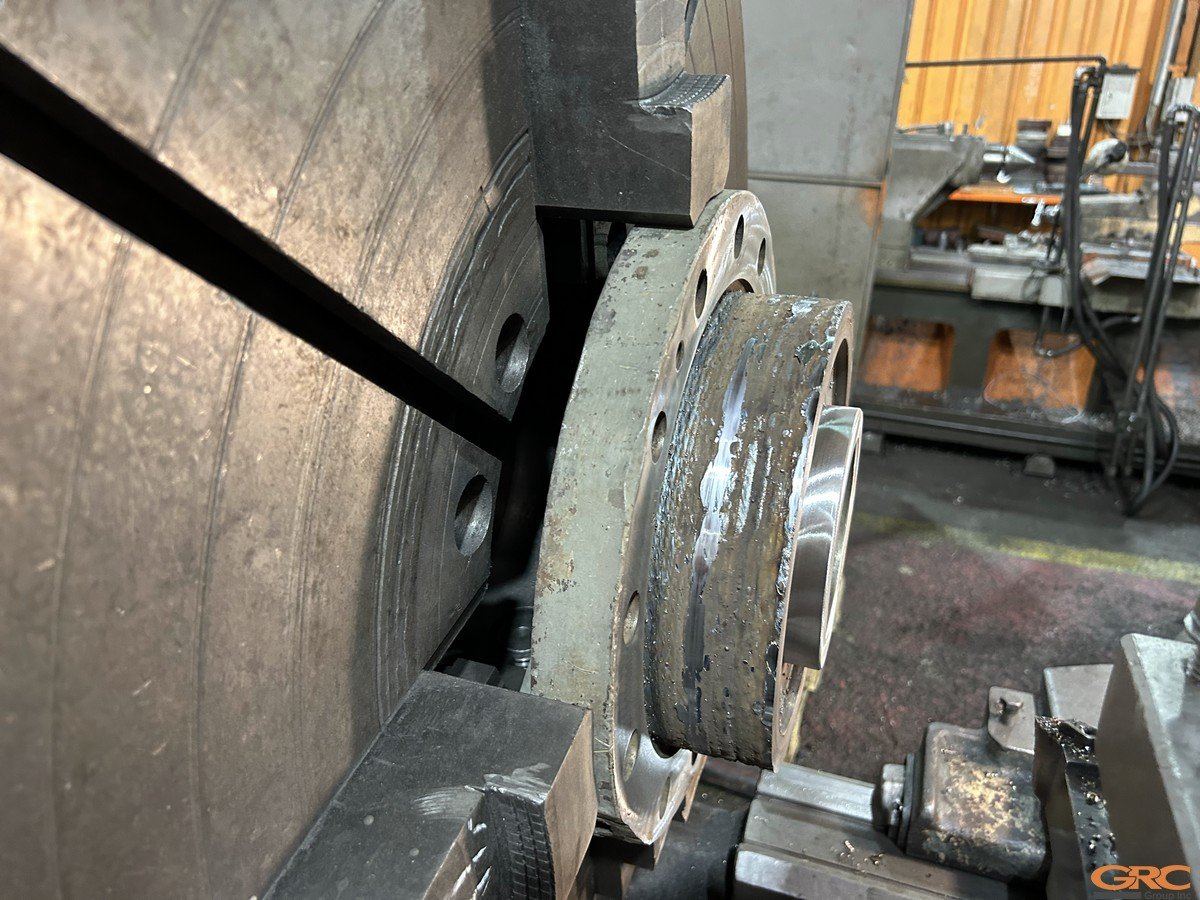
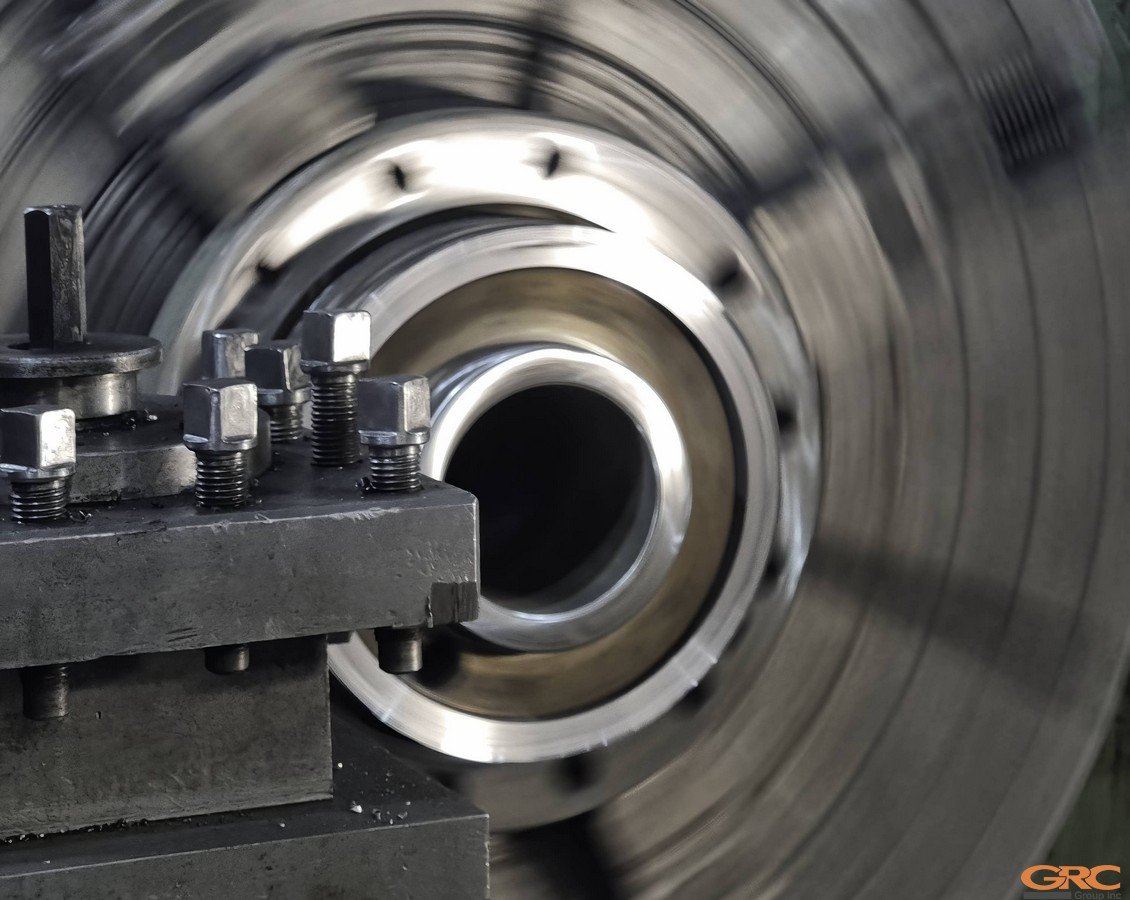
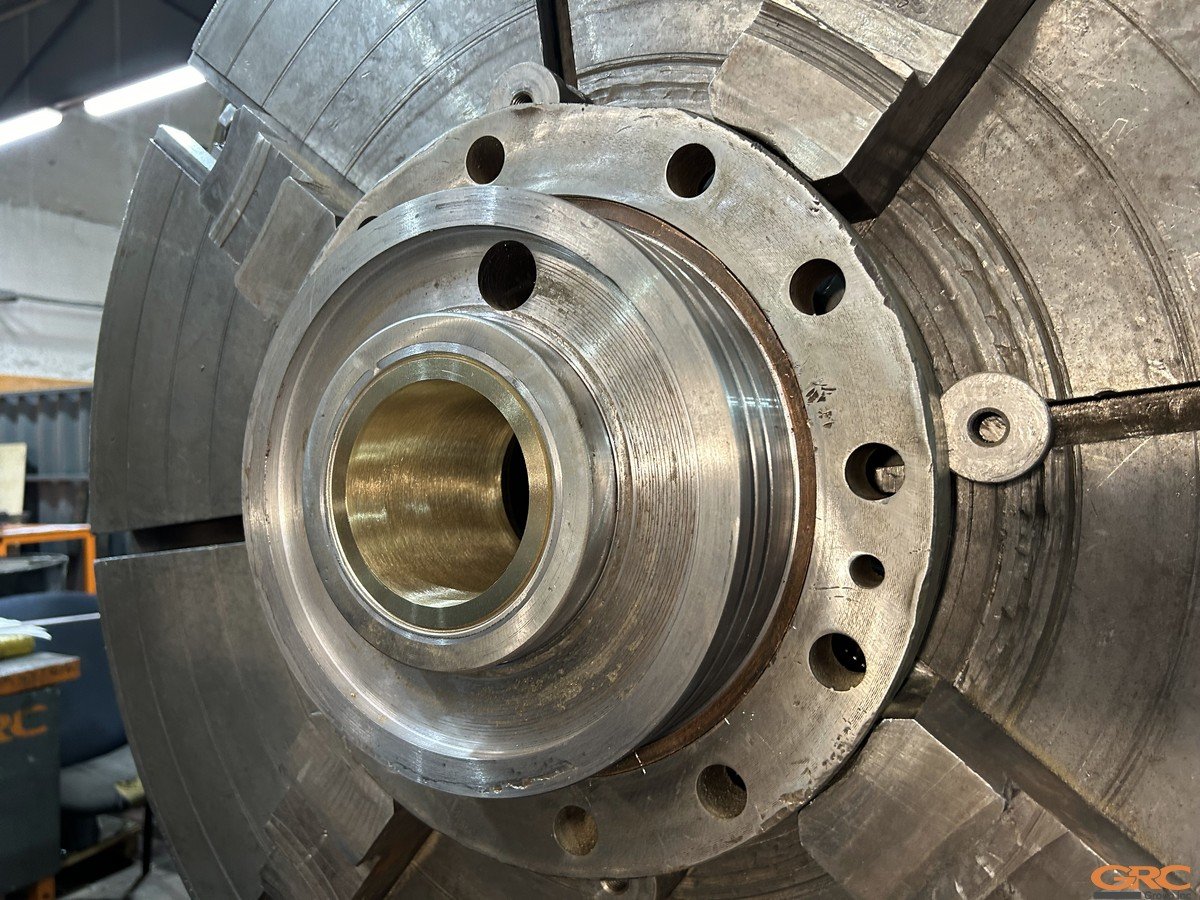
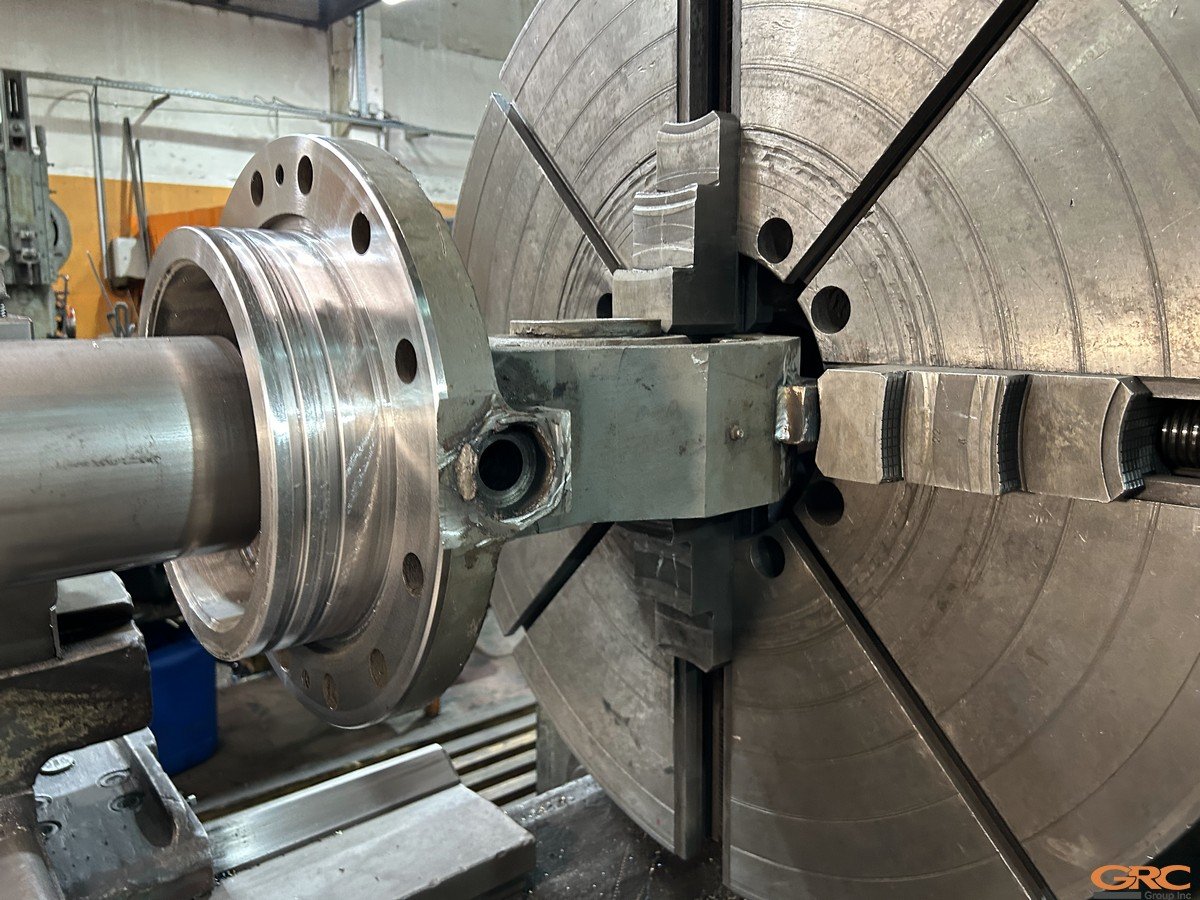
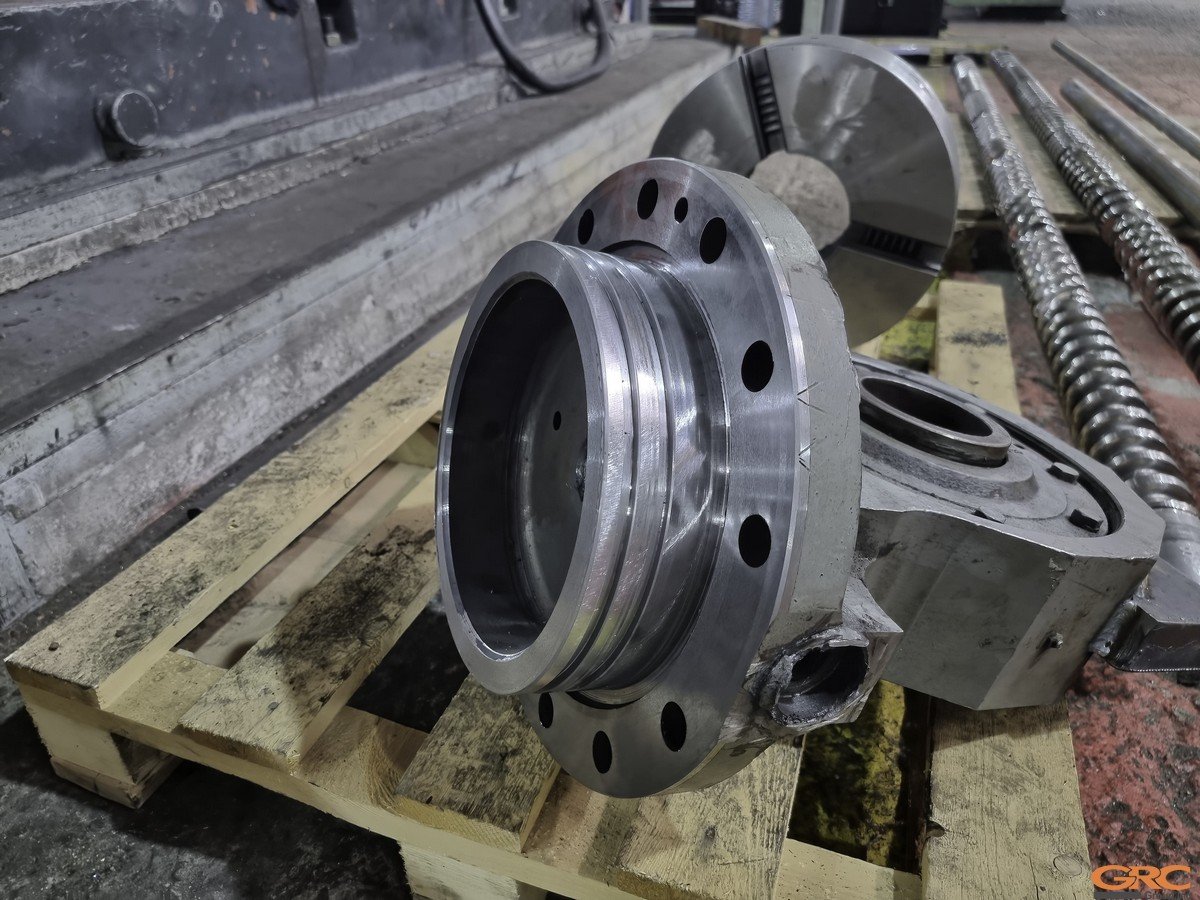
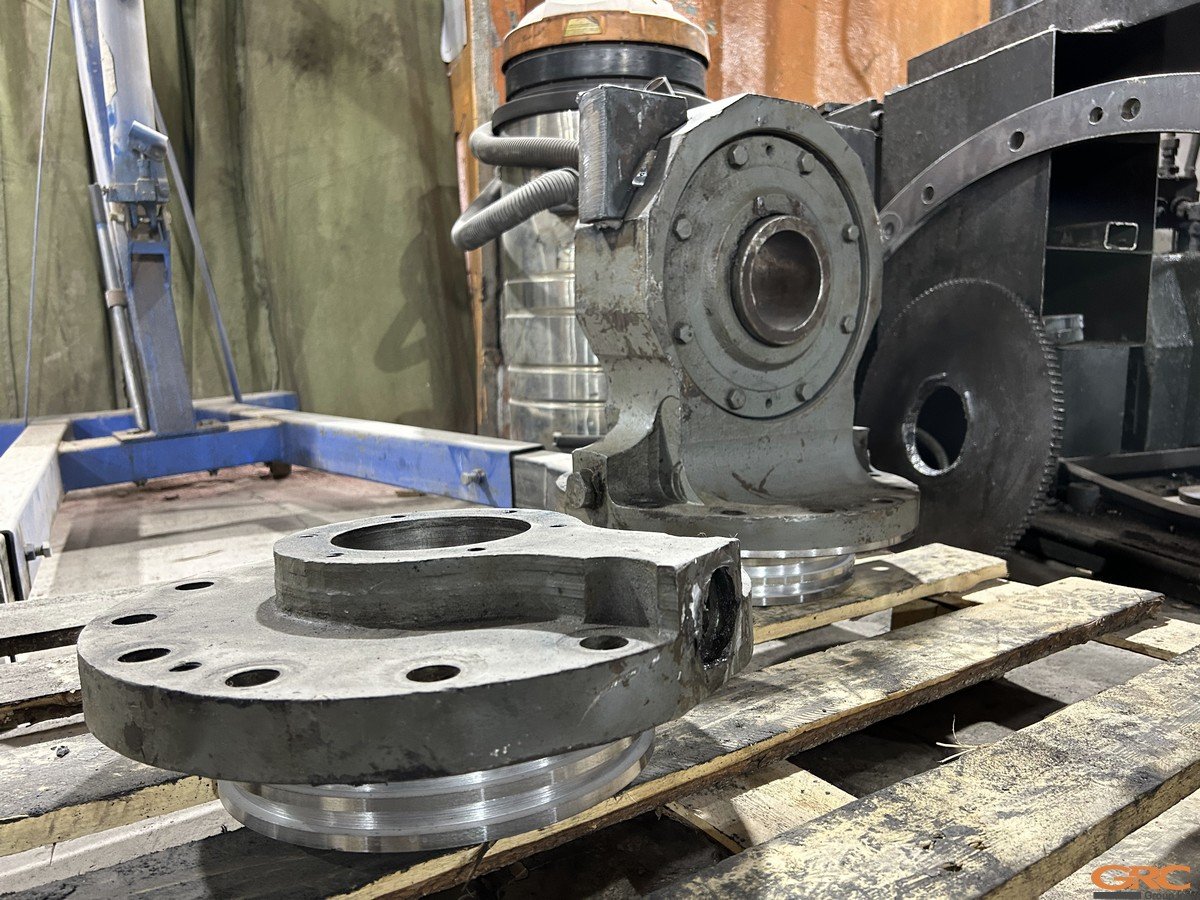
Отдельного внимания заслуживает наша технология обработки внутренней поверхности гильзы. Способ позволяет экономить значительные средства, так как даже при глубоких задирах дает возможность сохранить гильзу, избегая дорогостоящей замены.
— Изготовили новый шток и поршень.
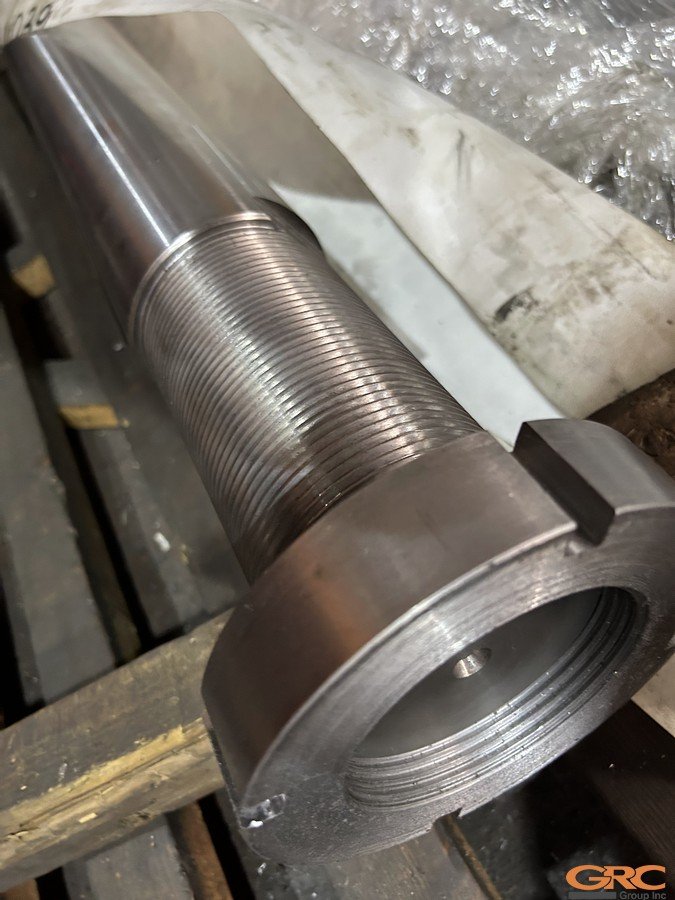
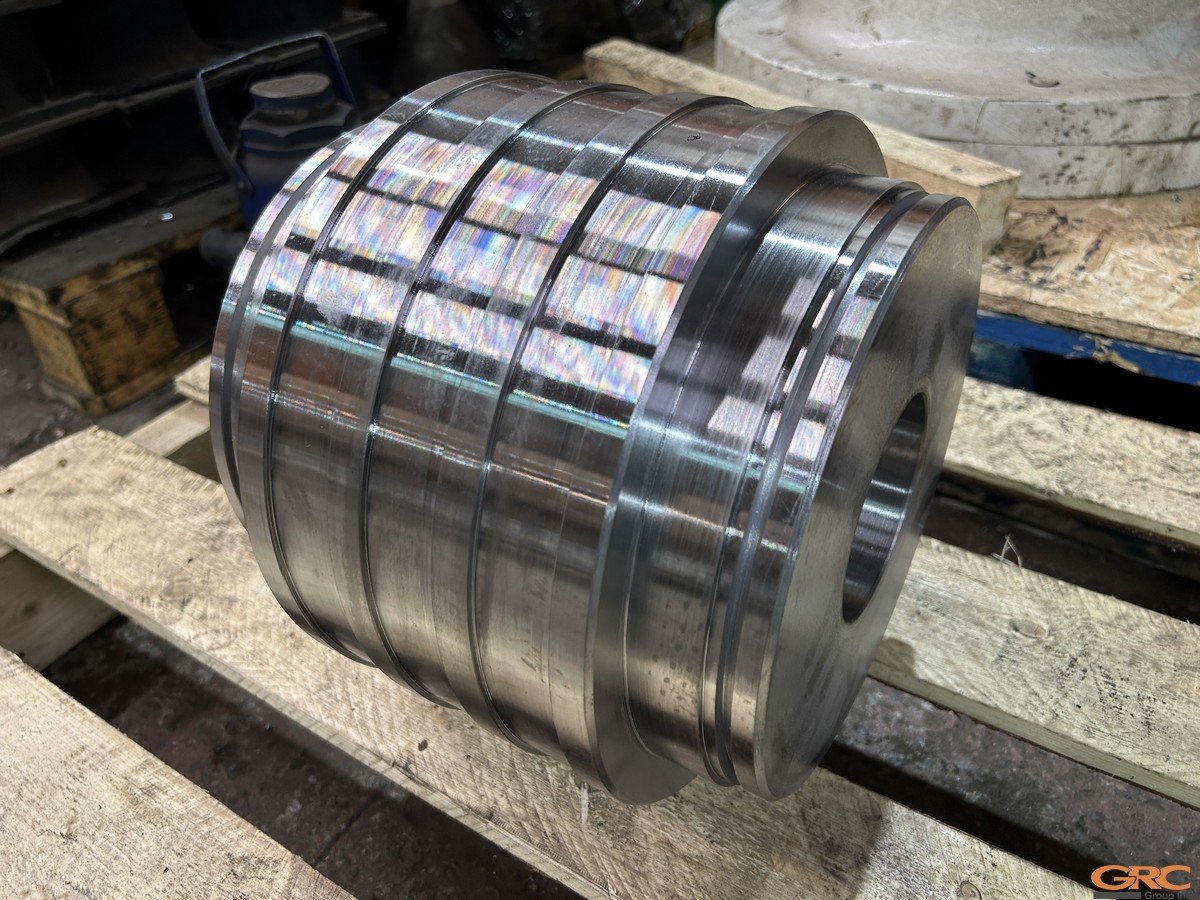
— Сборка гидроцилиндра.

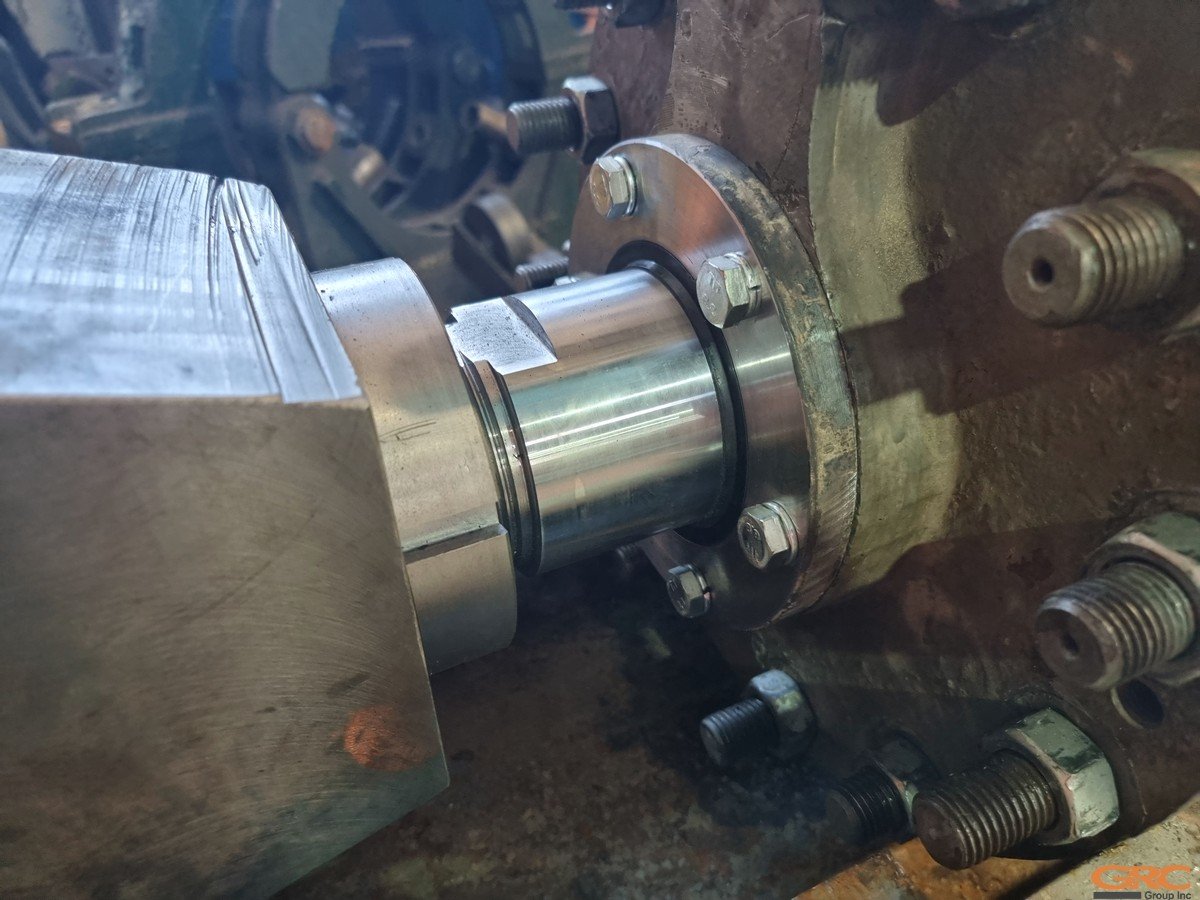
— Малярные работы и сдача заказа.
Примеры подобных работ:
Изготовление серьги и штока гидроцилиндра плавкрана

Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


