Геометрия рабочей поверхности вальца напрямую влияет на его работу в составе производственной линии. На нашу базу поступила деталь компании «Ультрадекор» длиной 1700 мм и диаметром 580 мм. Нам требовалось установить её на токарный станок и проточить бочку до размеров, указанных в чертеже.
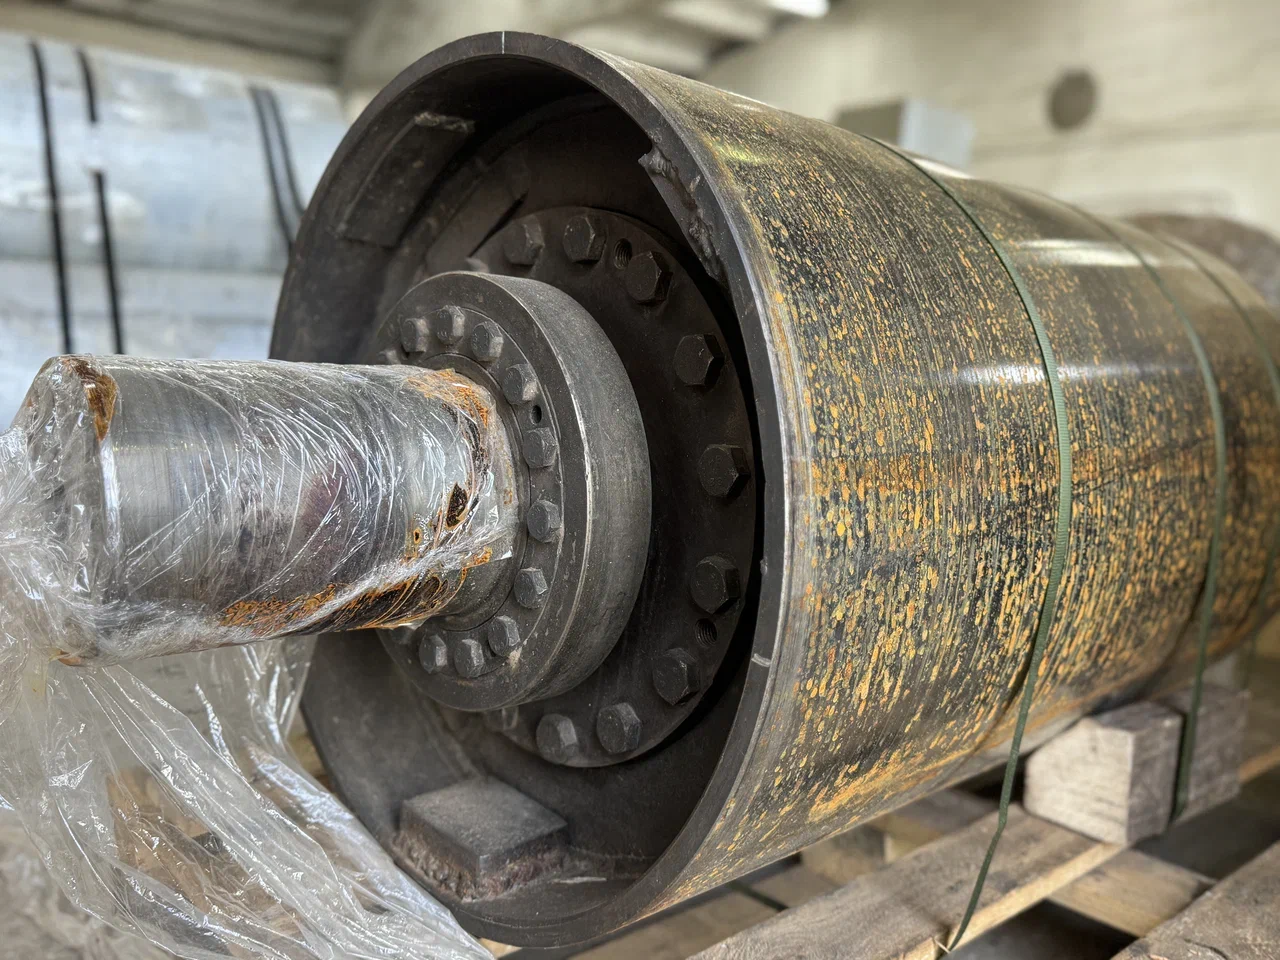
Такие детали применяются на предприятиях по выпуску древесных плит в составе технологических линий, где могут участвовать в перемещении, прижиме или обработке материала. Поэтому для дальнейшей работы оборудования важны правильная геометрия наружной поверхности и требуемая шероховатость.
По чертежу длина поступившего к нам изделия составляла 1700 мм, исходный диаметр — 580 мм.
Мы установили валец на токарный станок ДИП500 и выполнили проточку рабочей части по всей длине.
После мехобработки провели исходящий контроль. Фактический диаметр составил 577,85 мм, достигнута требуемая шероховатость поверхности.
Полученные параметры зафиксировали по завершении токарной операции перед передачей детали заказчику.
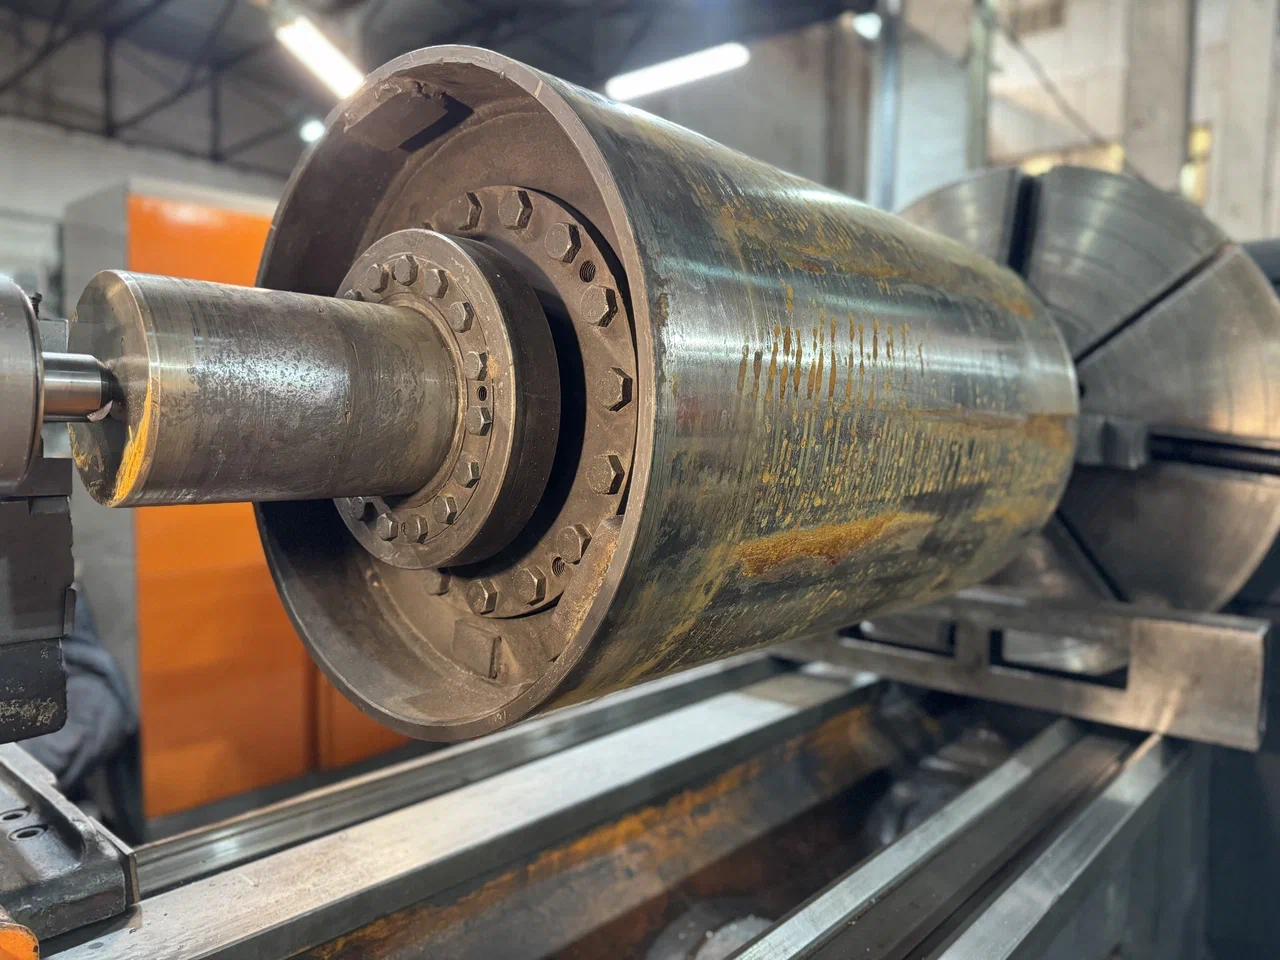
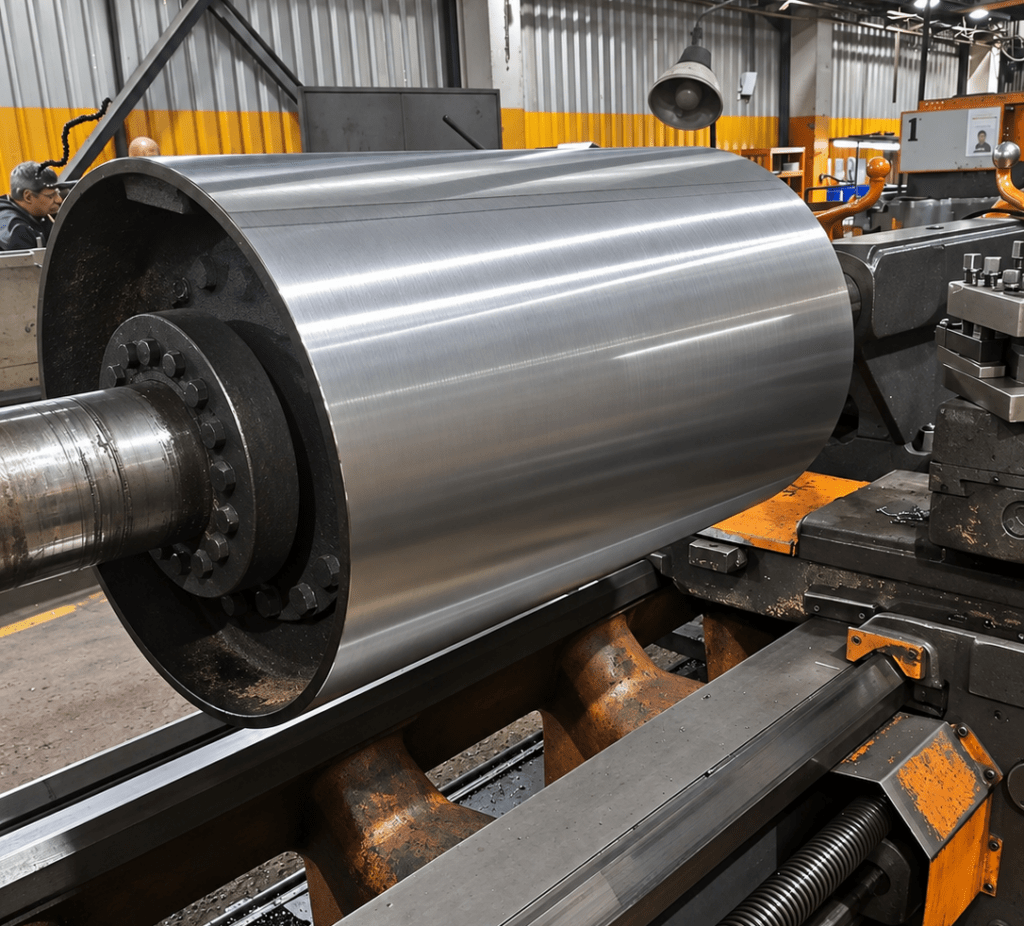
После проточки рабочая поверхность получила требуемую геометрию и шероховатость. Это важно для стабильной работы вальца в составе технологического оборудования и снижения неравномерного износа при эксплуатации.
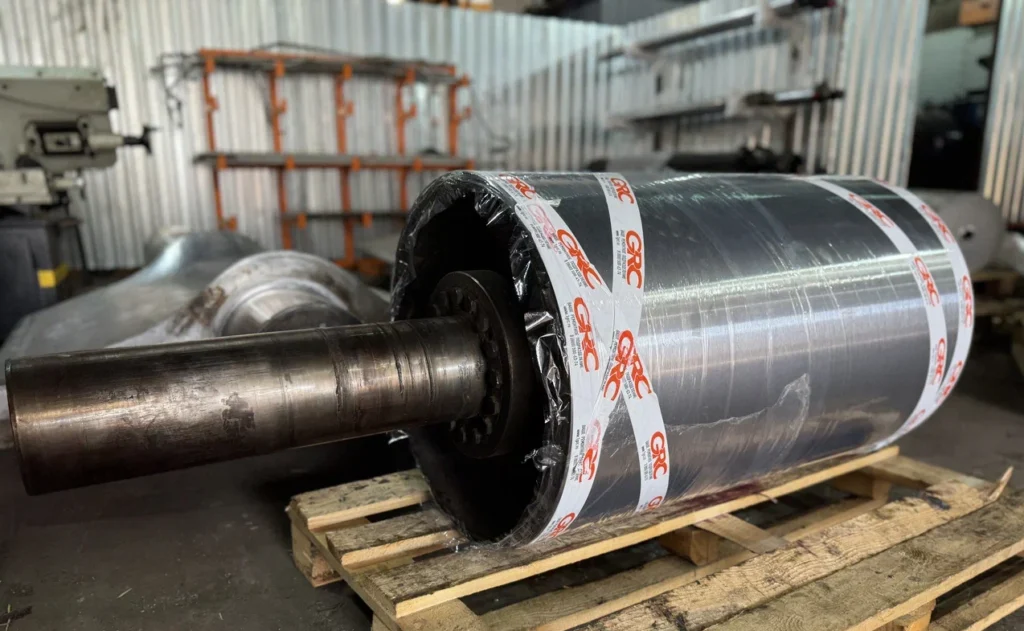
Проточка рабочей части вальца для производства древесных плит

Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


