Для компании «Производственное объединение Вольфрам» обработали две детали — обойму и втулку. В первой увеличили внутренний диаметр, во второй прошли наружные и внутренние поверхности, конусы и торцы. Рассказываем, как выполнили работы.
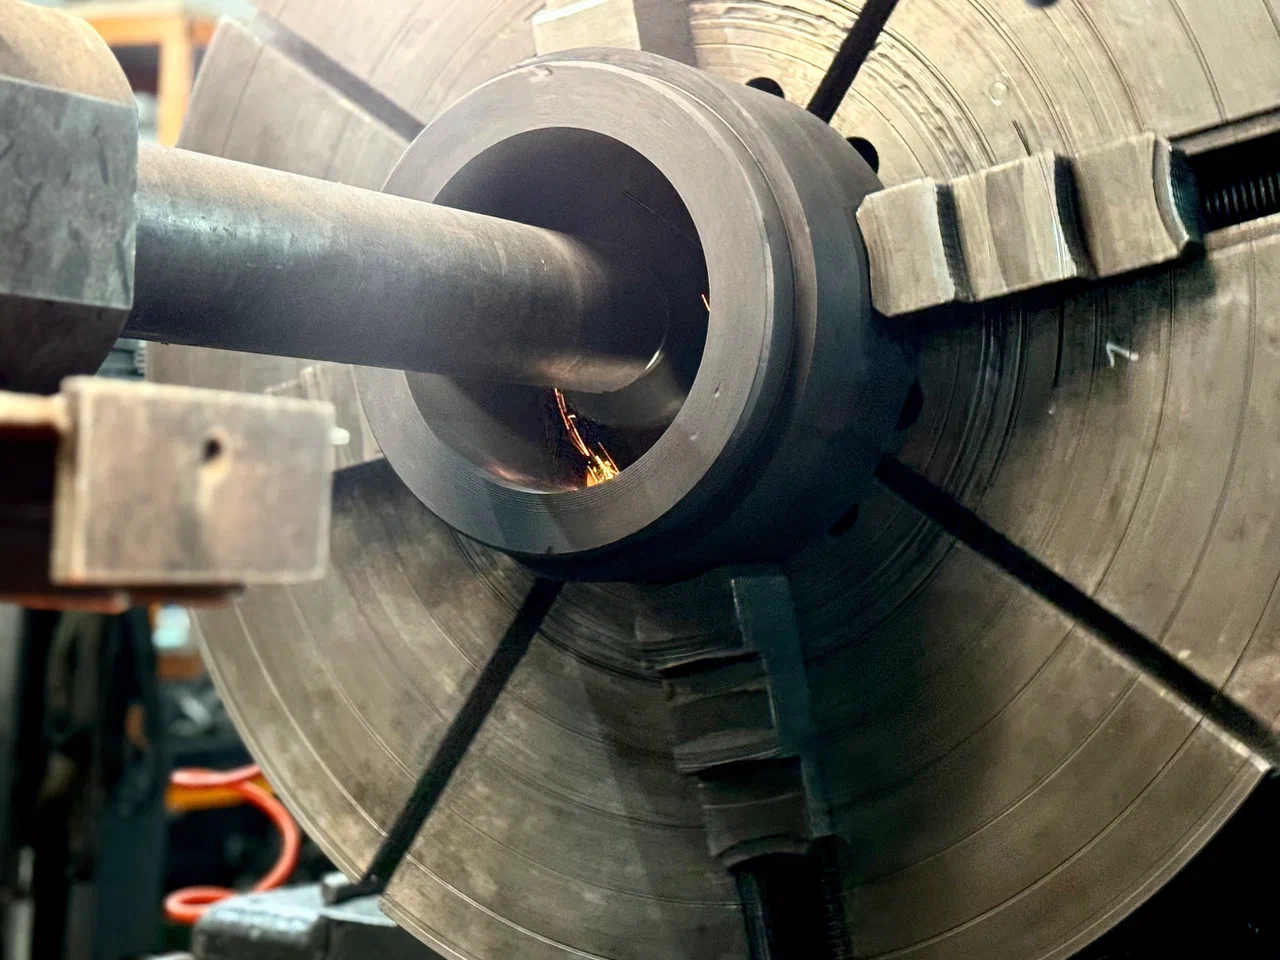
Обойма изготовлена из стали с твёрдостью 40–44 HRC. Требовалось отшлифовать внутреннее отверстие начисто, сняв 1–2 мм на диаметр — с 235 до 236–237 мм. Шероховатость по чертежу — Ra 1,25.
Втулка — из инструментальной штамповой стали марки 4Х5МФС. Заготовка имела размеры 320×236×110 мм. Необходимо было обработать наружную поверхность до Ø238 h7 (длина 320 мм), внутреннюю до Ø107 H7, два наружных конуса по 30°, внутренний конус 0,5° на длине 150 мм и торцы. Шероховатость — Ra 1,25, для внутреннего конуса — Ra 2,5–3.
Обойма. Установили деталь на токарный станок, выверили по наружному диаметру и торцу. Провели черновое, получистовое и чистовое внутреннее шлифование.
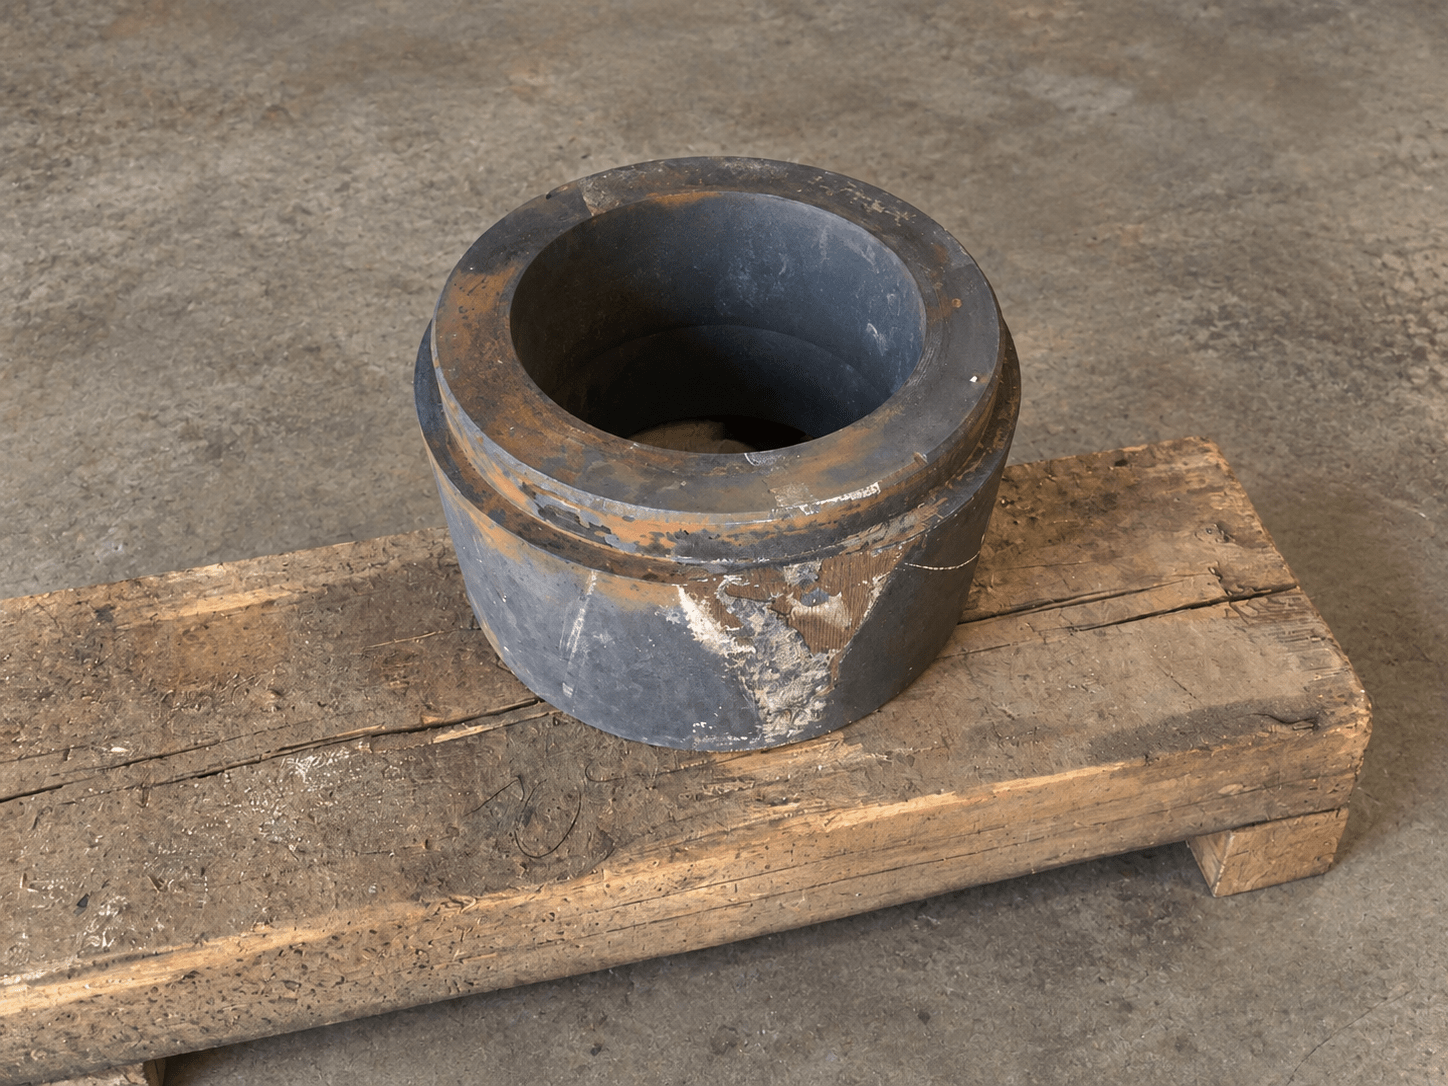
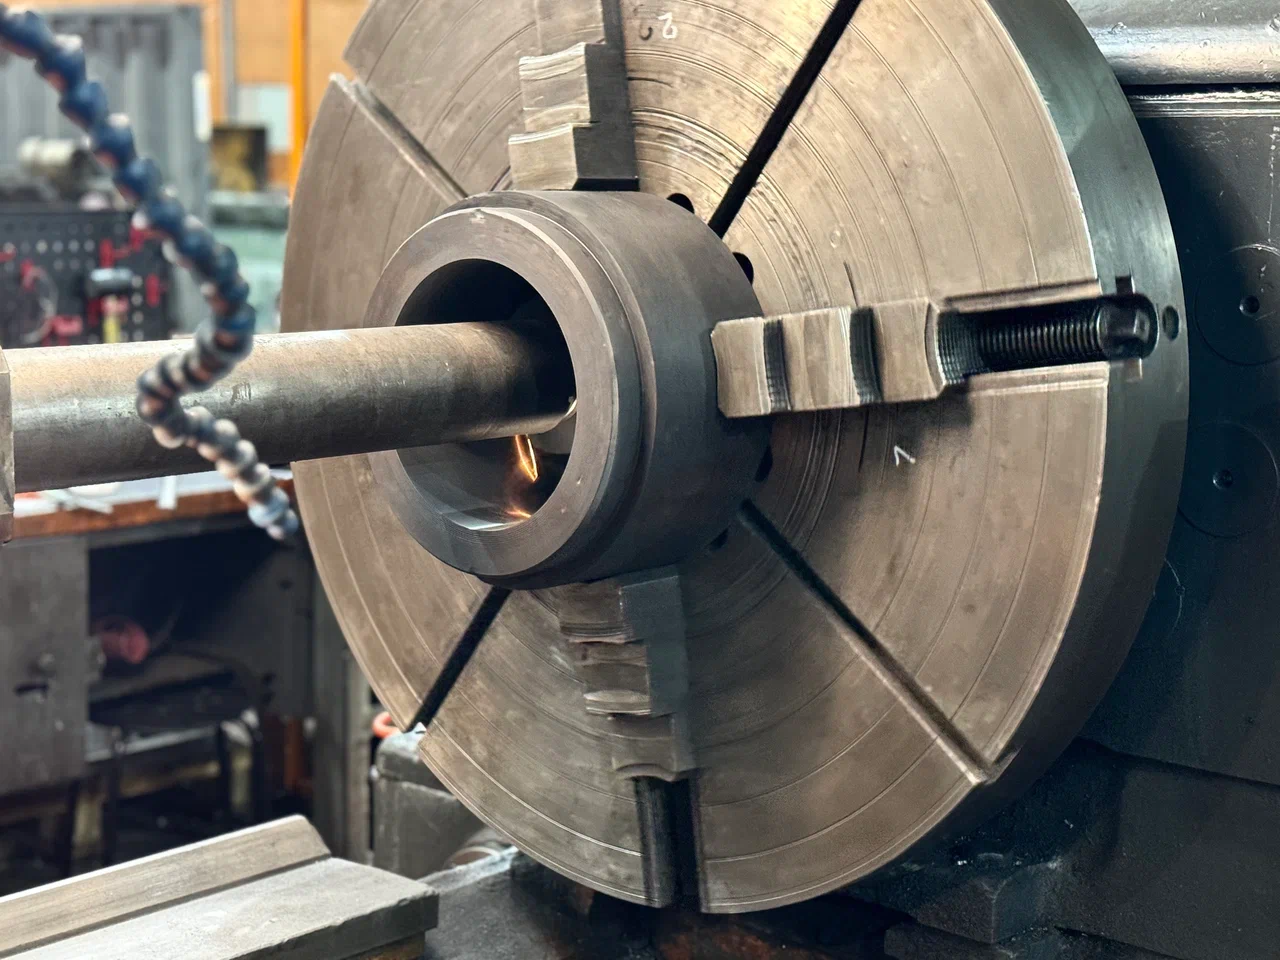
Втулка. Установили заготовку на станок, выверили биение по индикатору. Обработали наружную поверхность, затем два конуса. Переустановили деталь для внутренней обработки, прошли отверстие и внутренний конус. Обработали торцы. Шероховатость выдержали в соответствии с чертежом.
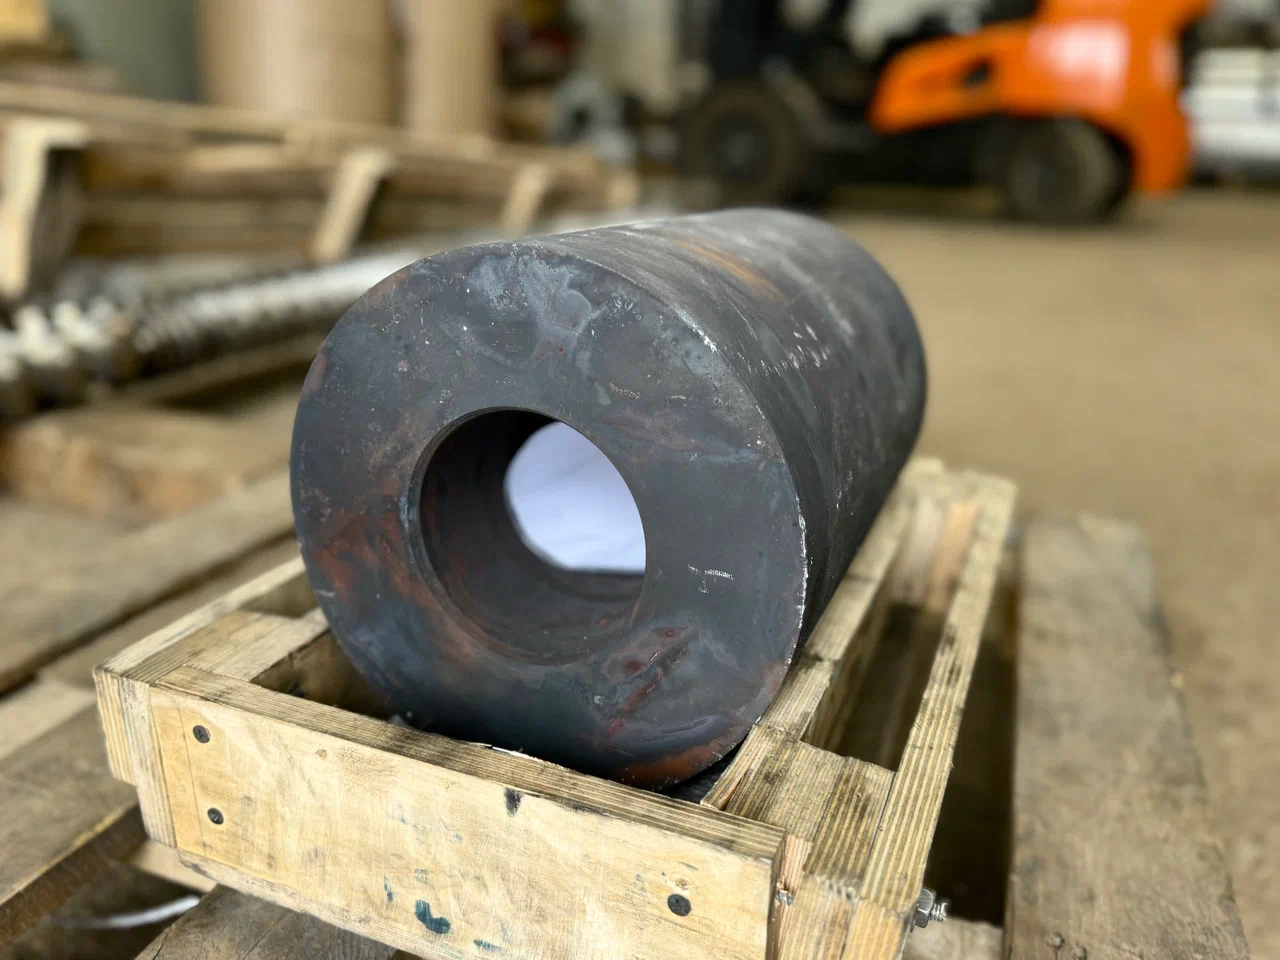
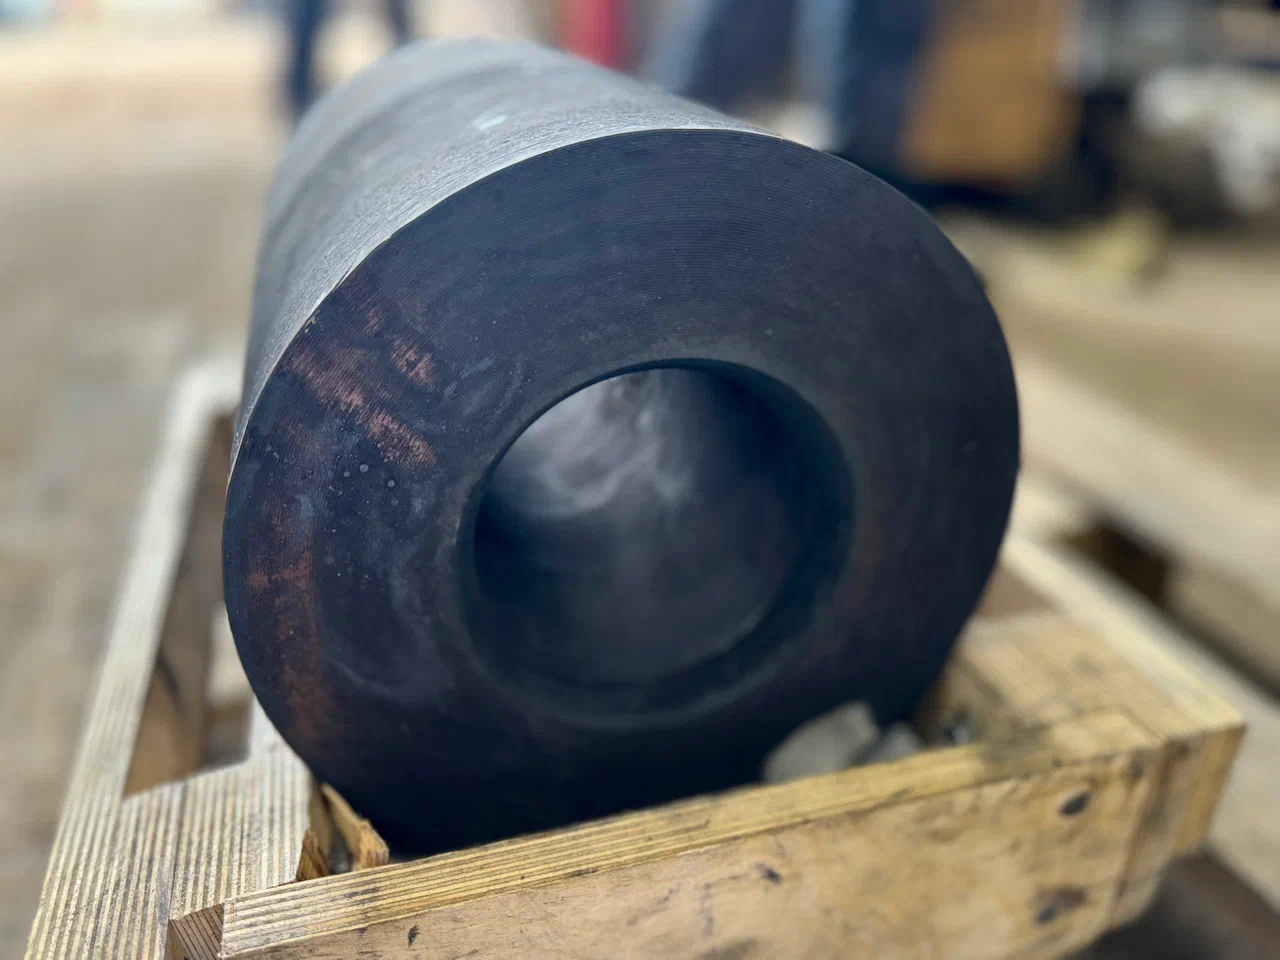
Обойма готова: внутренний диаметр 236 мм, шероховатость 0,6. Втулка соответствует чертежу: наружная и внутренняя поверхности, конусы и торцы обработаны с требуемой точностью. Обе детали готовы к дальнейшему использованию.
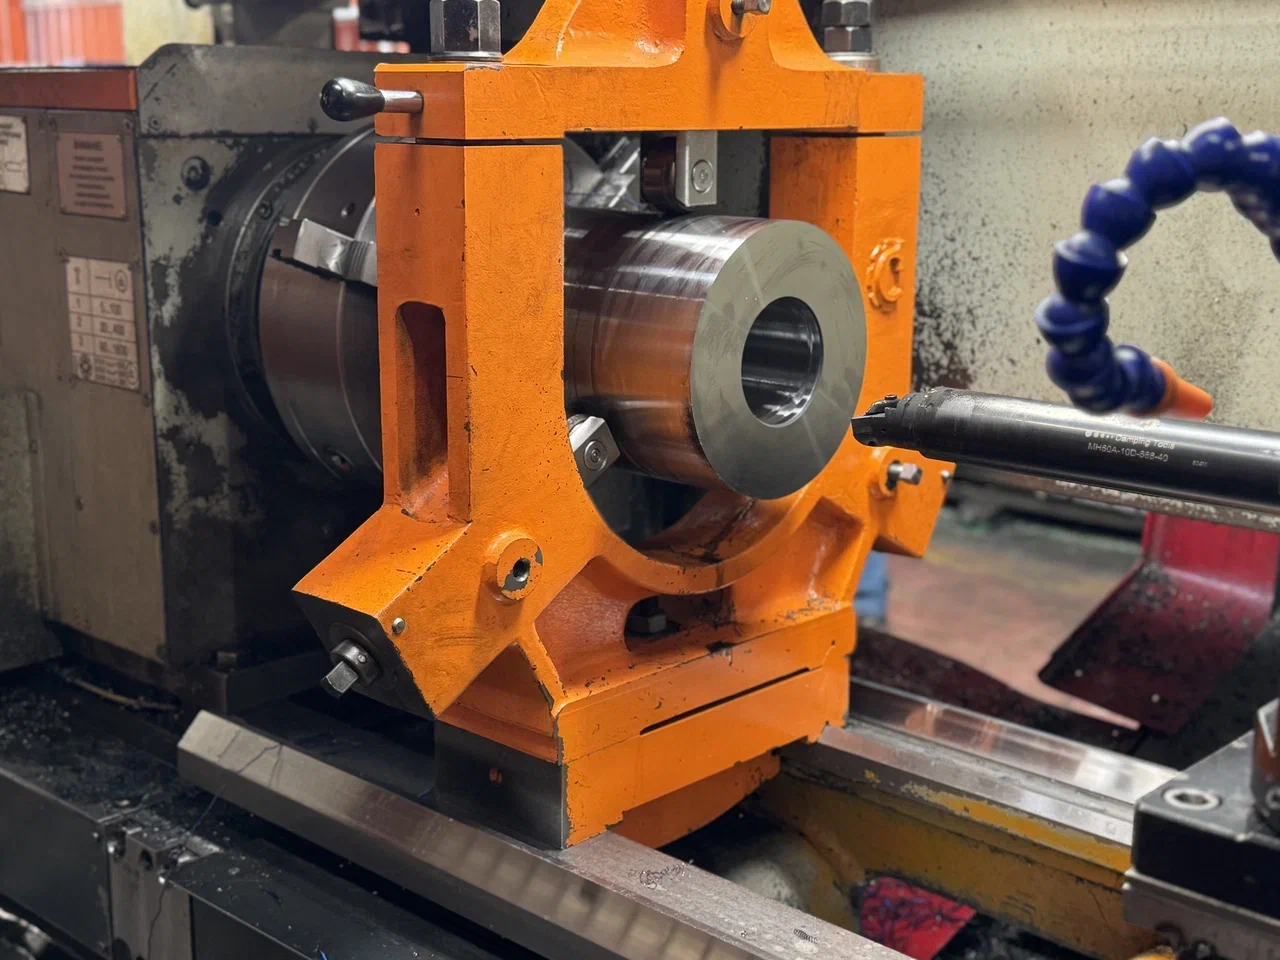
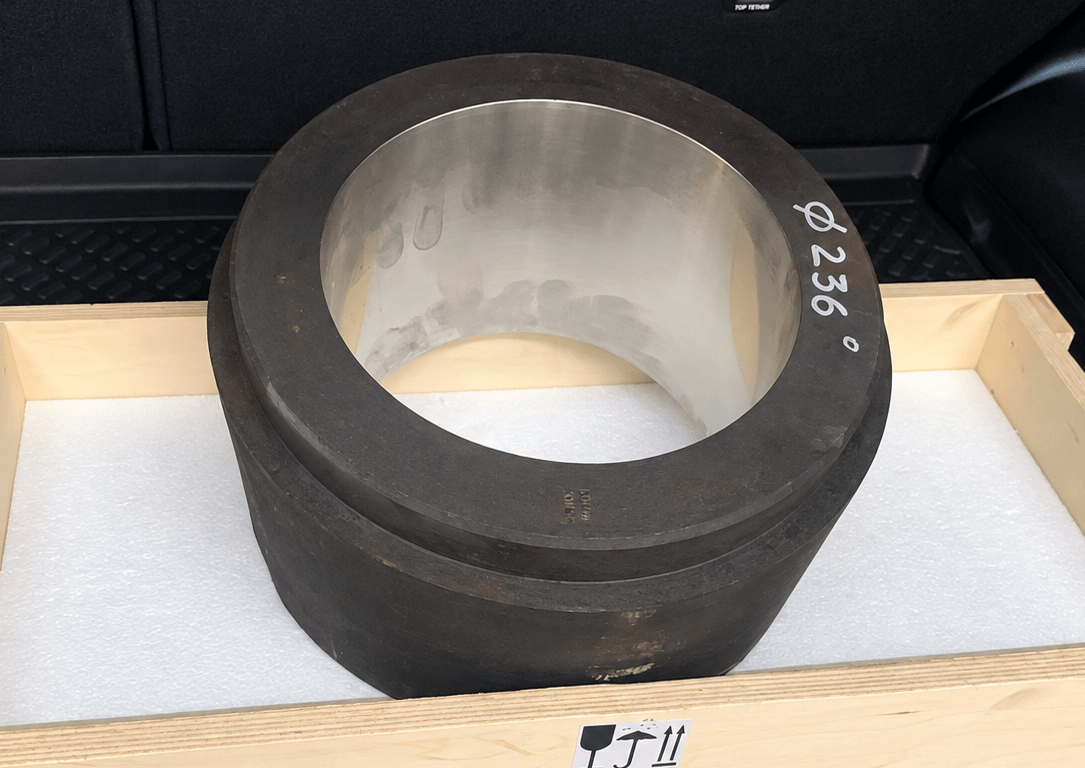
Внутренняя шлифовка обоймы и втулки на стационарном производстве
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


