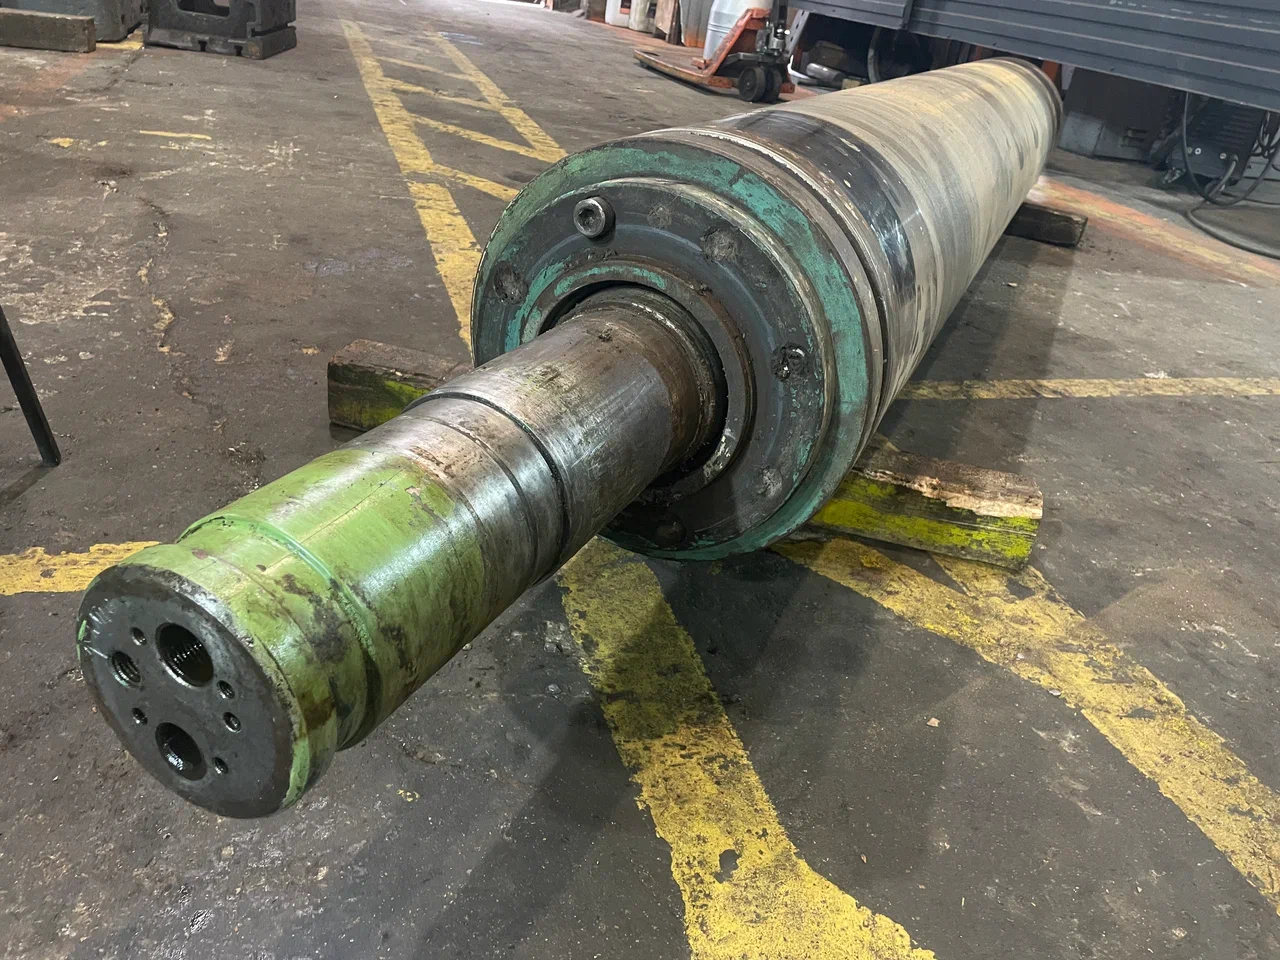
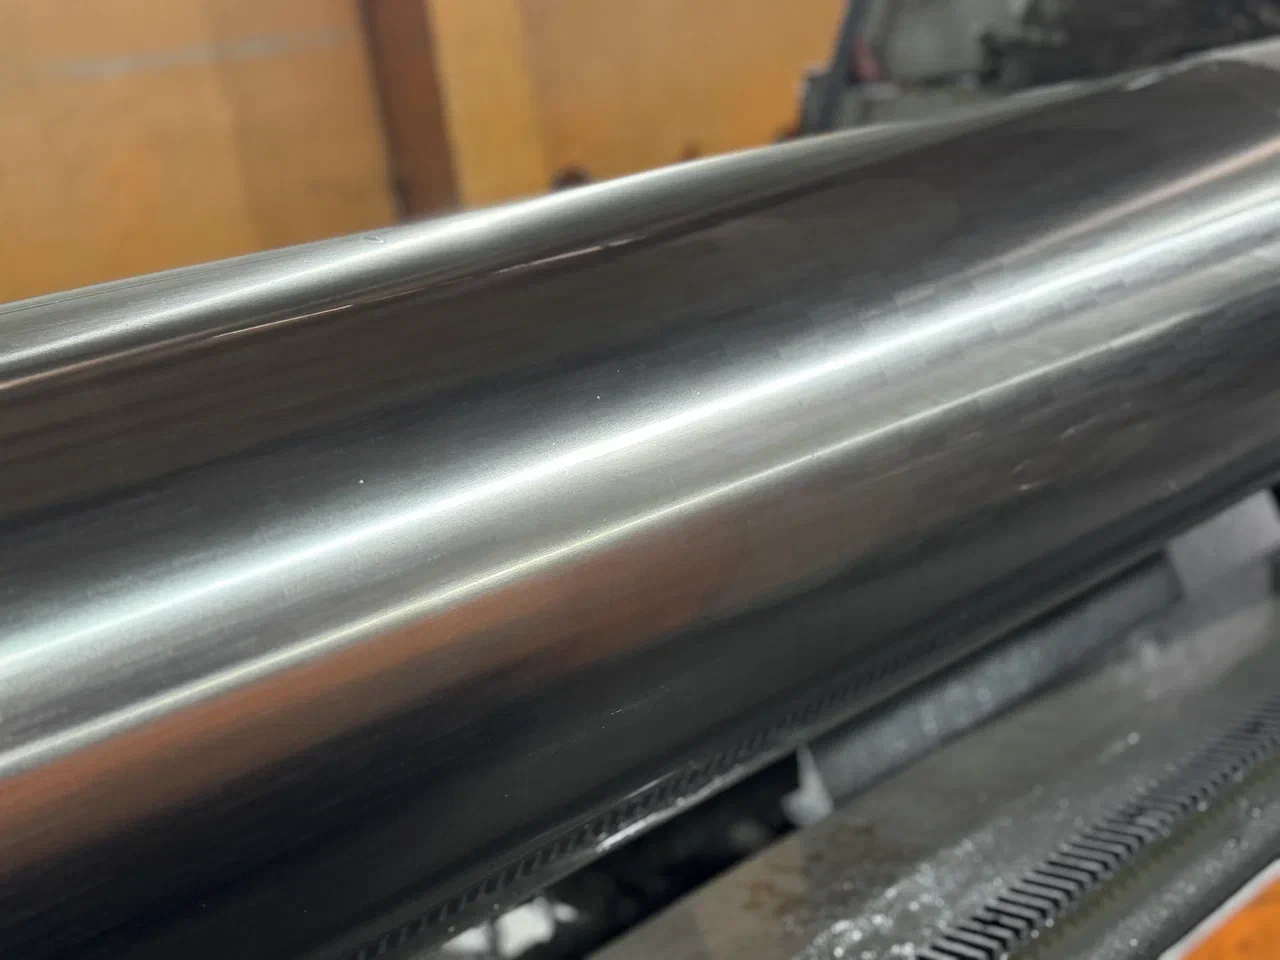
Обработка чугунных каландровых валов требует точного подхода из-за высокой твёрдости материала и сложной геометрии поверхности. Мы восстановили два узла для картонного производства: проточка на токарном станке, шлифовка и доводка до требуемой шероховатости.
| Параметр | Значение |
|---|---|
| Заказчик | Армавирский картонный завод (производство макулатурного картона и гофробумаги) |
| Оборудование | Каландровые валы картоноделательной машины (2 шт.) |
| Материал | Отбелённый чугун, твёрдость 55–60 HRC |
| Диаметр | 400 мм |
| Длина рабочей бочки | 2500 мм |
| Дефект | Износ по краям вала до 1,5 мм на сторону, потеря профиля |
| Где выполнено | Наше стационарное производство |
На предприятии заказчика эксплуатируются каландровые валы из отбелённого чугуна — рабочие органы, которые формируют финишную поверхность картонного полотна. Такие узлы имеют бочкообразный профиль (бомбировку), компенсирующий прогиб под нагрузкой и обеспечивающий равномерный прижим по всей ширине листа.
В процессе эксплуатации рабочая поверхность двух валов износилась. По краям выработка достигла 1,5 мм на сторону. Требовалось восстановить геометрию и довести шероховатость до нужного параметра.
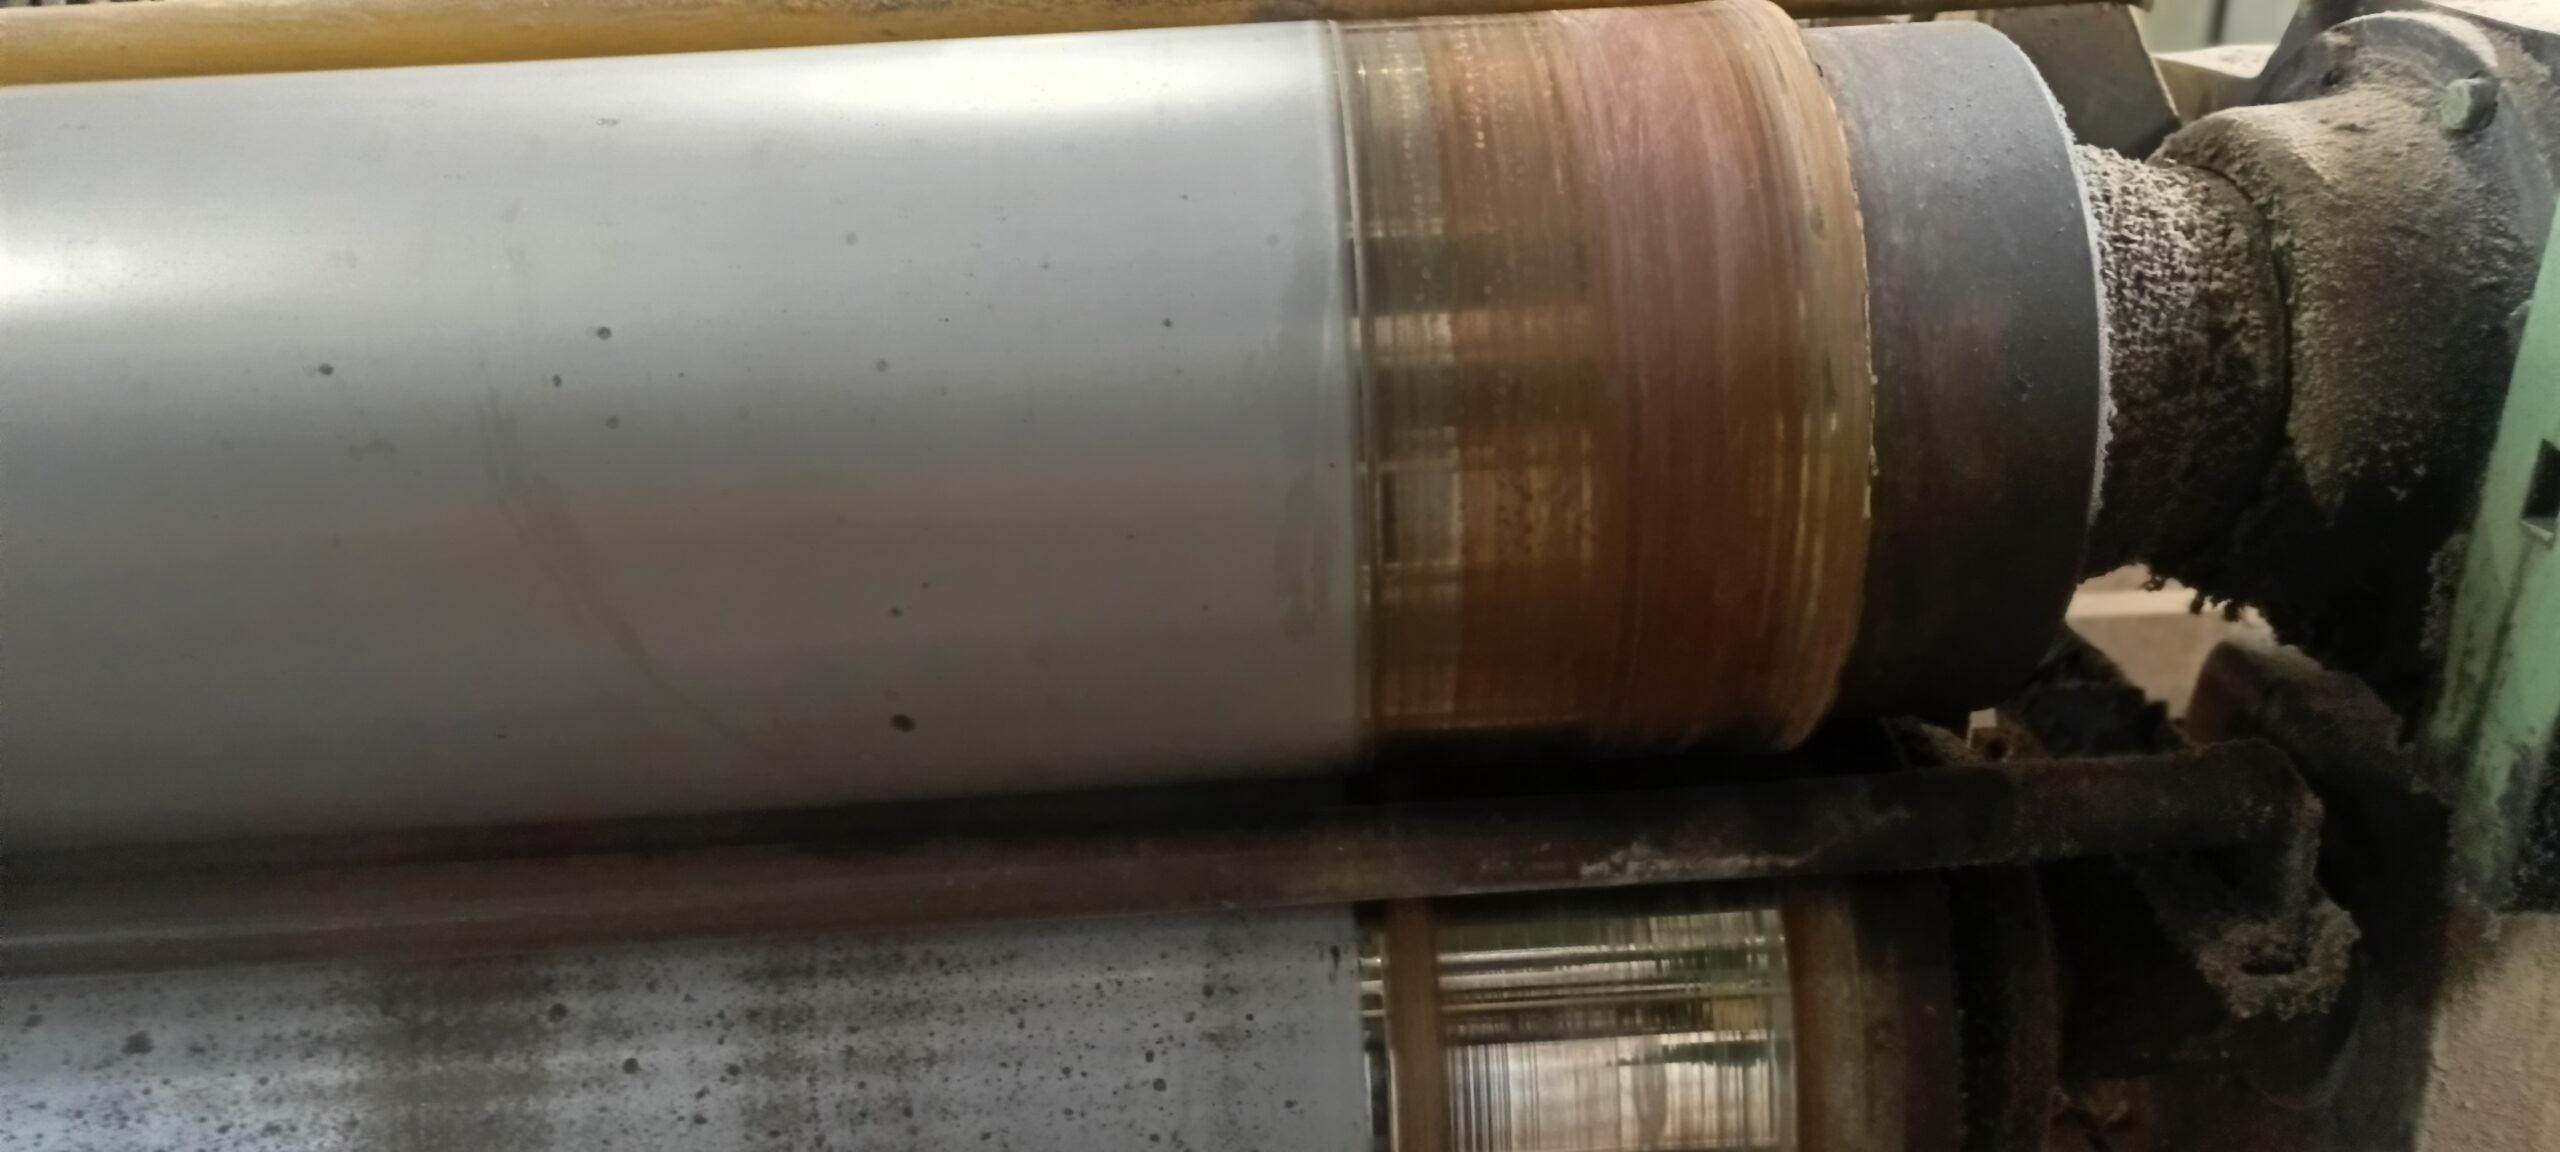
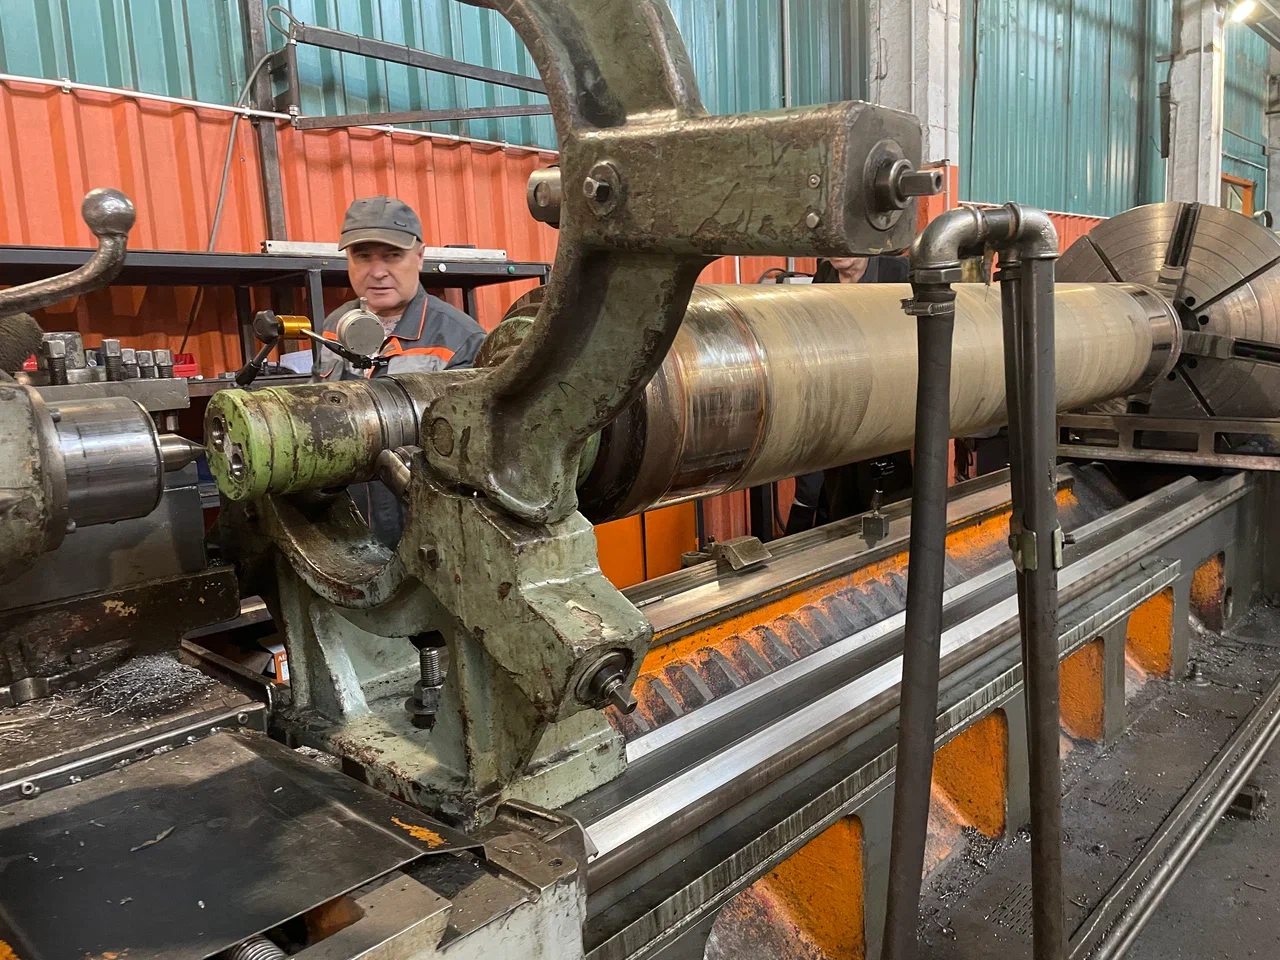
Для каждого вала изготовили специальную оснастку для надёжной фиксации на станке.
Проверили биение и центровку. Затем на токарном станке ДИП500 сняли верхний слой металла, подготовив поверхность под финишную шлифовку. Это позволило убрать основной объём износа и выровнять геометрию перед чистовой обработкой.
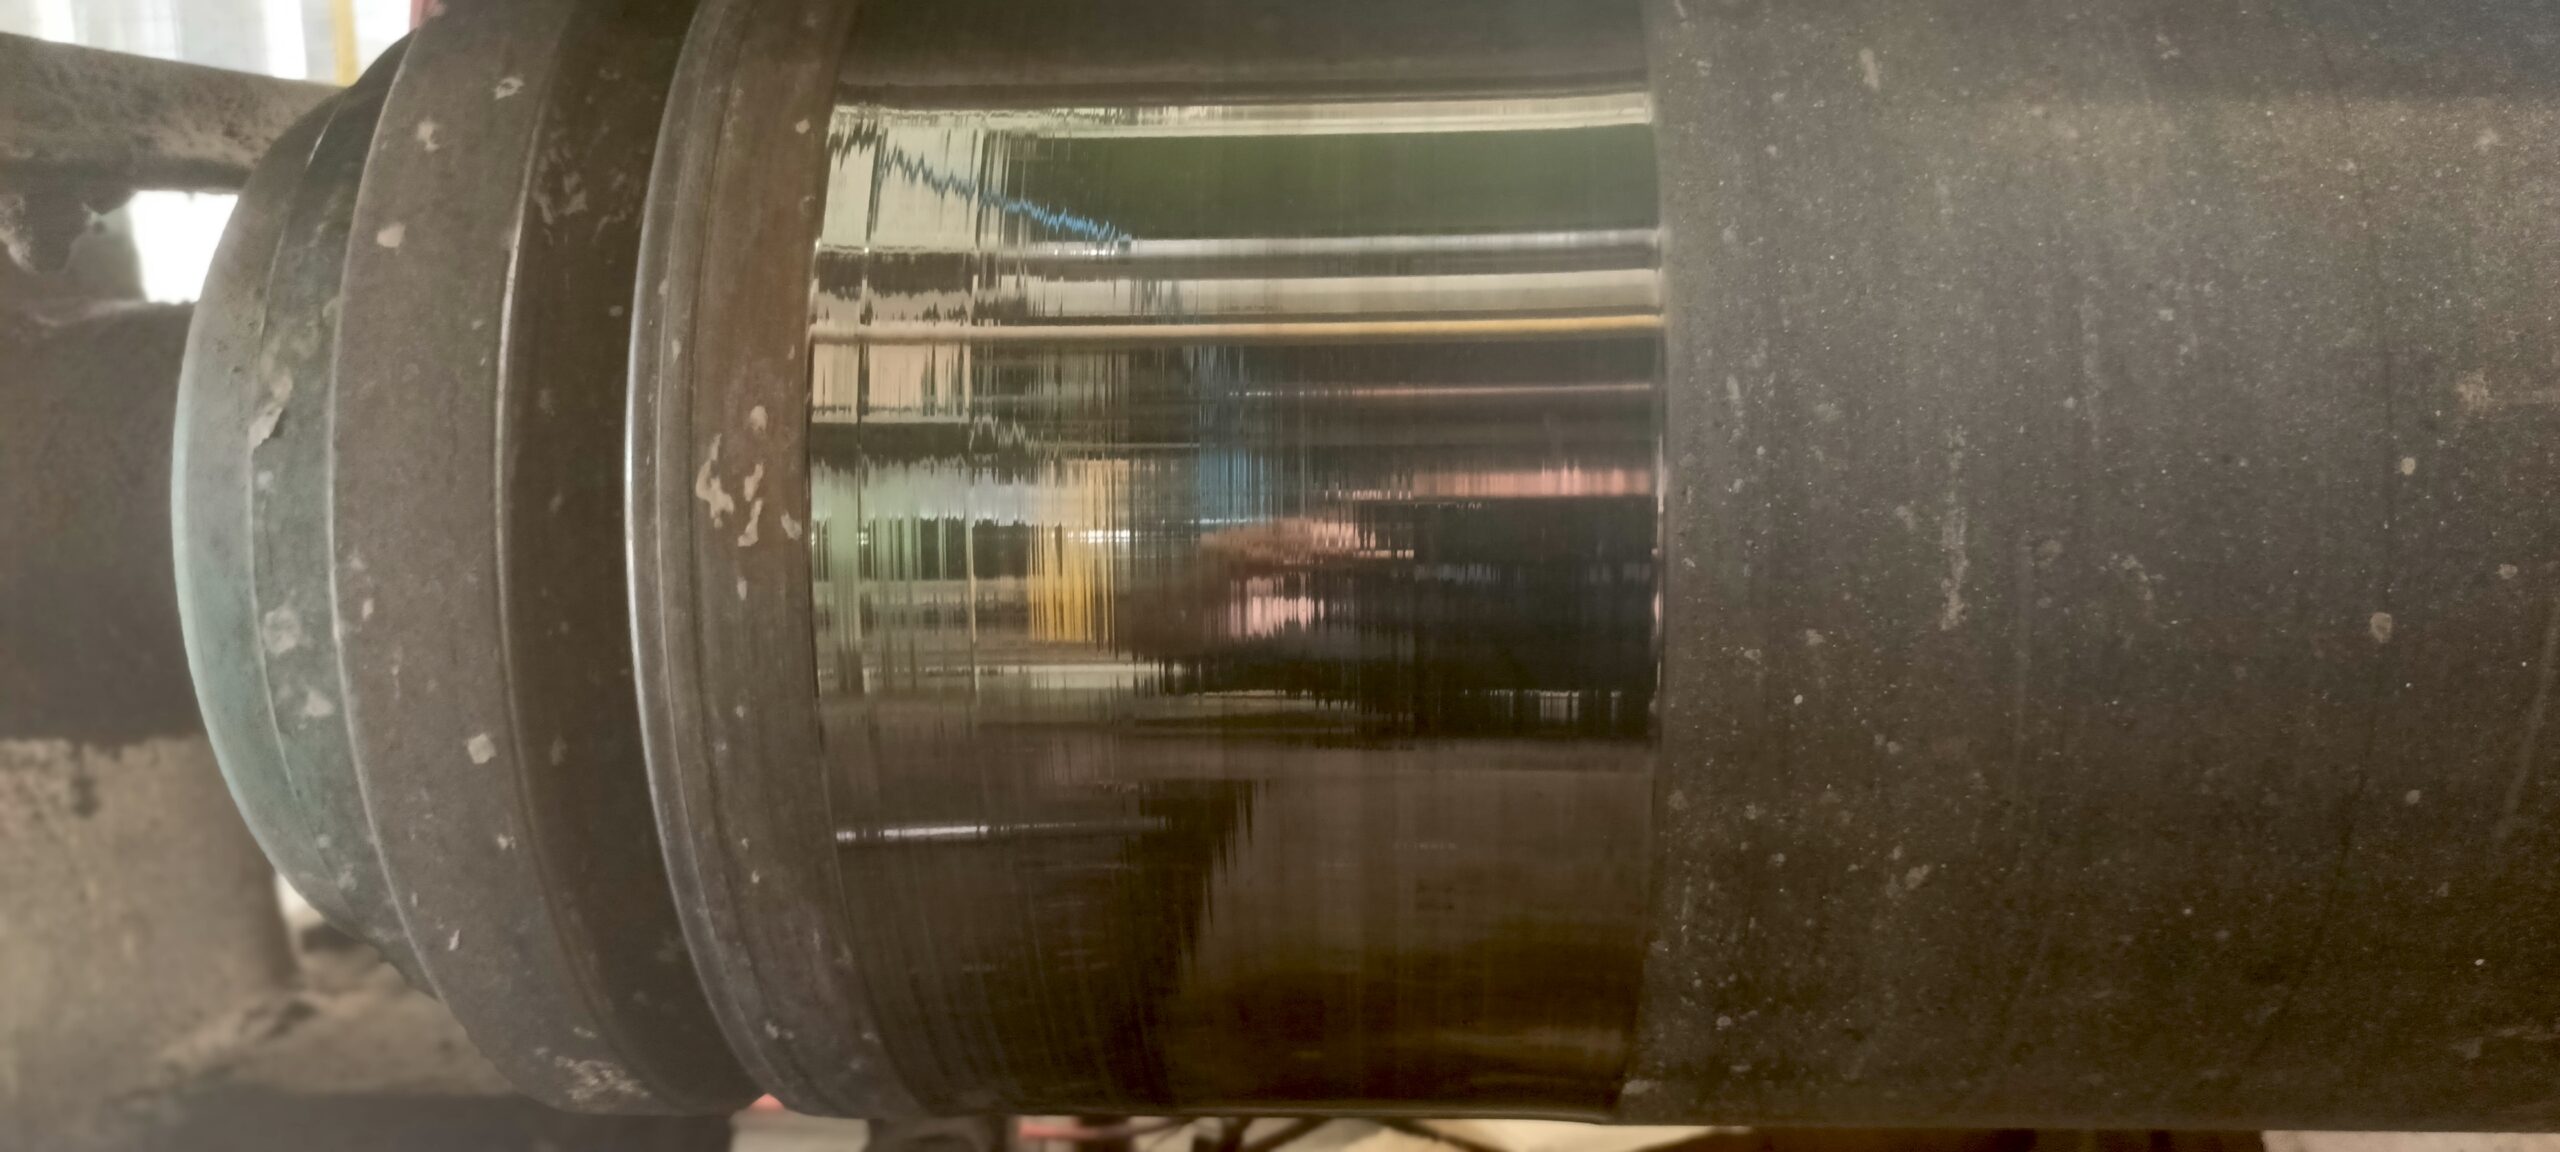
На круглошлифовальном станке 3А174Б выполнили финишную шлифовку рабочей поверхности.
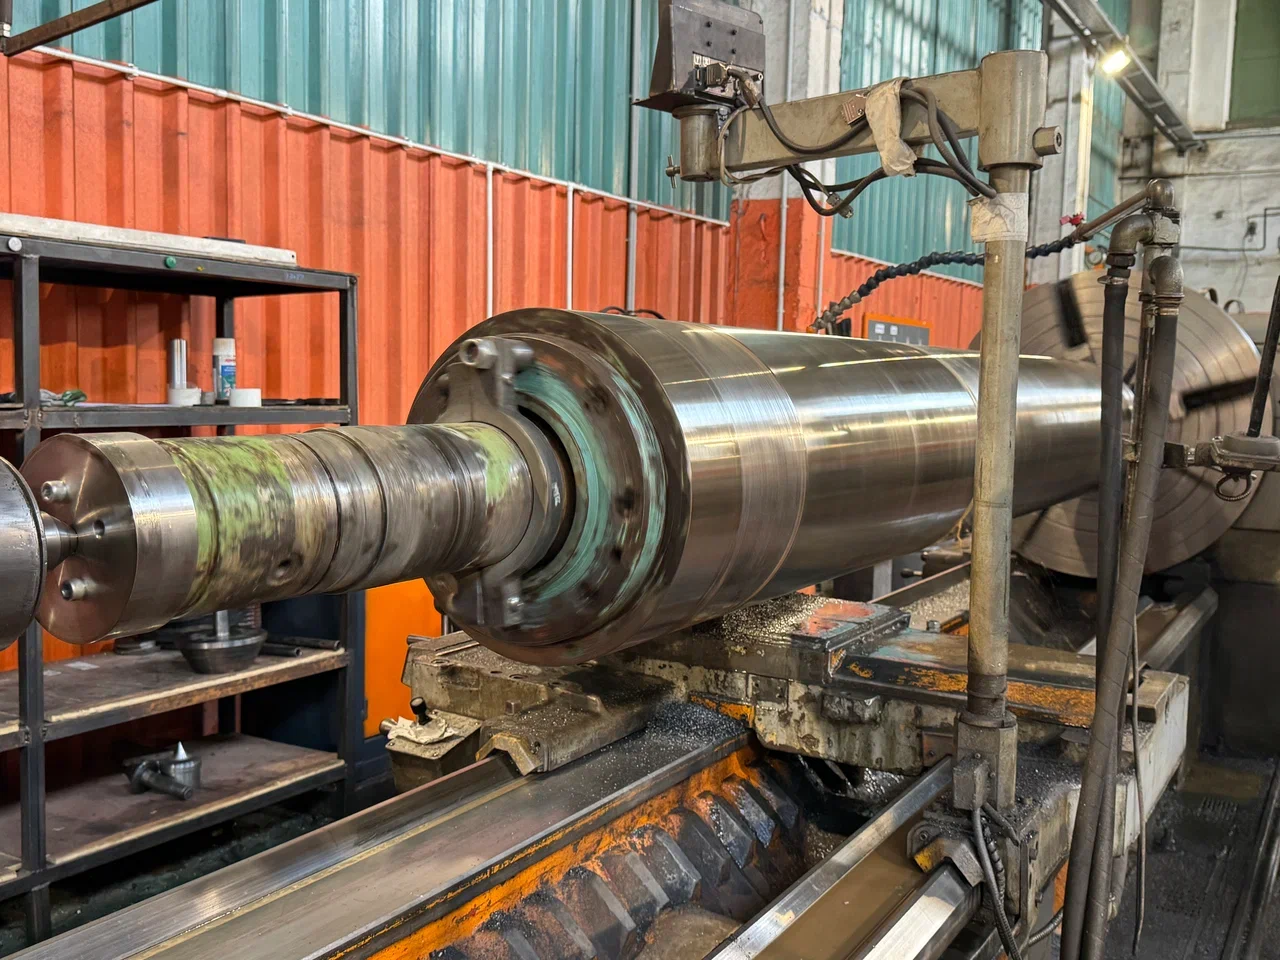
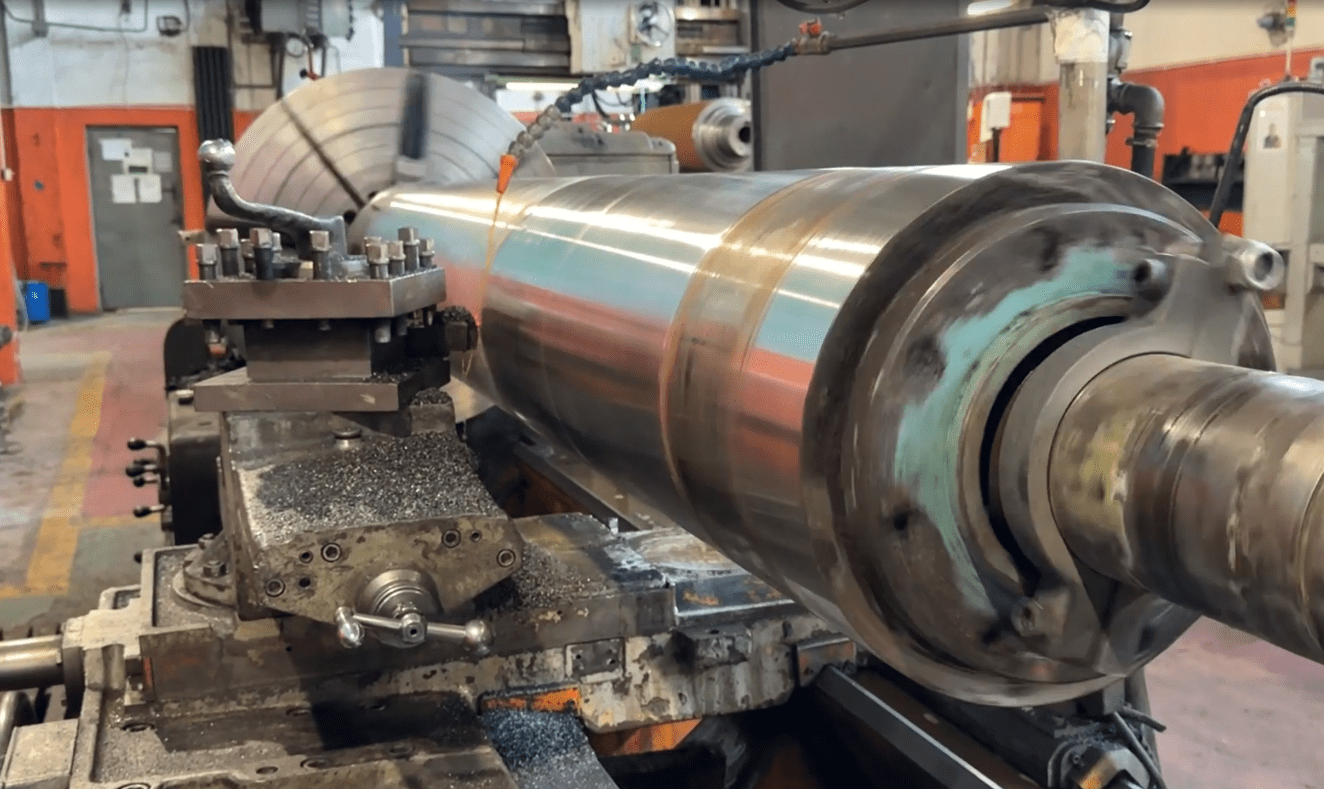
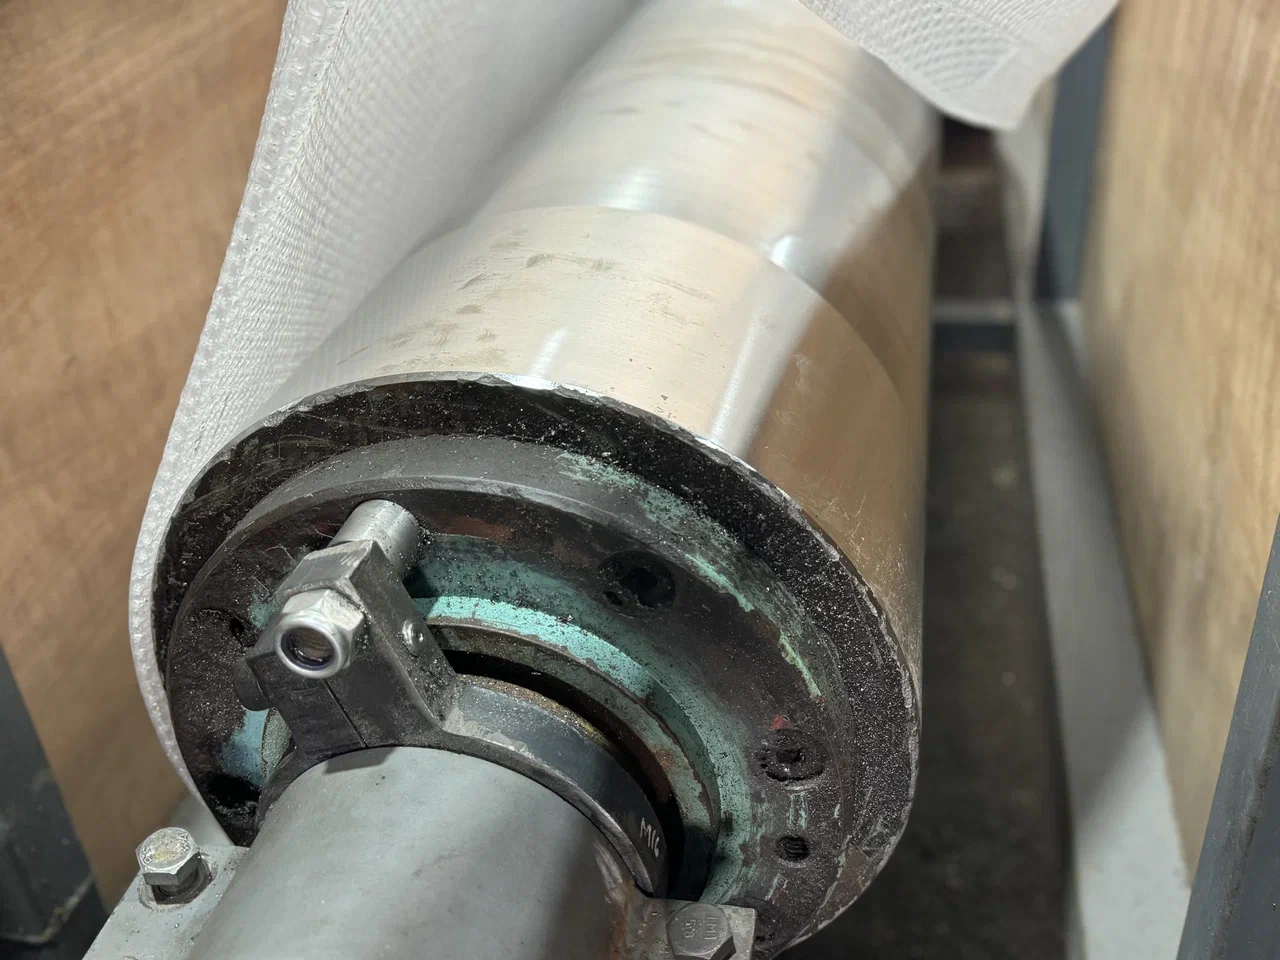
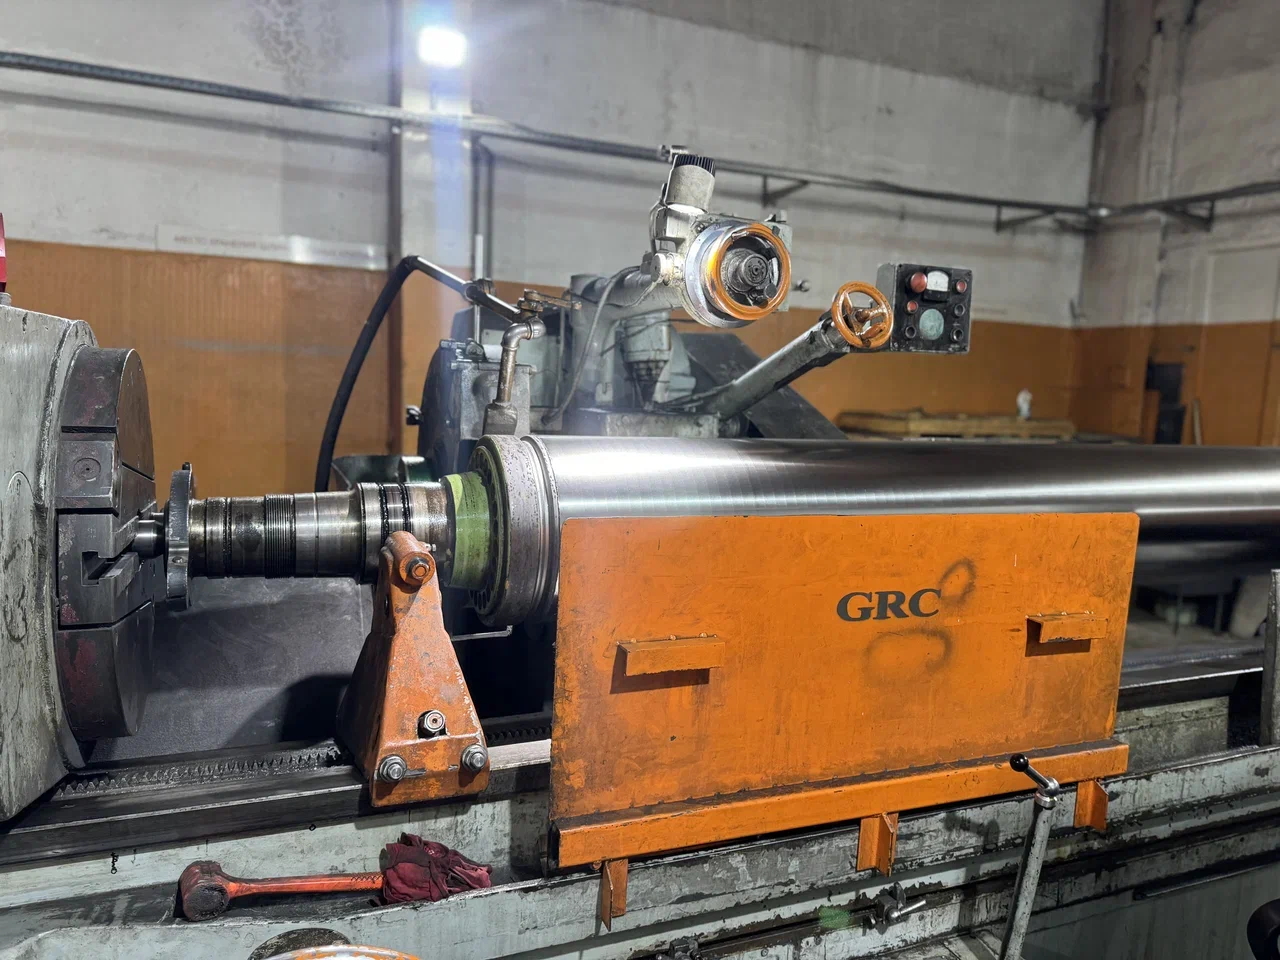
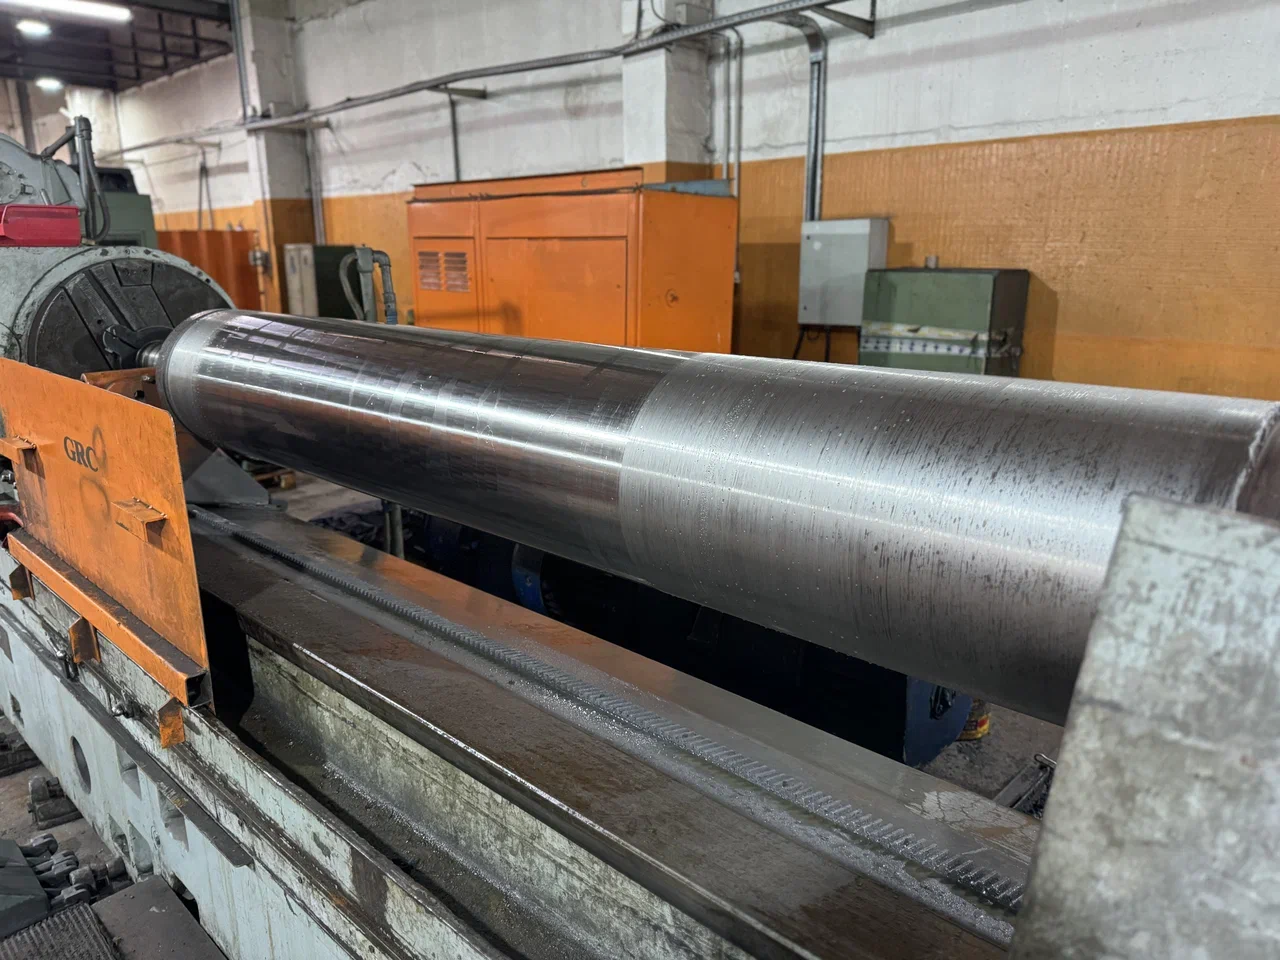
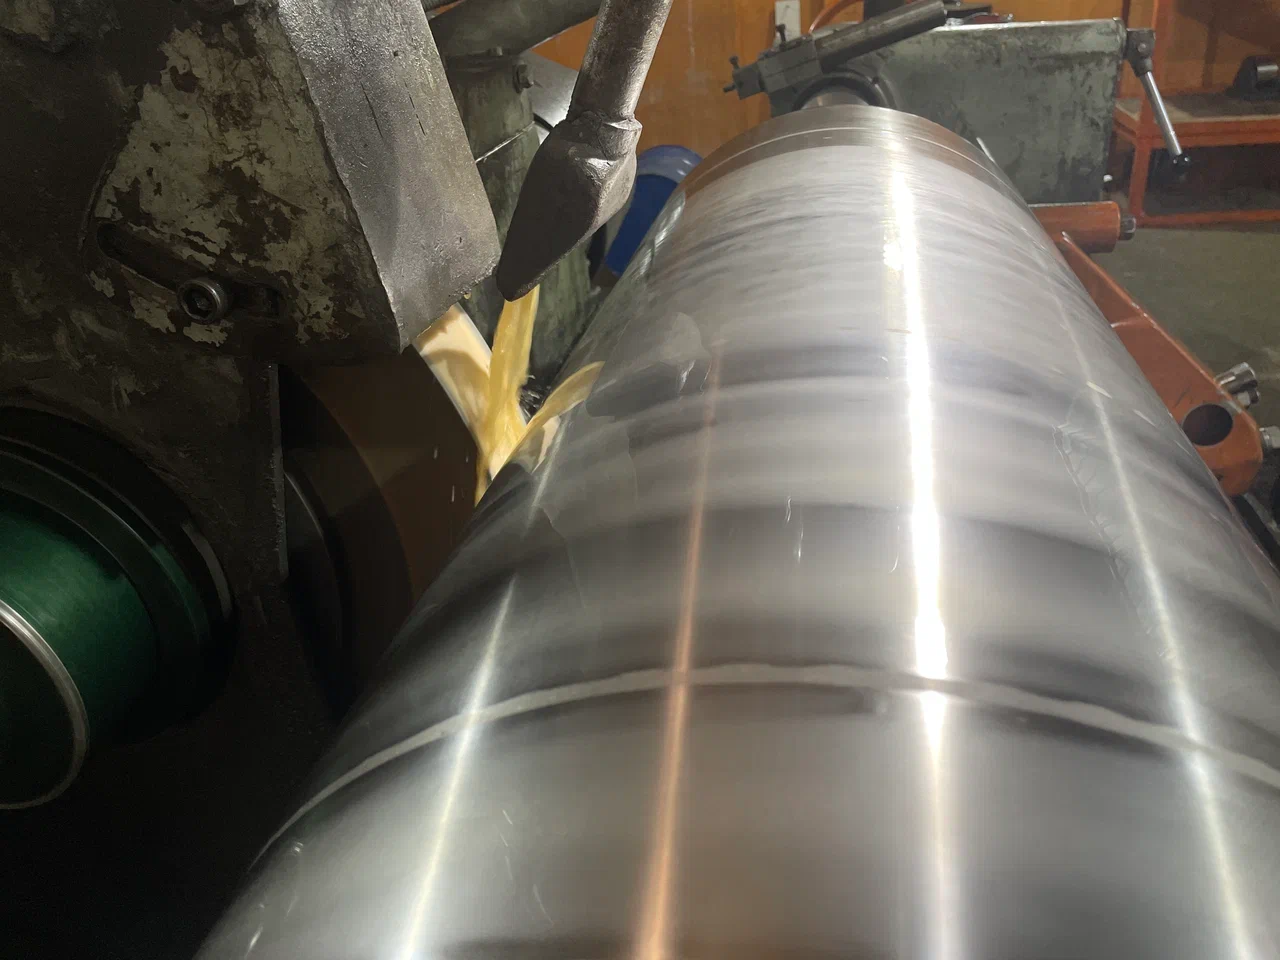

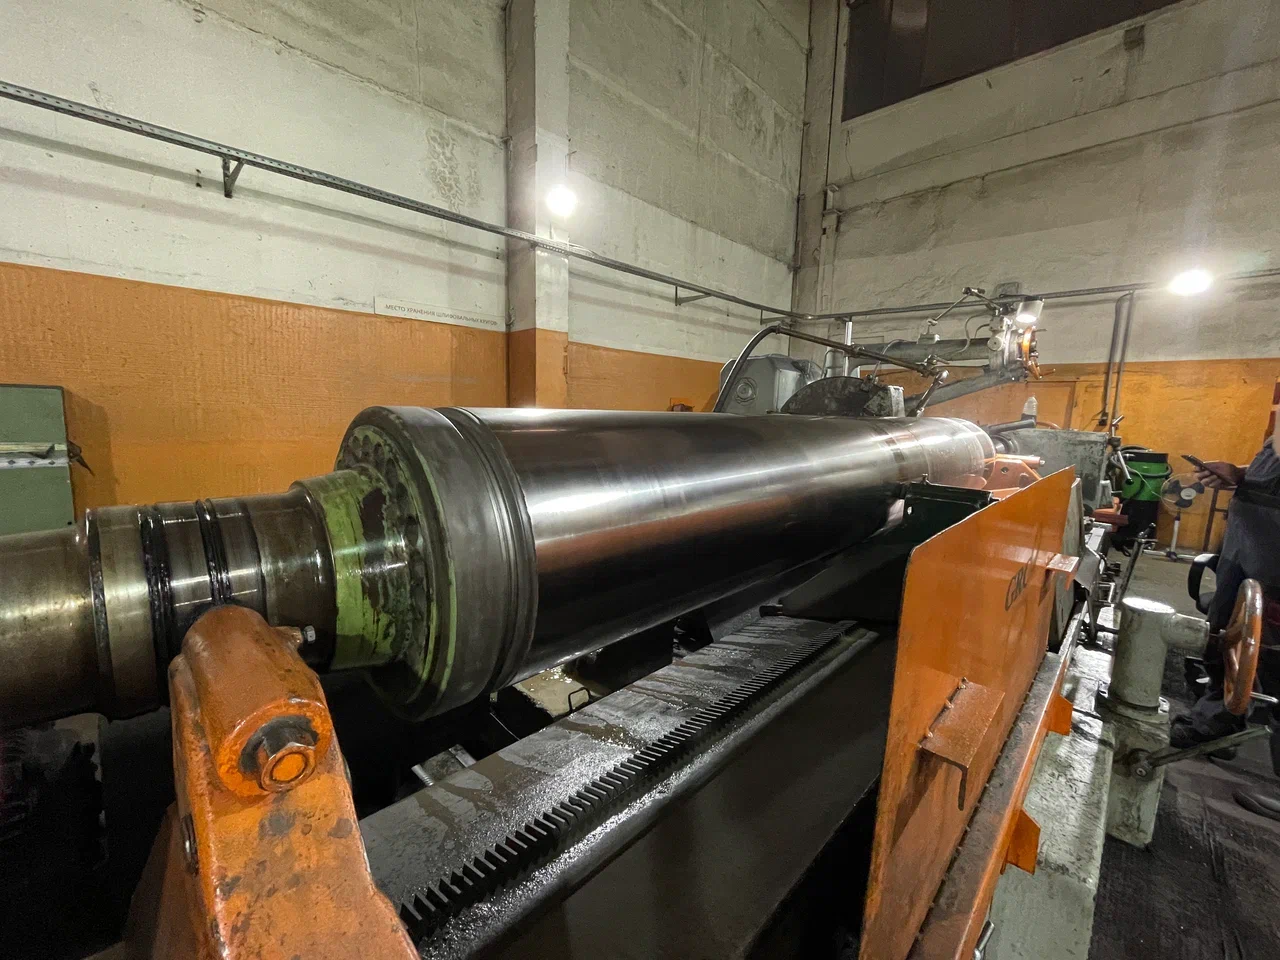
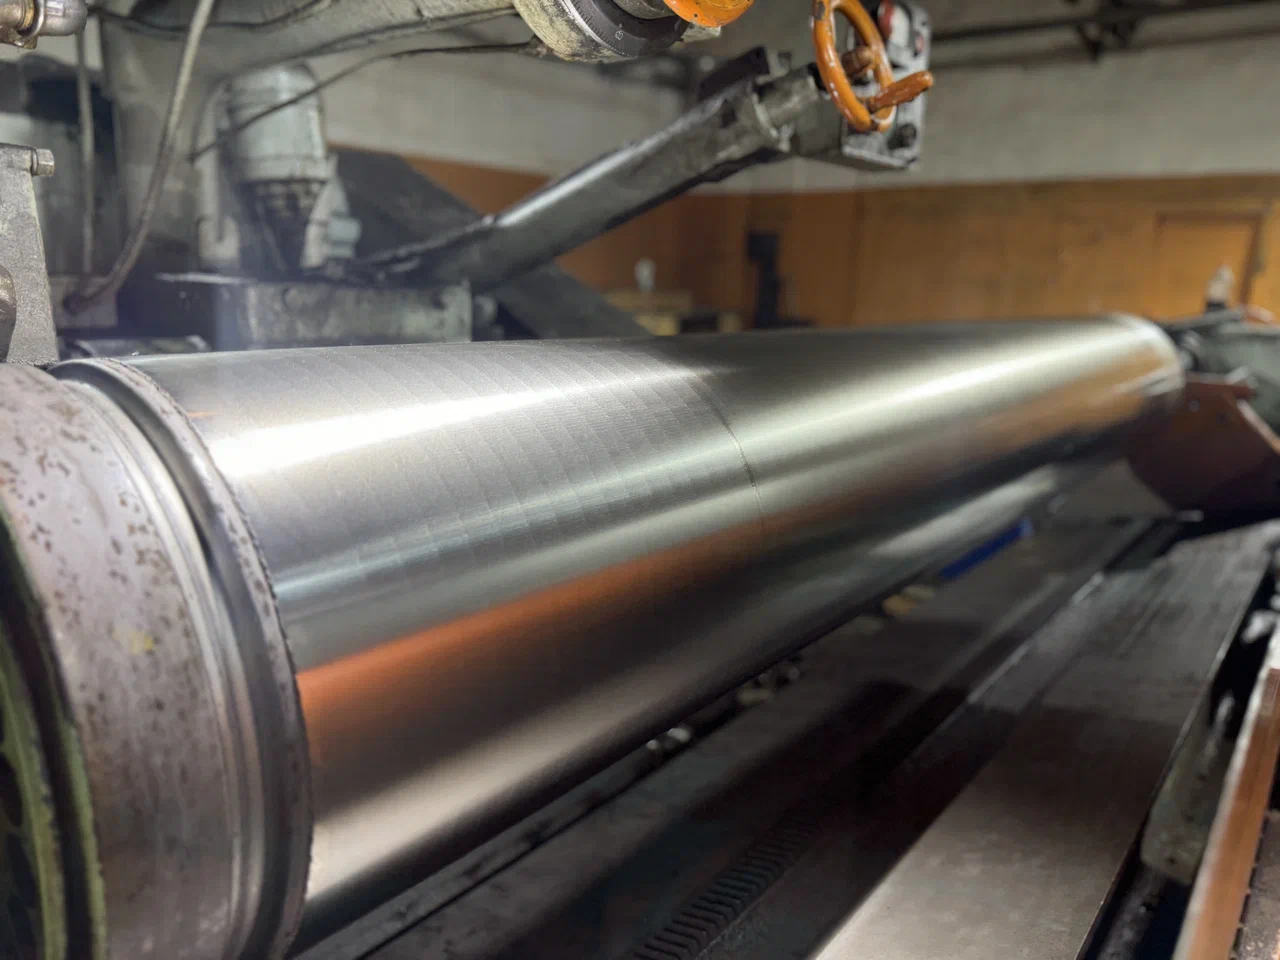
Два чугунных каландровых вала обработаны до проектных параметров. Геометрия рабочей поверхности восстановлена. Валы готовы к установке на картоноделательную машину.
Помимо стационарной обработки на своей базе, мы выполняем шлифовку крупногабаритных валов непосредственно на площадке заказчика — с применением мобильных станков собственной разработки и лазерных трекеров для контроля геометрии.
Пример из практики:
На бумажном производстве потребовалось восстановить цилиндрическую поверхность барабана вала наката диаметром 1025 мм и длиной 2950 мм.
Восстановление геометрии чугунных валов картоноделательной машины

Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


