Мы успешно завершили проект по восстановлению геометрии отверстий траверсы штамповочного пресса. Все работы по металлообработке были выполнены мобильным оборудованием непосредственно на территории заказчика, что позволило значительно сократить время простоя оборудования.
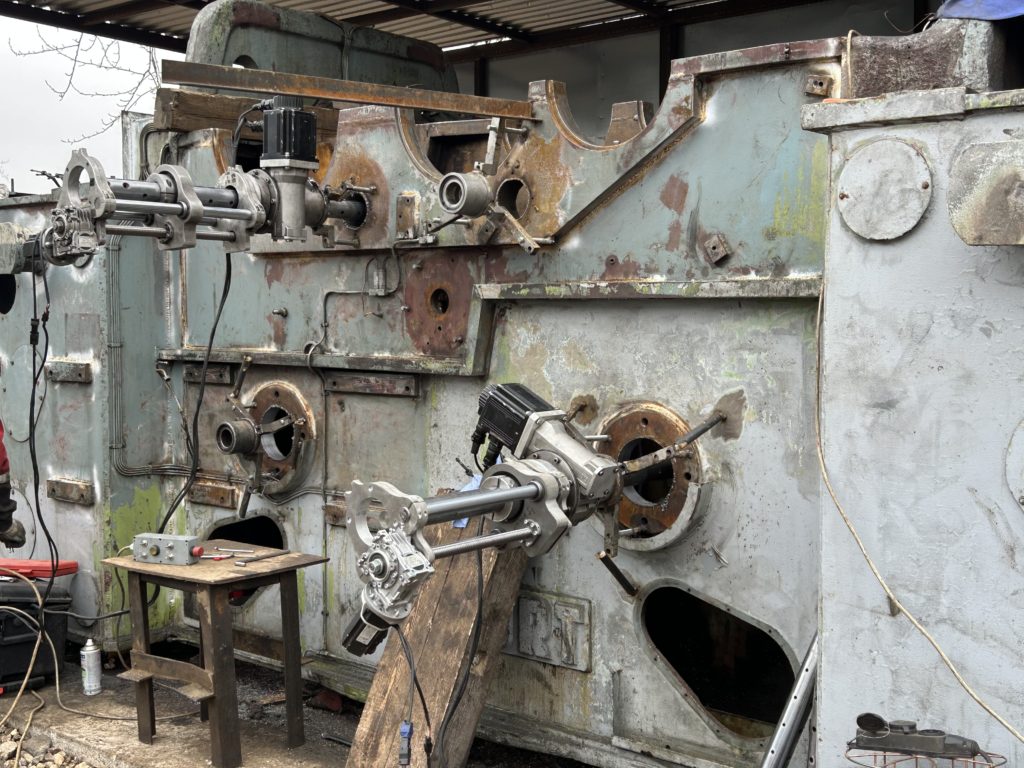
Ключевым аспектом обеспечения высочайшей точности при позиционировании мобильных расточных станков, а также при контроле соосности и уровня наплавляемого материала, стала наша собственная система промышленной геодезии.
В данной публикации мы детально описываем процесс геодезических измерений, проведенных на отверстиях траверсы штамповочного пресса.
1. Техническое задание:
* Выполнение работ по восстановлению геометрии отверстий траверсы штамповочного пресса.
2. Локация проекта:
* Работы проводились на территории предприятия ООО «МТЗ», расположенного в г. Минске, Республика Беларусь.
3. Объем и цели измерительных работ:
В соответствии с требованиями заказчика, был выполнен комплексный контроль геометрических параметров отверстий траверсы. Комплекс работ включал:
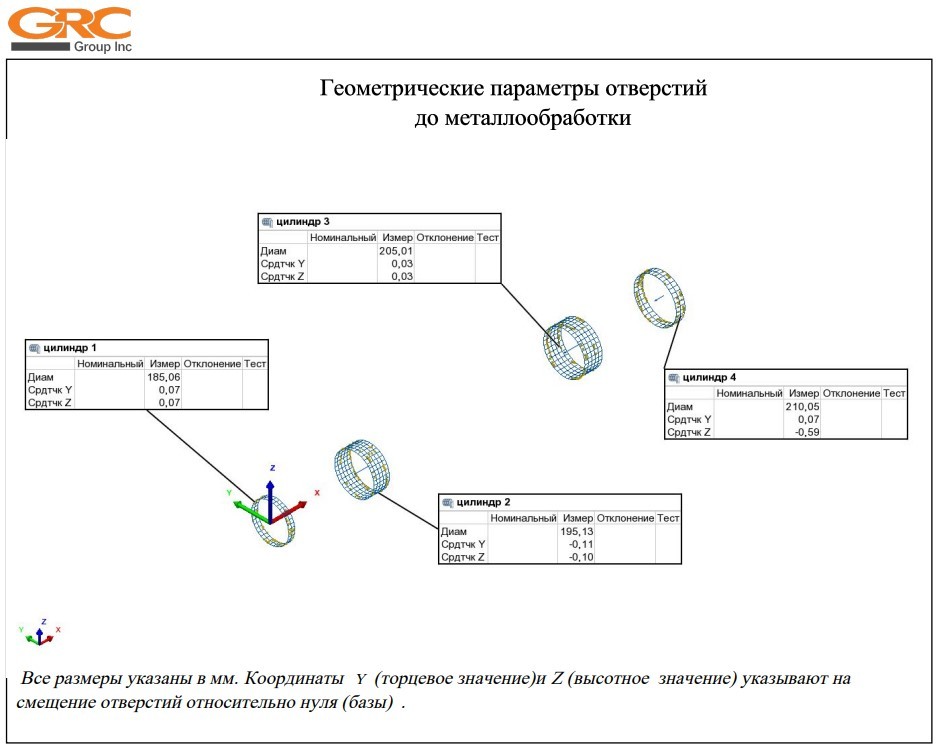
* Определение актуальной (исходной) геометрии отверстий траверсы до начала ремонтных работ.
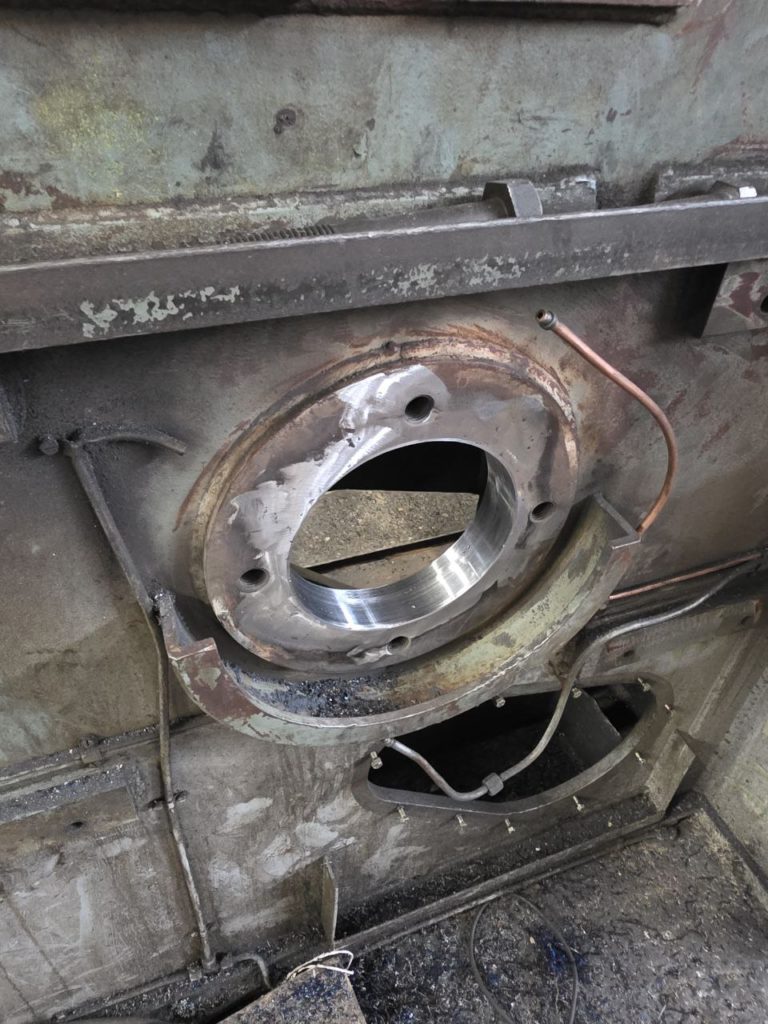
* Определение финальной (фактической) геометрии траверсы после выполнения всех операций по металлообработке (расточка, наплавка).
4. Использованное оборудование и точность:
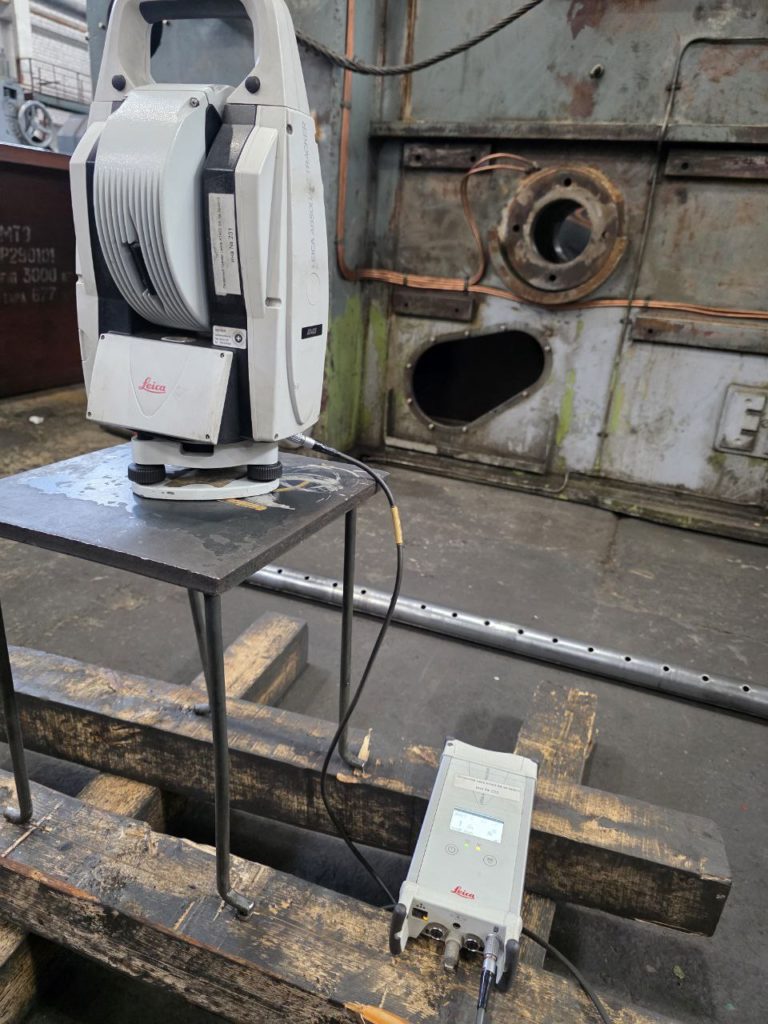
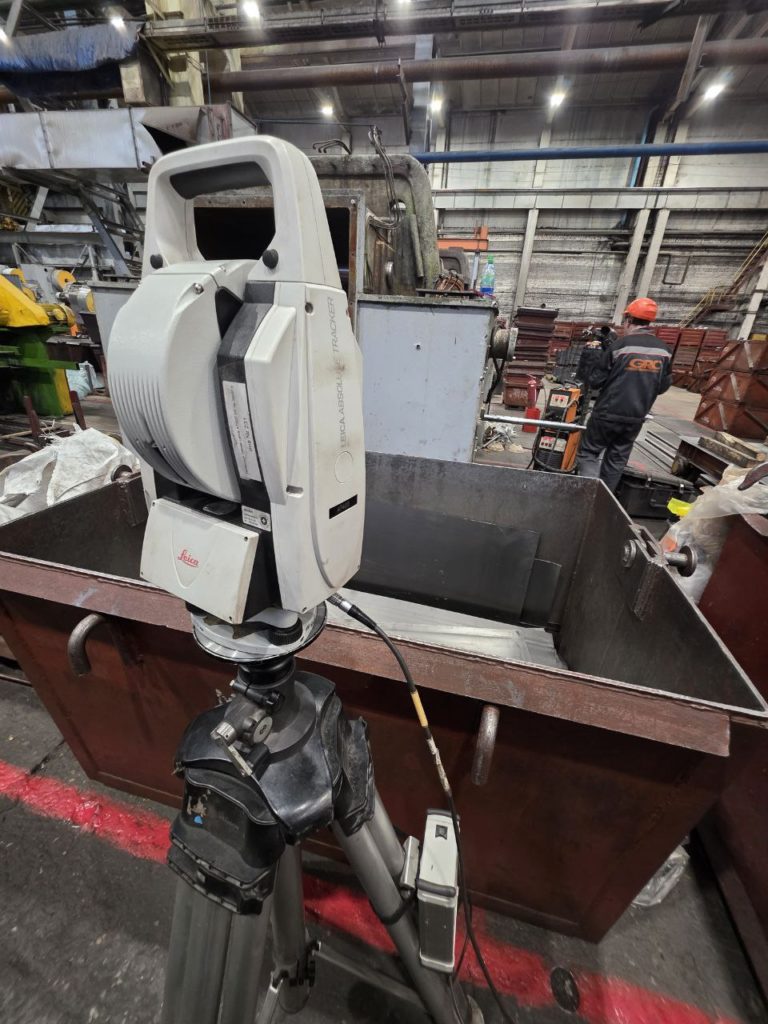
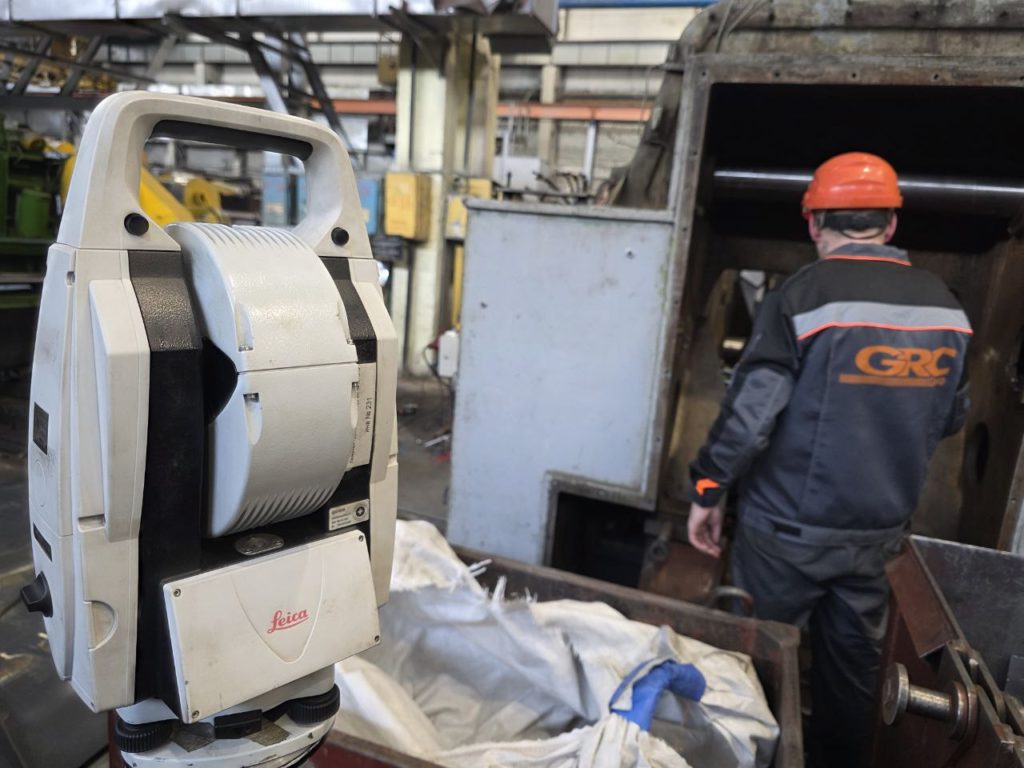
Для высокоточного контроля отклонений геометрических параметров отверстий применялась измерительная система на базе лазерного трекера «Leica AT403» в комплекте с уголковыми отражателями (0,5 и 1,5 дюймов). Данное оборудование обладает исключительной гибкостью и позволяет с беспрецедентной точностью (Uxyz = 15 мкм + 6 мкм/м) определять геометрические характеристики крупных и сложных объектов. Обработка и анализ всех полученных данных выполнялись в ПО PolyWorks MS.
1. Инженерная подготовка: детальное изучение и проработка конструкторской документации.
2. Мобилизация и развертывание: выезд нашей геодезической команды и специалистов по металлообработке на объект заказчика.
3. Создание метрологической сети и референсных точек:
* С помощью высокоточного лазерного трекера были установлены и юстированы референсные точки на корпусе оборудования. Эти точки формируют стабильную систему координат, обеспечивающую точность всех последующих измерений и позволяющую многократно перемещать измерительное оборудование без потери точности.
4. Контроль исходной геометрии:
* Выполнение первичных измерений отверстий траверсы с использованием лазерного трекера для фиксации их текущего состояния и степени износа.
5. Позиционирование и контроль в процессе обработки:
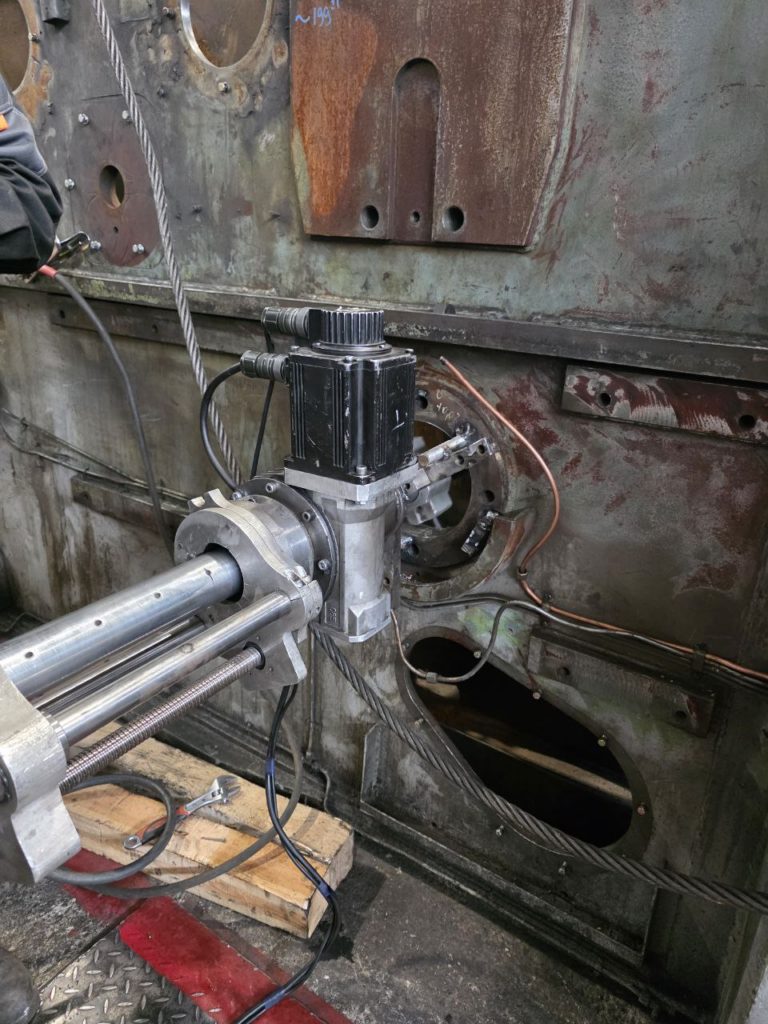
* Монтаж мобильного расточного станка с точным позиционированием, контролируемым в режиме реального времени с помощью лазерного трекера.
6. Финальный контроль качества:
* Проведение исчерпывающего исходящего контроля отверстий траверсы с использованием трекера после завершения всех этапов металлообработки. Это позволяет подтвердить соответствие восстановленной геометрии заданным допускам.
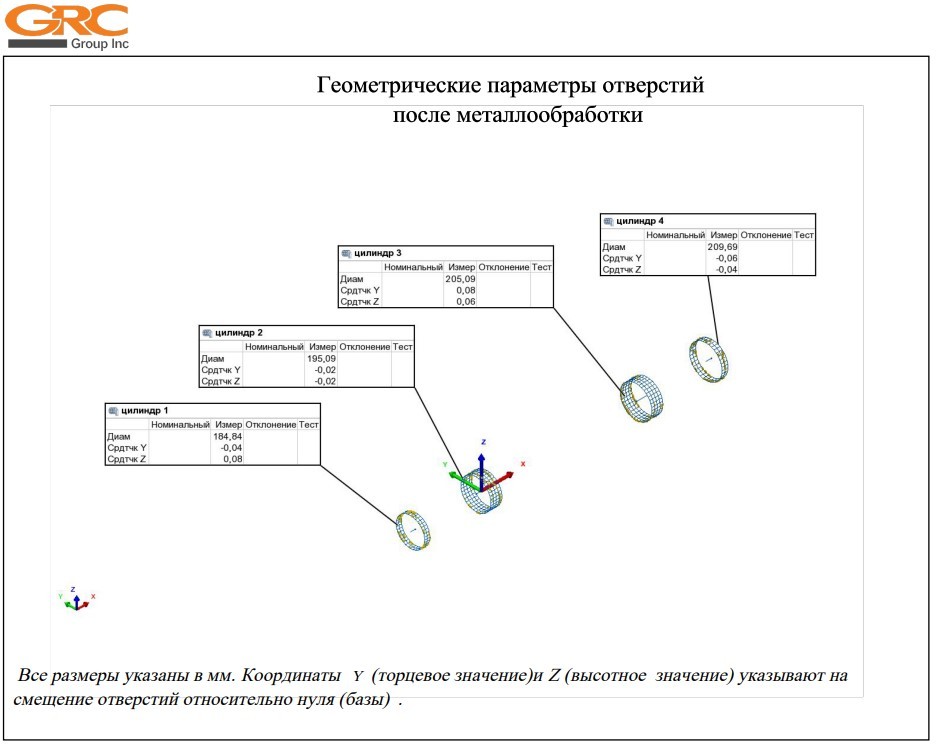
7. Завершение проекта: демонтаж мобильного оборудования, финишная зачистка поверхностей и сдача выполненного заказа.
Измерительный контроль отверстий траверсы пресса

Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


