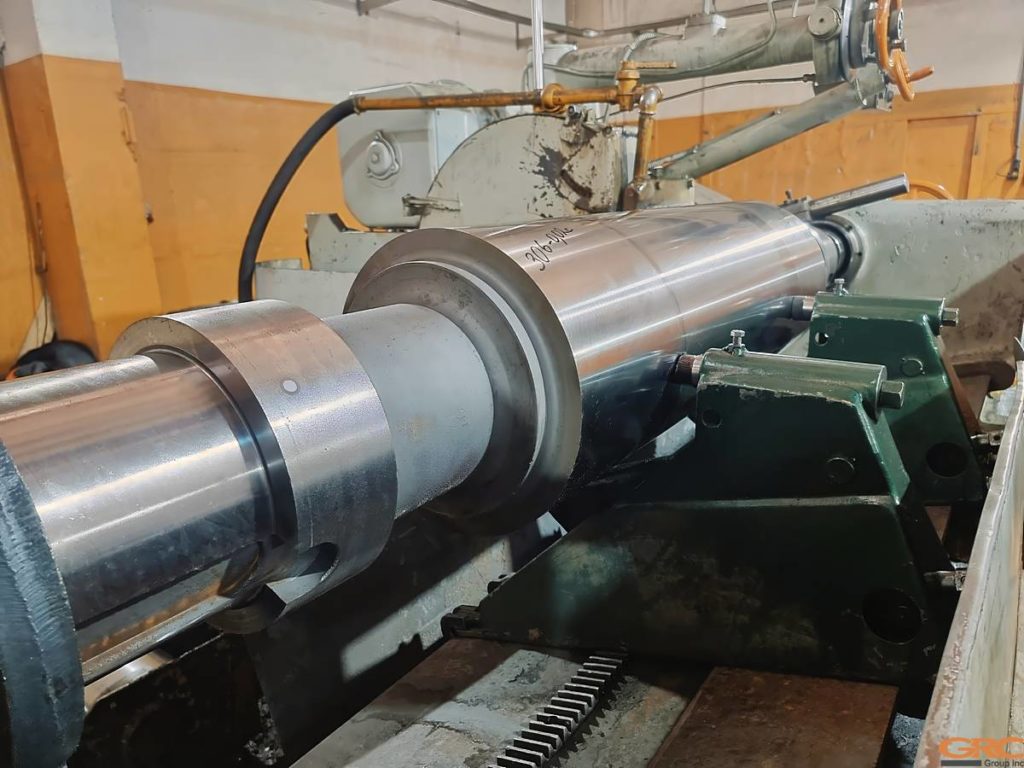
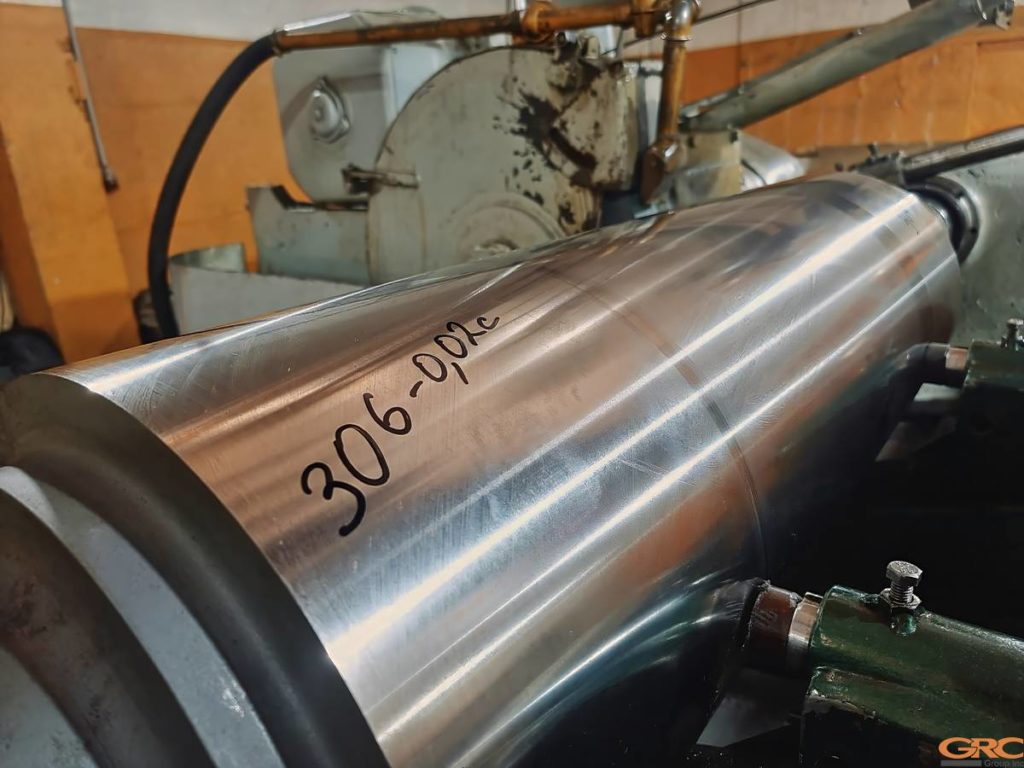
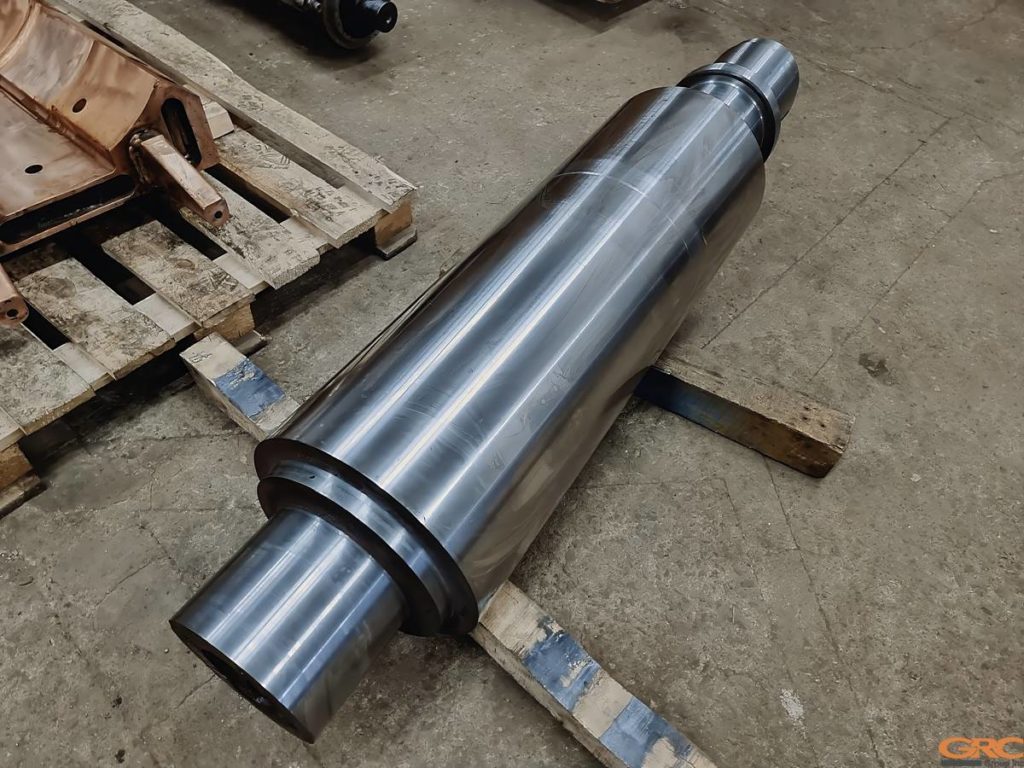
Шлифовка валков горизонтальных вальцов DEMAG

В этой публикации мы рассмотрим выполненный заказ на шлифовку шести валков горизонтальных вальцов DEMAG.
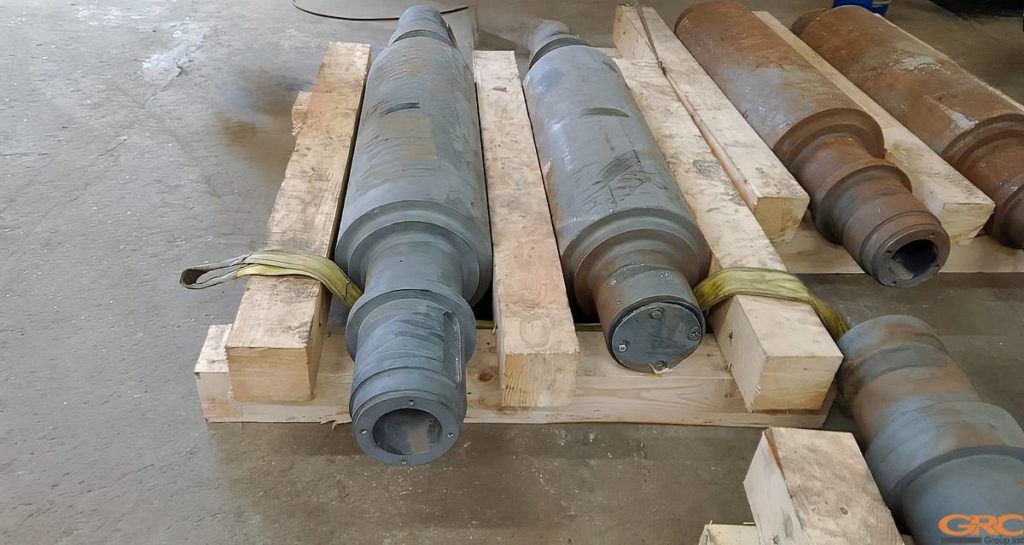
В отличие от механической обработки труб, с которой мы работали ранее, восстановление чугунных валков потребовало индивидуальной проработки технологии.

Клиент — завод такелажного оборудования

Предприятие разрабатывает и конструирует нестандартное оборудование, адаптированное под конкретные условия эксплуатации и требования.
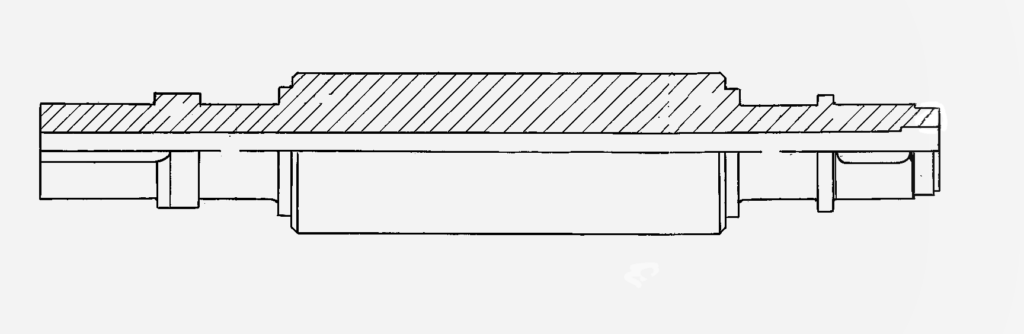
Габариты валков:

  • Длина: 2052 мм;
  • Диаметр: 362 мм.

Дефектовка – согласование технологии

После завершения всех предварительных операций валки горизонтальных вальцов DEMAG были доставлены на нашу производственную базу в Щелково.
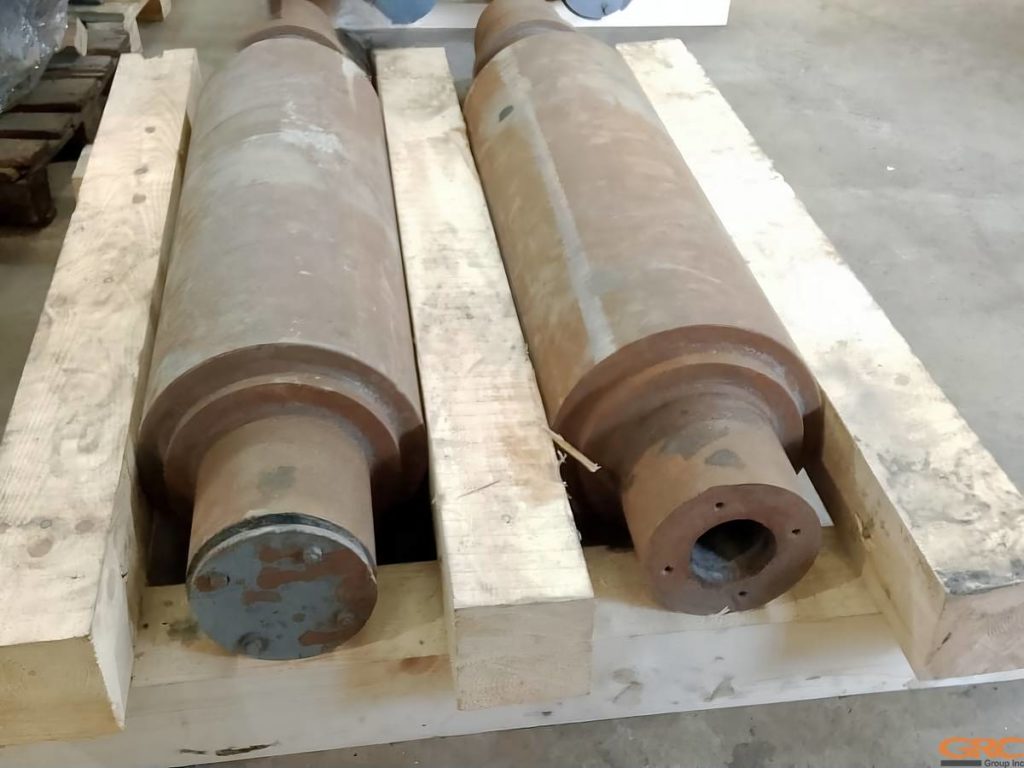
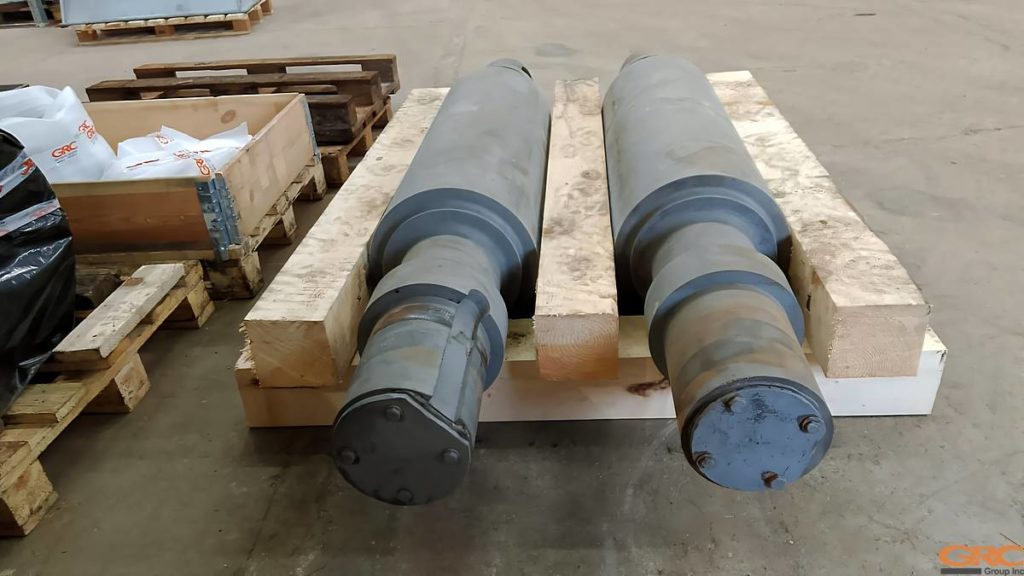
Специалисты приступили к проработке технической документации и выявили, что для выполнения шлифовки требуется изготовить оснастку.

Её задача – обеспечить фиксацию валков на станке и исключить их смещение в процессе обработки.

Процесс шлифовки валков горизонтальных вальцов DEMAG

Предварительные работы

После технического осмотра мы приступили к изготовлению оснастки по проработанным чертежам.

Сначала выполнили токарные работы, затем на фрезерном станке выполнили сверление технологических отверстий

Абразивная обработка валков

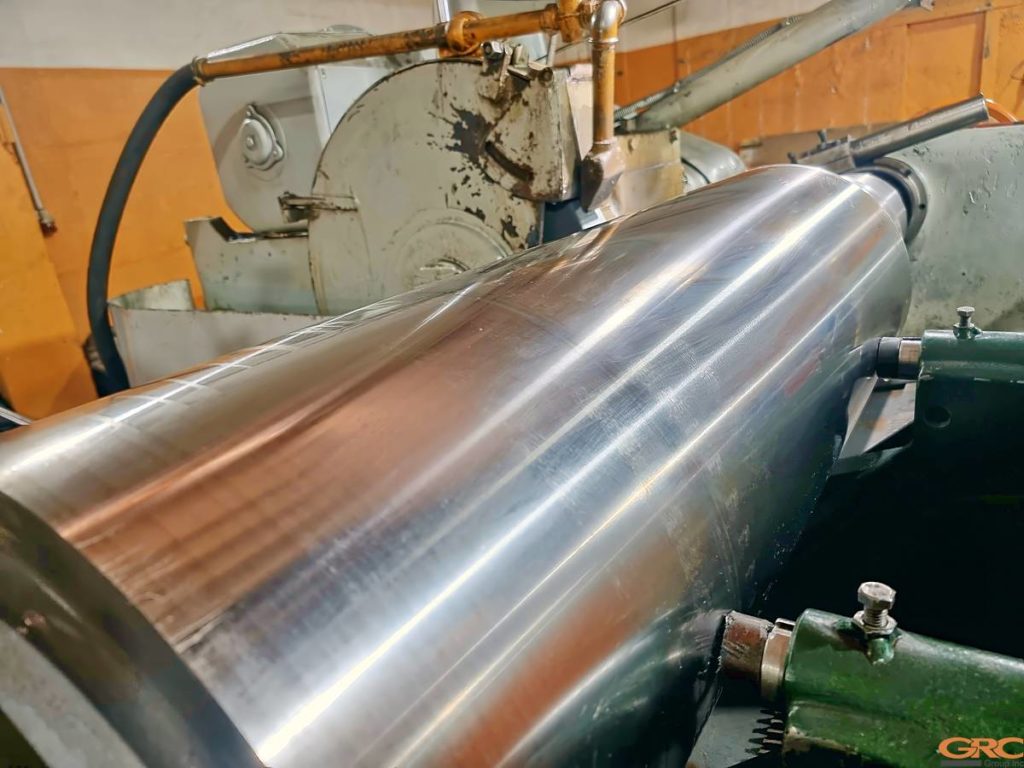
Далее, используя изготовленную оснастку, установили валки на станок и последовательно провели их шлифовку, добиваясь заданных параметров.
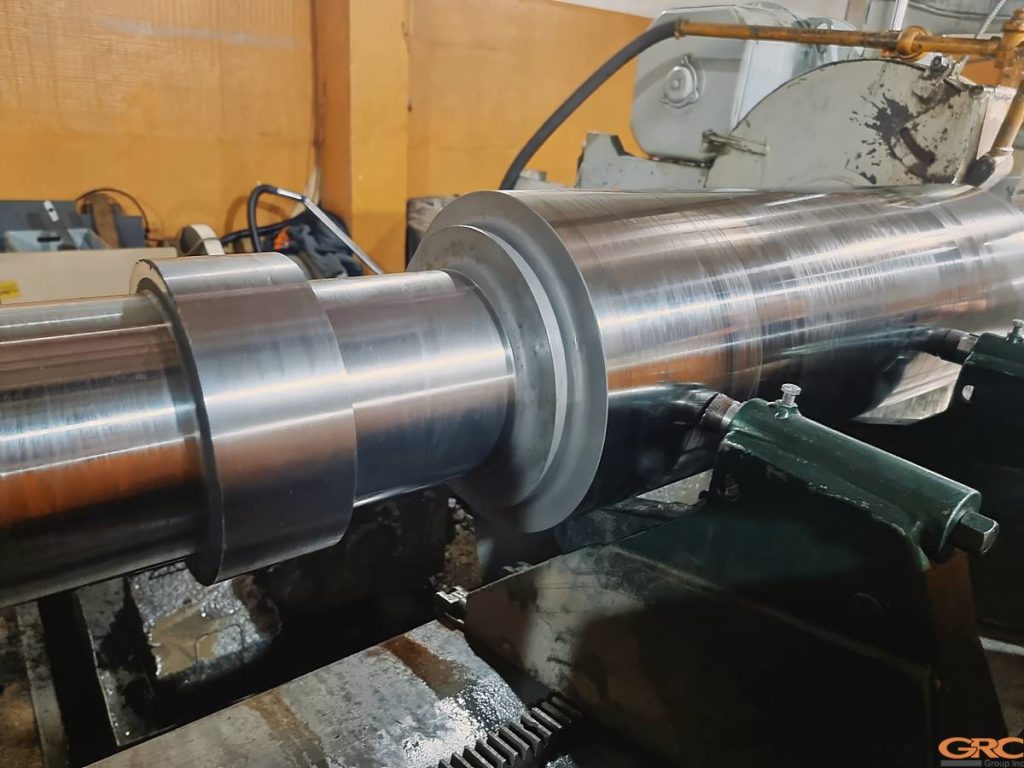
Заключительные работы

На финальном этапе, после завершения механической обработки валков, провели контроль шероховатости, проверяя соответствие параметров чертежной документации.

Другие успешные проекты по восстановлению и ремонту валков


Примеры других работ по абразивной обработке

Реальный промышленный кейс

Шлифовка валков горизонтальных вальцов DEMAG

Пермский завод такелажного оборудования

Отзывы о  нашей  работе

Смотреть все отзывы
Благодарственное письмо от ООО «Мондэлис Русь»
Выражаем искреннюю благодарность компании GRC за качественное и оперативное выполнение следующих работ: 1.Восстановлению целостности ЗУБЧАТОГО КОЛЕСА SXDU-10884-010, РЕДУКТОРА КОНШ-МАШИНЫ FRISSE. 2.Восстановление исходных размеров сальниковой камеры КОРПУСА ПОДШ.ЗАДНИЙ Ц.В.;SXDU-10460-010 КОНШ-МАШИНЫ FRISSE. 3. Восстановление посадочных мест подшипника полого вала SXDU-10421-010 РЕДУКТОРА КОНШ-МАШИНЫ FRISSE. Особо хотим отметить высокий профессионализм ваших технических специалистов и применение современных технологий восстановления, которые позволили вернуть работоспособность КОНШ-МАШИНЫ FRISSE в кратчайшие сроки. Это помогло нам избежать длительного простоя производства и значительных финансовых потерь. Благодаря вашим компетенциям в области материаловедения и восстановления изношенных поверхностей, нам удалось сэкономить на покупке дорогостоящих импортных компонентов. Желаем вашей компании процветания и надеемся на дальнейшее плодотворное сотрудничество.
...
Руководитель группы по ремонту
Левицкий И.Л.
Смотреть все отзывы
Опишите вашу задачу

Вашу задачу рассматривают:

  • Инженеры по мобильной мехобработке
  • Инженеры по ремонту промышленного оборудования
  • Технологи GRC
  • Подготовку решения координируют менеджеры проектов

Работаем с 2005 года

Выезд по РФ и СНГ

Собственное производство и мобильные станки

Возможен ремонт без демонтажа оборудования

    Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.

    Спасибо за вашу заявку!

    Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!

    Работаем с 2005 года

    Выезд по РФ и СНГ

    Собственное производство и мобильные станки

    Возможен ремонт без демонтажа оборудования