Длинный вал, ролик, валок или барабан сложно обработать без точной установки: деталь может прогибаться, давать биение и уходить из размера по длине. На нашей стационарной базе такие узлы выставляют на токарном станке, подбирают схему опирания, выполняют черновую и чистовую обработку, а при необходимости совмещают токарные работы с наплавкой, сверловкой, фрезеровкой и шлифованием.
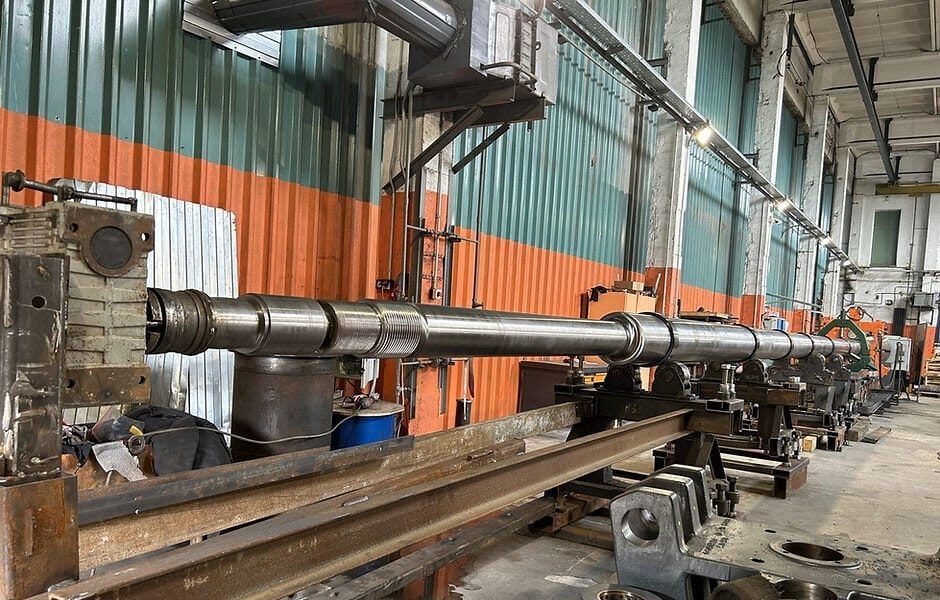
При токарной обработке длинная деталь работает иначе, чем короткая заготовка. На результат влияет не только диаметр, но и длина, масса, положение центров, жёсткость установки и состояние базовых поверхностей.
Если схему опирания подобрать неправильно, появляются типовые проблемы:
Поэтому перед началом работ мы оцениваем не только повреждённую зону, но и всю деталь: где она будет опираться, как её можно выверить, какие участки нужно защитить и какие операции потребуется выполнить после токарной обработки.
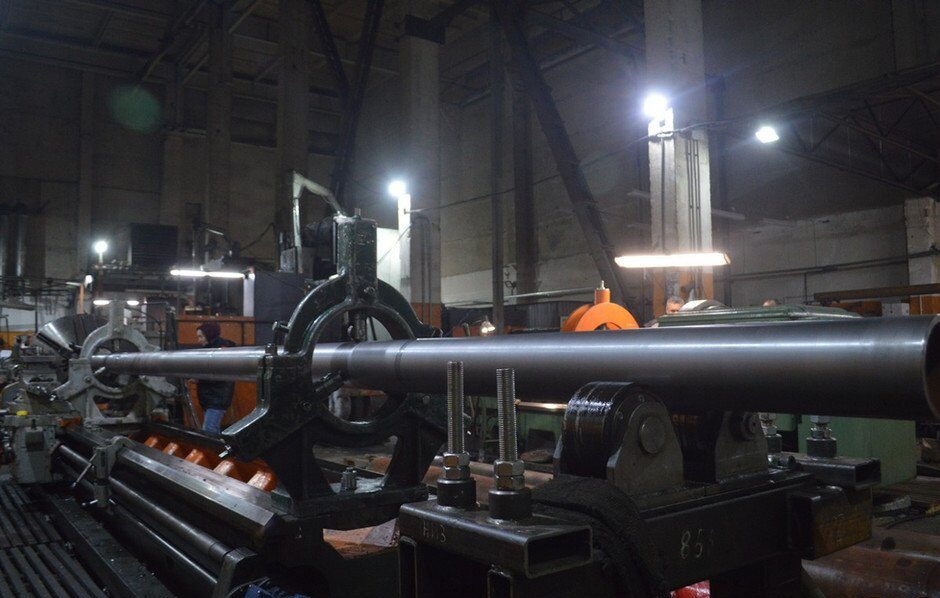
Для обработки длинных валов, осей, валков и других протяжённых тел вращения мы используем токарный станок ДИП-500. На нём выполняем черновую и чистовую проточку, обрабатываем шейки под подшипники, посадочные места, торцы, канавки и другие ответственные участки.
Преимущество ДИП-500 — возможность работать с длинными деталями при правильной схеме установки. Если заготовка выходит за стандартные габариты станка, мы подбираем дополнительные опоры, изготавливаем оснастку и продумываем расположение детали в цехе.
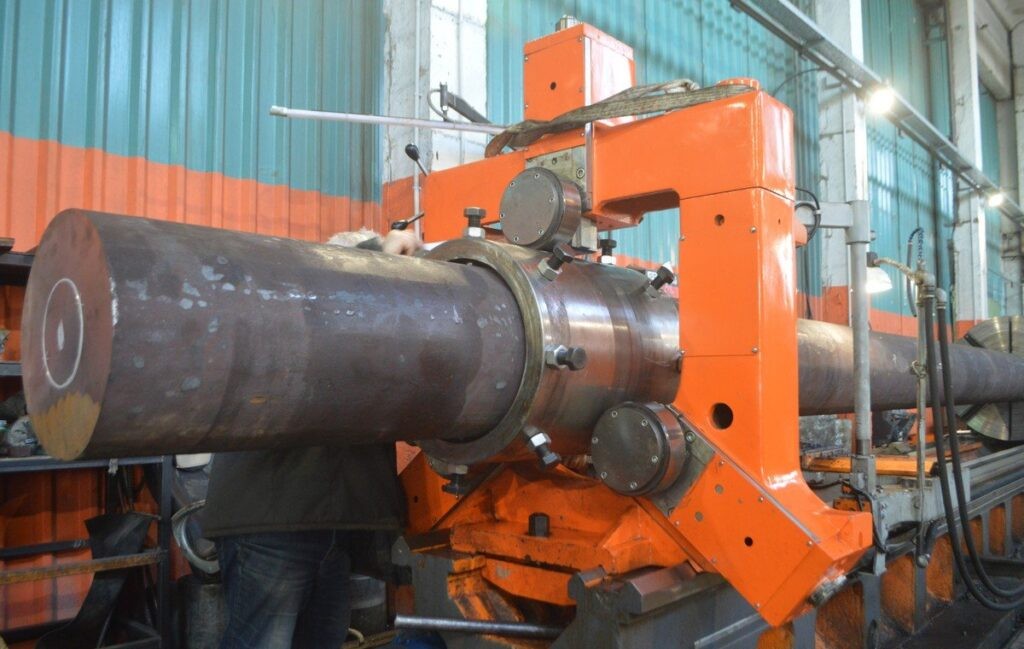
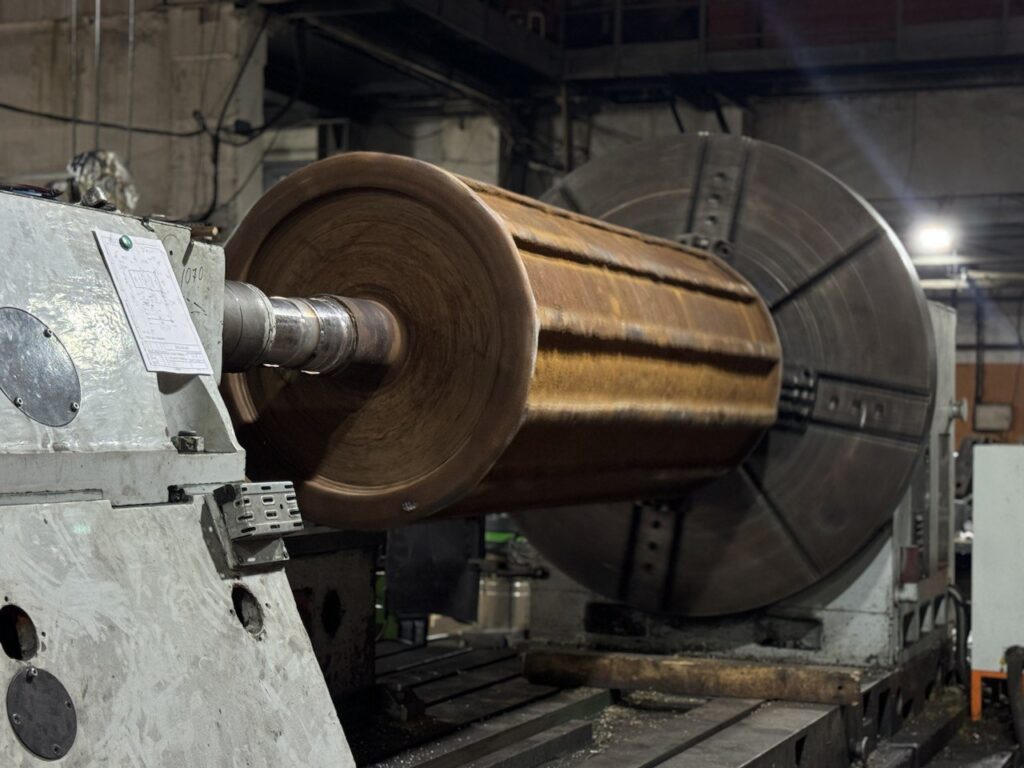
Когда основная сложность связана не только с длиной, но и с большим диаметром детали, мы используем лоботокарный станок. На нём обрабатываем крупногабаритные заготовки, фланцы, диски, колёса, барабаны, трубы, шкивы, цилиндрические и конические поверхности.
Такой станок особенно полезен, когда нужно обработать торцевые поверхности, наружные диаметры, посадочные зоны, фланцевые участки или массивные тела вращения большого диаметра.
На длинных деталях редко ограничиваются одной проточкой. Часто нужно восстановить несколько посадочных мест, подготовить поверхность под наплавку, обработать торцы, выполнить отверстия, шпоночные пазы или резьбовые участки.
| Операция | Когда применяем | Что даёт |
|---|---|---|
| Черновая проточка | Нужно снять дефектный слой, припуск после отливки, сварки или наплавки | Подготавливает поверхность к дальнейшей обработке |
| Чистовая токарная обработка | Требуется вывести размер по чертежу | Формирует посадку, цилиндрическую поверхность или торец |
| Обработка шеек | Изношены места под подшипники, муфты, втулки или колёса | Возвращает нужный диаметр и прилегание сопрягаемой детали |
| Торцовка | Нужно восстановить торец или подготовить базовую поверхность | Обеспечивает ровную опору для дальнейшей сборки |
| Сверловка и резьба | На детали есть крепёжные или технологические зоны | Позволяет вернуть штатную сборку узла |
| Фрезеровка пазов | Требуется шпоночный паз или другая выборка | Подготавливает деталь под передачу крутящего момента |
| Шлифование | Нужна более чистая рабочая поверхность | Улучшает качество посадки и снижает риск повторного износа |
Один из самых показательных проектов — токарная обработка вала длиной 18,8 м. Чтобы установить такую деталь на станок ДИП-500, мы выполнили перестановку оборудования в цехе мехобработки. Перед запуском работ провели замеры, проработали технологию ремонта и подготовили чертежи на оснастку.
Этот пример хорошо показывает, что при обработке длинных деталей важна не только сама проточка. Нужно заранее продумать, как завести вал в рабочую зону, где разместить опоры, как исключить прогиб и чем контролировать результат по всей длине.
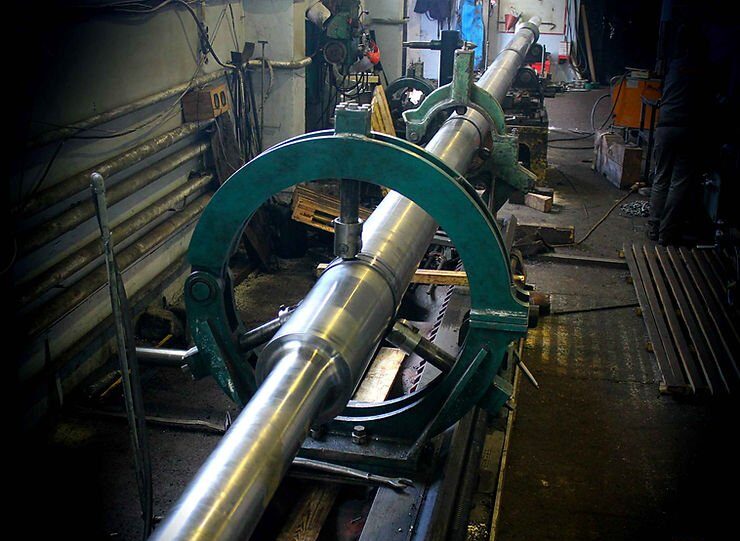
В другом проекте на ремонт поступил передний рабочий валок вальцмашины — крупногабаритная чугунная отливка с припусками под мехобработку. Мы выполнили токарную обработку, шлифовку наружных диаметров, нарезание резьб и фрезерование.
Этот кейс важен для статьи, потому что показывает обработку не изношенной, а новой литой детали. После отливки валок нужно было довести до состояния, пригодного для сборки и работы в оборудовании.
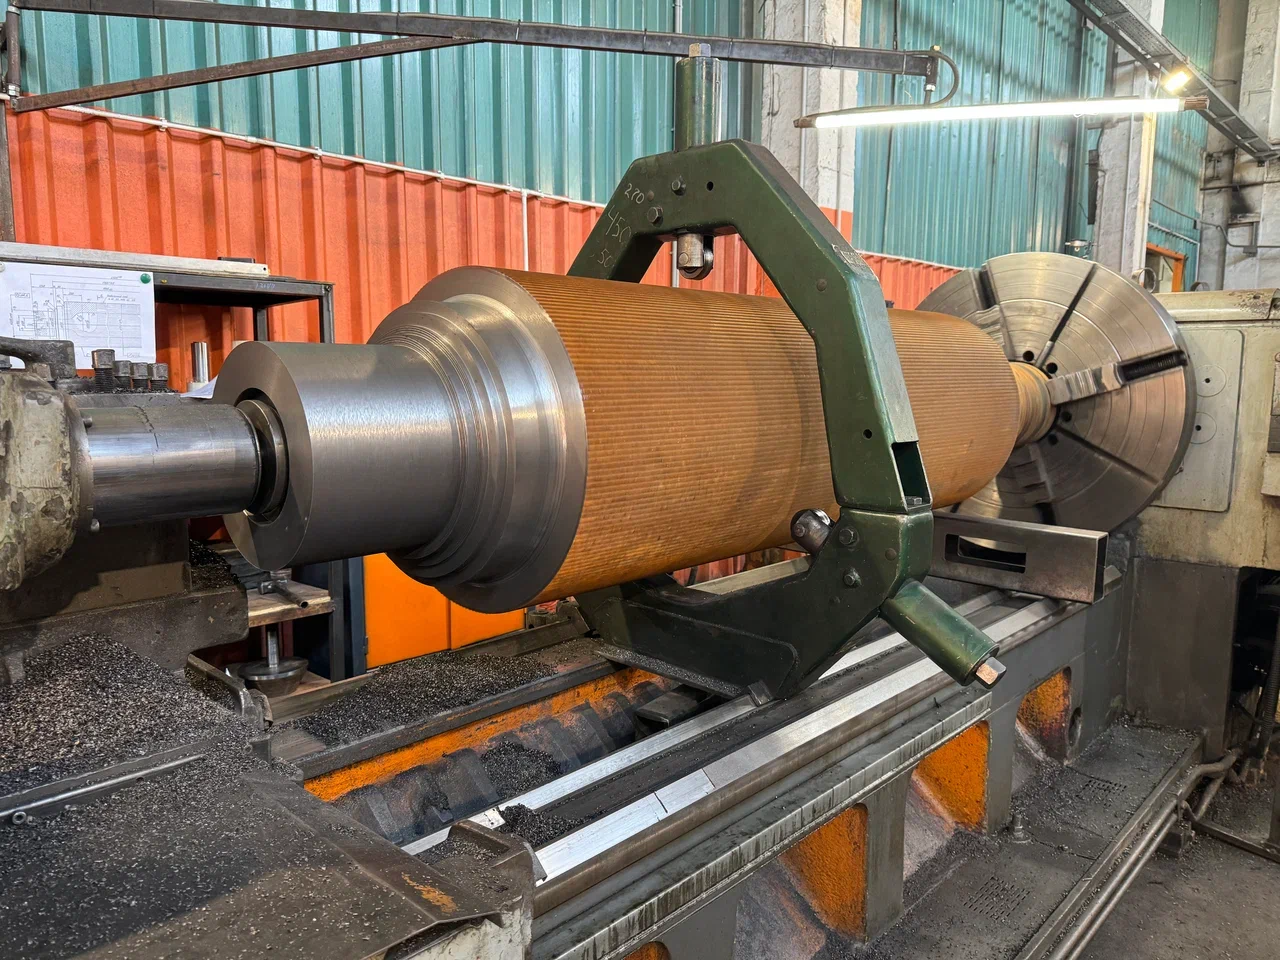
В другом проекте мы изготавливали вал по эскизу заказчика. Длина детали составляла 5060 мм, максимальный диаметр — 140 мм. Работу выполняли на токарном станке ДИП-500: после токарной обработки деталь довели до чистовых размеров, а затем выполнили шпоночный паз на фрезерном станке.
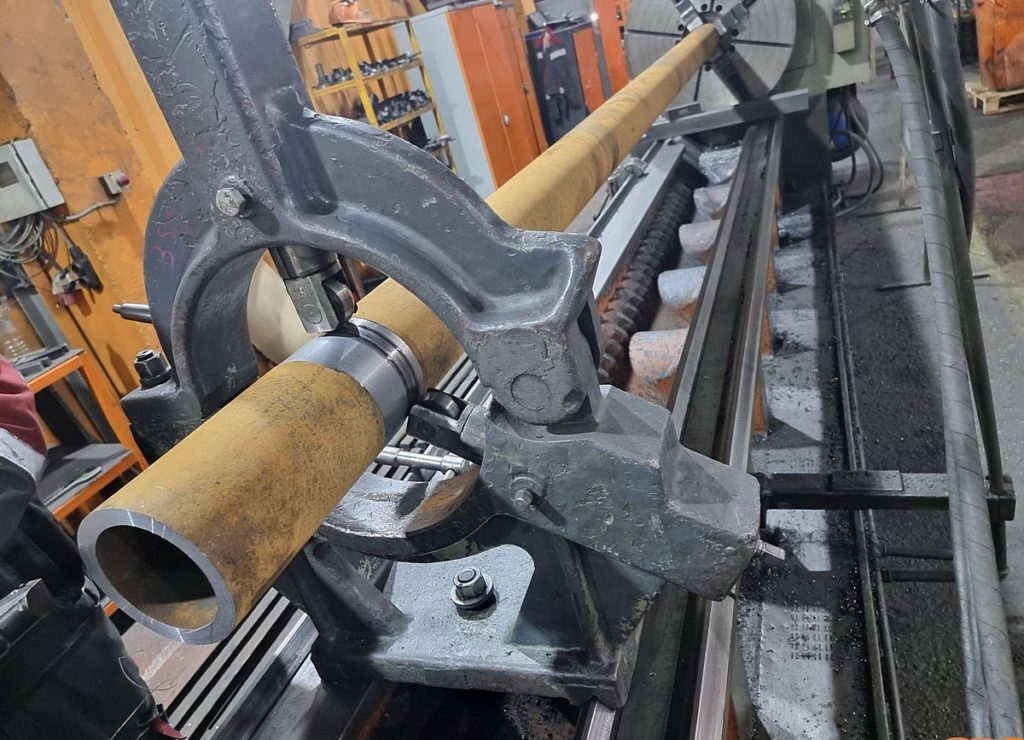
Для крутильной машины FLR-630 потребовалось восстановить крупный вал длиной более 5000 мм. Мы изготовили специальную оснастку, установили деталь на ДИП-500, выверили положение, проточили посадочные места под наплавку, восстановили металл и выполнили чистовую обработку. Этот пример хорошо показывает, как стационарная токарная обработка сочетается с конструкторской подготовкой и изготовлением оснастки.
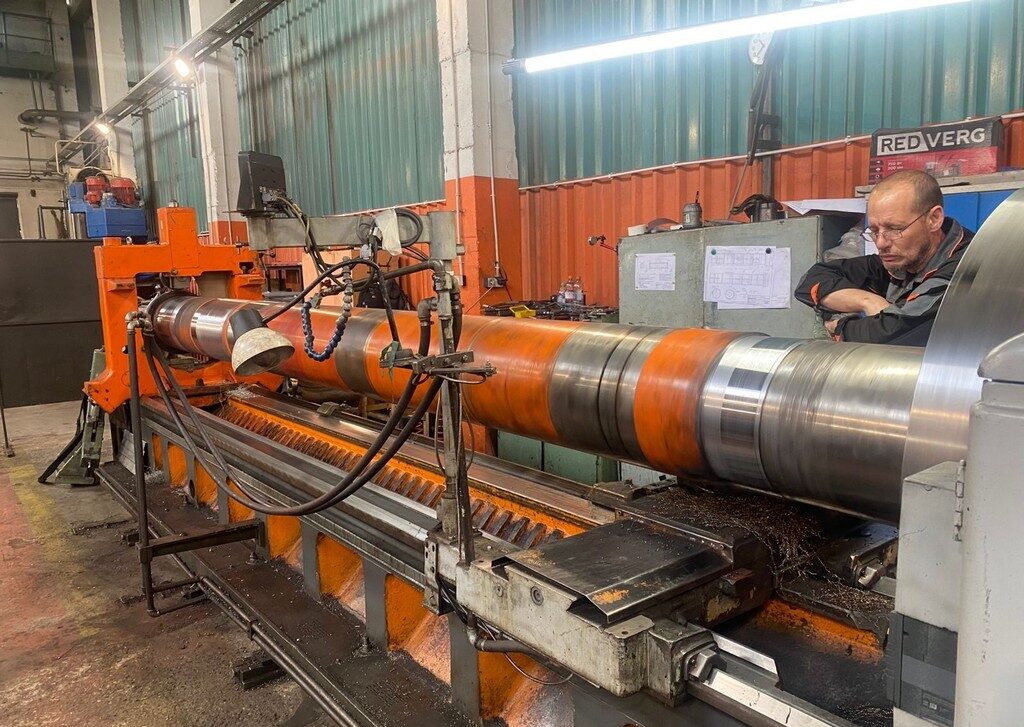
К нам в ремонт поступил прорезиненный вал длиной 4800 мм. Требовалось восстановить шейку: сначала мы установили деталь на токарный станок и проточили повреждённую поверхность, затем выполнили наплавку, снова установили вал на станок и обработали шейку в чистовой размер.
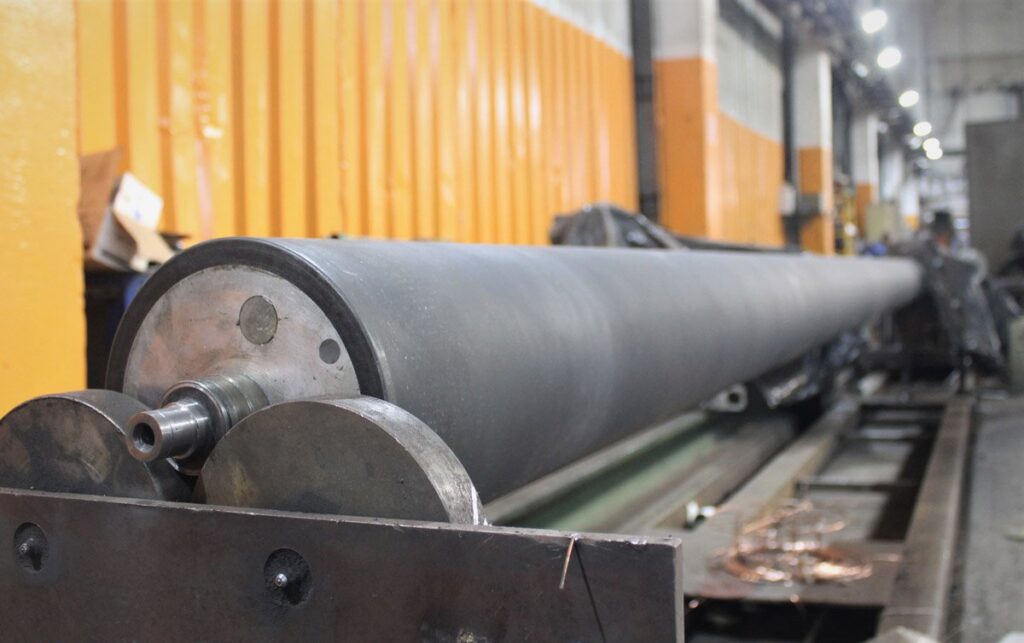
Деталь весила 5,1 т, имела диаметр 1040 мм и длину 3442 мм. Мы выполнили проточку изношенных шеек на лоботокарном станке, затем провели наплавку, чистовую обработку и контроль размеров.
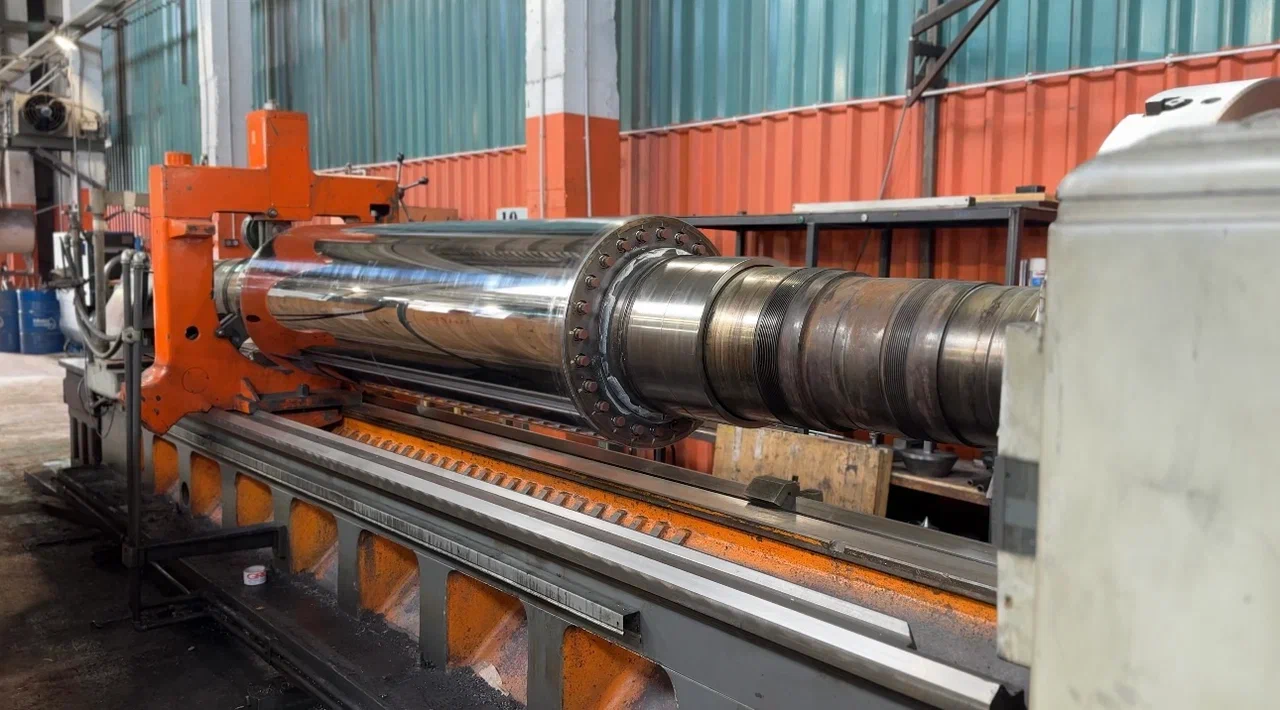
В линии производства использовался каландровый вал Berstorff с хромированной бочкой диаметром 650 мм. Мы выполнили черновую проточку, наплавку, чистовую обработку, дошлифовку и контроль ОТК. Вал установили на ДИП-500 и проточили шейки под наплавку.
Такой проект хорошо подходит для раздела о восстановлении длинных деталей с несколькими операциями. На подобных валах важны не только размеры шеек, но и сохранность рабочей поверхности, точность посадки и контроль после каждого этапа.
Чтобы подобрать технологию, станок и схему установки, желательно прислать:
Если документации нет, можно начать с фотографий и основных размеров. После первичной оценки инженеры подскажут, какие параметры нужно уточнить для расчёта.
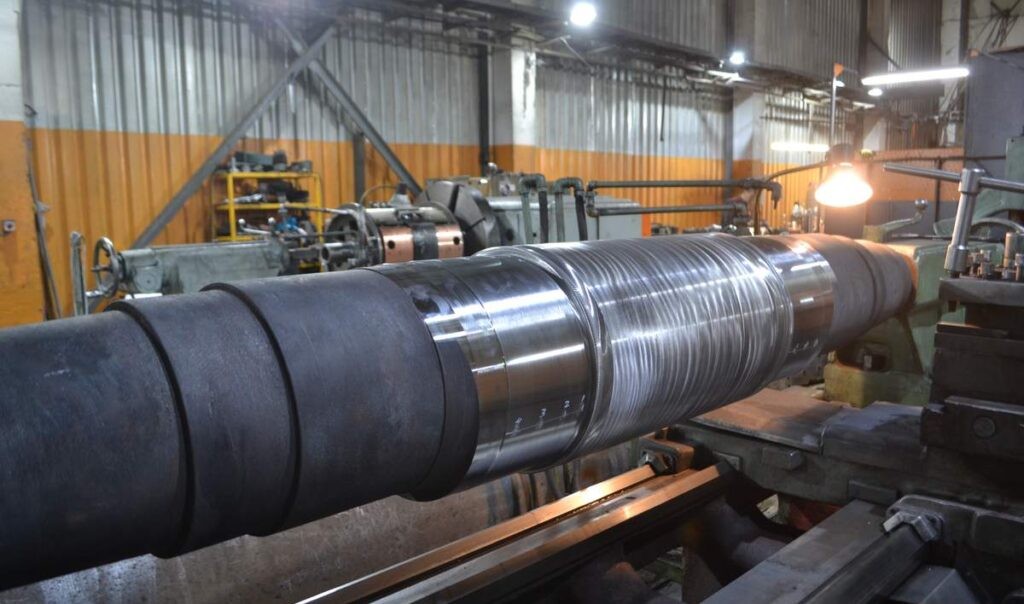
Токарная обработка длинных деталей требует точной установки, правильной схемы опирания и контроля биения. Для валов, валков, роликов, роторов, осей и других тел вращения важно не просто снять металл, а сохранить геометрию по всей длине и вернуть рабочие поверхности в нужный размер.
Мы выполняем такую обработку на собственной производственной базе: на ДИП-500, лоботокарном станке и другом оборудовании, которое подбираем под длину, диаметр, массу и геометрию заготовки. При необходимости изготавливаем оснастку, используем дополнительные опоры, совмещаем токарные операции с наплавкой, фрезеровкой и шлифованием, а затем контролируем результат перед передачей детали заказчику.
Телефон
8 800 500-63-74
Электронная почта
zapros@1grc.ru
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


