Когда изнашивается шейка крупного вала, хвостовик мельницы, цапфа или посадочное место под подшипник, стандартный вариант — снять деталь и отправить её на токарный станок. Но с крупногабаритными узлами это не всегда возможно: демонтаж занимает дни, требует грузоподъёмной техники, а после ремонта оборудование нужно заново выставлять и центровать. В таких случаях применяют крупногабаритную токарную обработку мобильными станками: оборудование привозят на объект заказчика и восстанавливают поверхность прямо на месте эксплуатации.
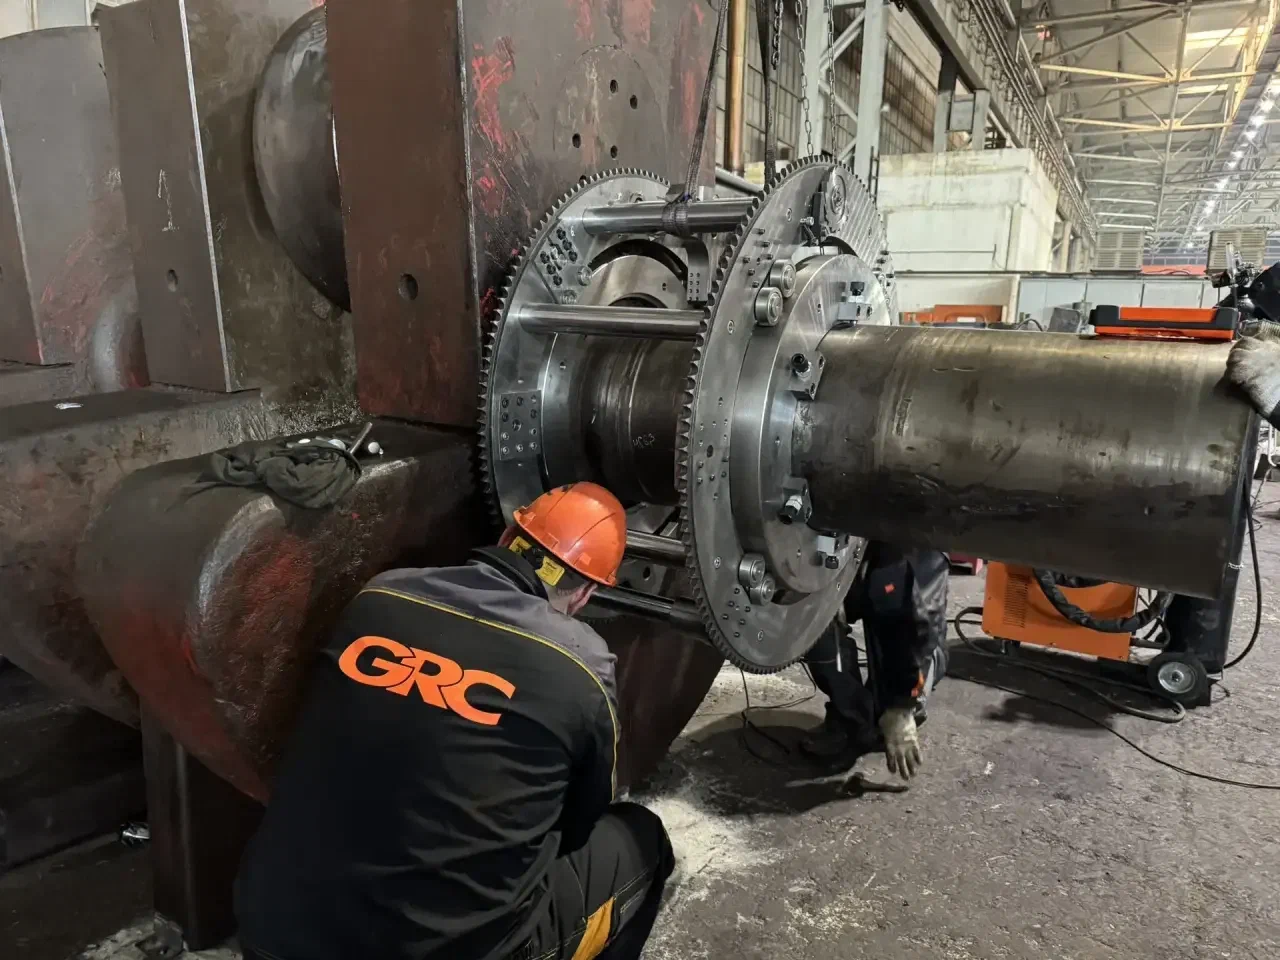
К мобильной токарной обработке обращаются, когда повреждённую деталь сложно снять, перевезти и снова выставить после ремонта. Чаще всего речь идёт о валах, цапфах, хвостовиках, коленчатых валах, шейках под подшипники, посадочных местах под муфты, втулки или уплотнения.
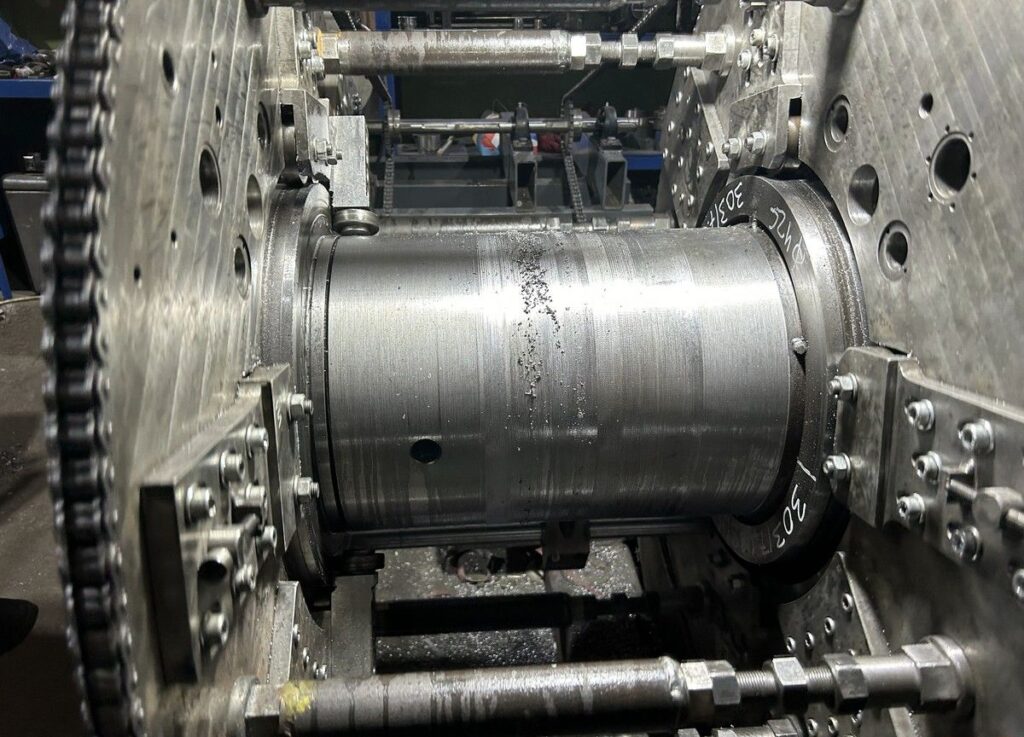
Типовые дефекты — выработка, задиры, овальность, конусность, следы проворота подшипника, повреждение после аварийной нагрузки или износ посадочной поверхности. Если продолжать эксплуатацию, узел начинает работать с вибрацией, подшипник садится неправильно, сопрягаемые детали перегружаются, а ремонт становится сложнее.
Мобильная технология особенно полезна на металлургических станах, мельницах, редукторах, бумагоделательных машинах, кабельных линиях, судовых двигателях и другом тяжёлом оборудовании. В таких проектах важно восстановить не только размер, но и геометрию поверхности относительно оси детали.
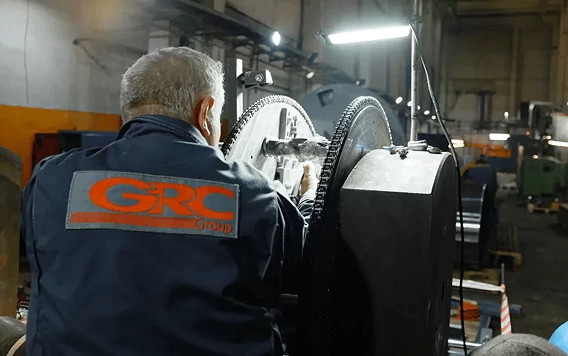
Мобильный токарный станок применяют для локального восстановления крупногабаритных деталей вращения. Оборудование закрепляют на самой детали, на корпусе узла или на специальной оснастке, после чего выполняют обработку повреждённой зоны.
На месте эксплуатации можно обрабатывать:
В зависимости от дефекта токарная операция может быть частью комплексного ремонта. Сначала поверхность протачивают под наплавку, затем восстанавливают металл, после этого выполняют чистовую обработку, шлифовку или полировку.
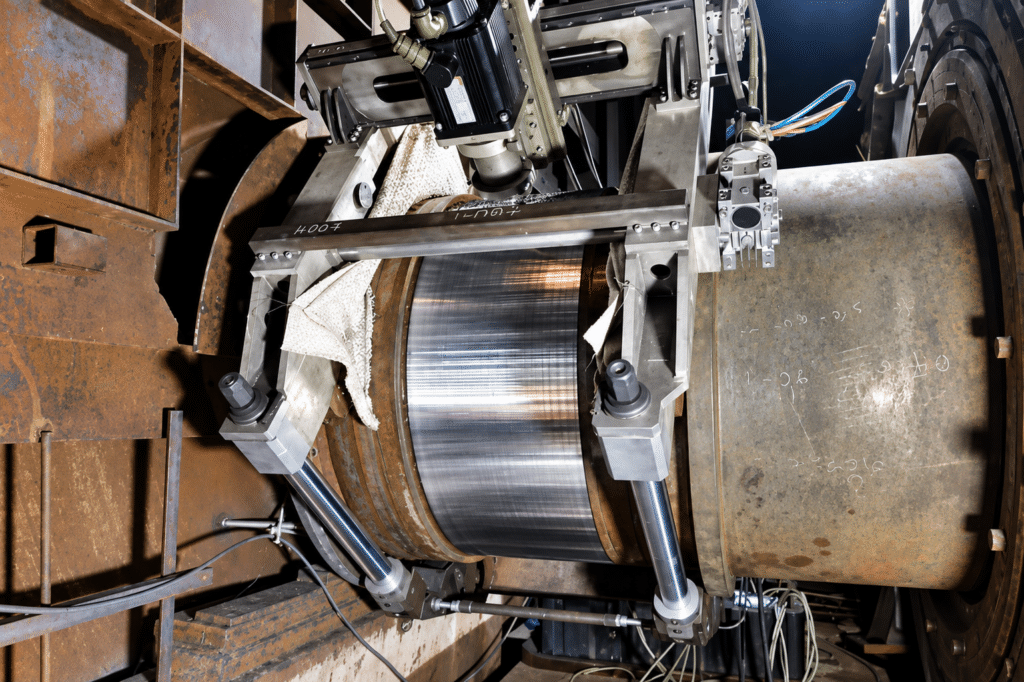
Для восстановления крупных валов GRC применяет мобильные токарные станки собственной разработки. Один из вариантов — станок велосипедного типа. Он монтируется вокруг ремонтируемого участка и перемещается по окружности относительно изношенной зоны.
Такое решение удобно, когда вал невозможно снять, развернуть или установить на обычный токарный станок. Оборудование доставляют на объект, закрепляют на детали или подготовленной оснастке, выставляют относительно базовых поверхностей и выполняют обработку прямо на месте эксплуатации.
Станок велосипедного типа применяют для восстановления шеек, хвостовиков, цапф и посадочных мест. В зависимости от задачи можно выполнить черновую проточку, подготовку под наплавку, чистовую обработку после восстановления металла, а затем довести поверхность шлифовкой или полировкой.
Главное преимущество такой схемы — станок работает вокруг повреждённого участка. За счёт этого крупную деталь не нужно перевозить на базу, а ремонт можно выполнить в остановочное окно предприятия.
Мобильный станок должен быть точно выставлен относительно оси детали. Если оборудование смонтировать с перекосом, резец будет снимать металл неравномерно, а посадочное место получит новую ошибку геометрии.
Перед началом работ специалисты измеряют диаметр, овальность, биение, положение шейки относительно базовых поверхностей и состояние сопрягаемых деталей. Для крупногабаритных узлов GRC использует лазерные трекеры Leica. Они помогают выставить станок, привязать оборудование к фактической оси детали и проверить результат после обработки.
Контроль проводят не только перед запуском резца. При сложном ремонте измерения выполняют между этапами: после черновой проточки, наплавки, чистовой мехобработки, шлифовки и полировки. Такой подход снижает риск ошибки и помогает выдержать требуемую геометрию.
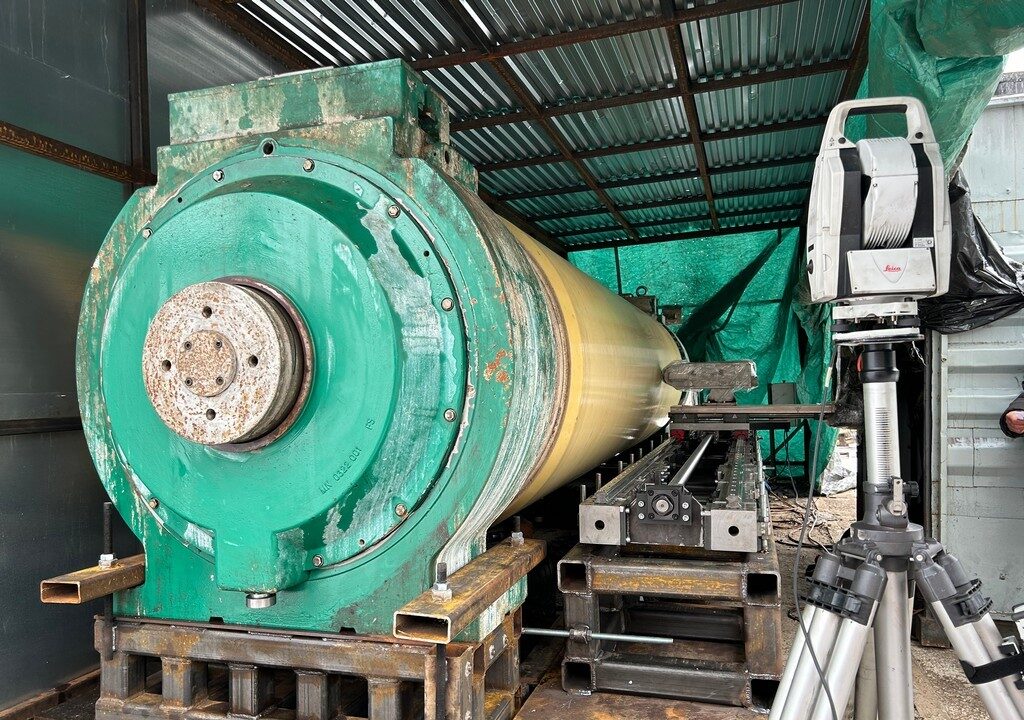
Крупногабаритная токарная обработка редко ограничивается одним проходом. Обычно это цепочка операций, где каждый этап готовит поверхность к следующему.
| Вид работ | Когда применяется | Что даёт |
|---|---|---|
| Черновая проточка | Нужно убрать дефектный слой, овальность или повреждённый участок | Подготавливает поверхность под восстановление |
| Наплавка | Металл изношен, размера уже не хватает | Возвращает припуск под последующую обработку |
| Чистовая проточка | После наплавки или предварительного съёма | Выводит поверхность в ремонтный или чертёжный размер |
| Шлифовка и полировка | Нужна чистота под подшипник, втулку или уплотнение | Улучшает качество контакта и ресурс сопряжения |
| Геодезический контроль | Требуется точная установка станка и проверка результата | Помогает выдержать ось, размер и биение |
GRC не ограничивается стандартными покупными решениями. У нас есть собственный конструкторский отдел, производственная база и парк стационарных станков. Поэтому мы можем разрабатывать мобильное оборудование, изготавливать оснастку и адаптировать технологию под конкретный узел.
Если стандартная схема крепления не подходит, инженеры проектируют опоры, втулки, муфты, направляющие и другие элементы. Эти детали изготавливаются на производственной базе, после чего бригада выезжает на объект уже с подготовленным комплектом.
При необходимости мобильную и стационарную обработку совмещают. Например, вал восстанавливают на месте, а ответную деталь изготавливают или дорабатывают в цехе. Такой подход позволяет подбирать технологию под фактическое состояние оборудования, а не под возможности одного станка.
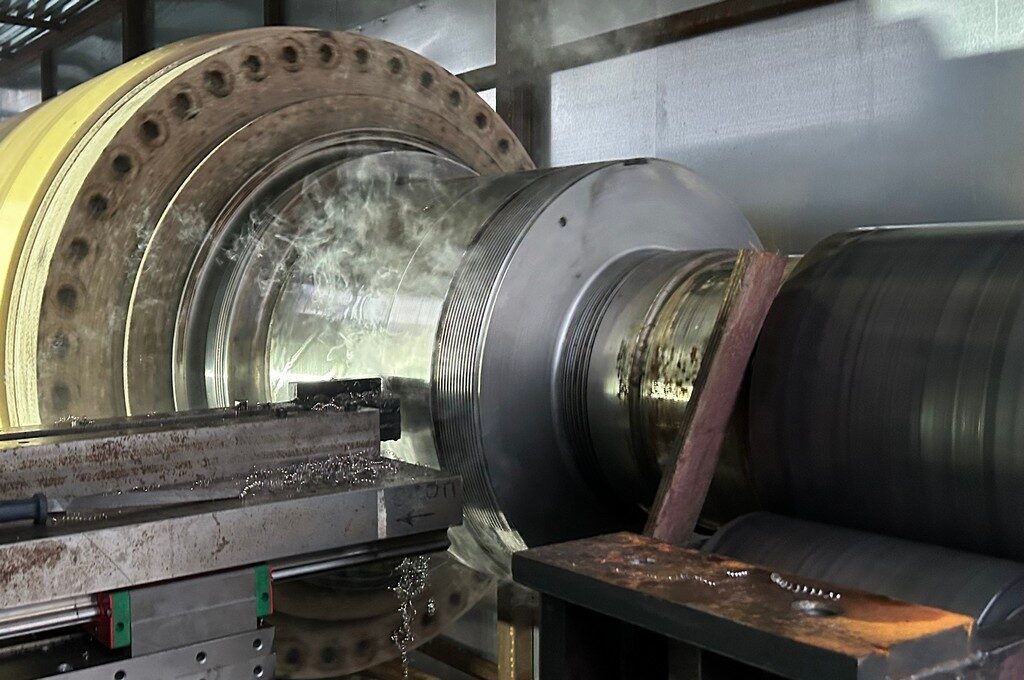
На стане холодной прокатки труб ХПТ-450 требовалось восстановить приводную коренную шейку коленчатого вала. Вес узла составлял 50 тонн, диаметр повреждённой зоны — 480 мм, длина — 400 мм, а выработка достигала 17 мм.
Демонтаж и вывоз такого вала были слишком сложными, поэтому ремонт выполнили на месте эксплуатации. Специалисты провели замеры, черновую проточку, наплавку, чистовую обработку, шлифовку и полировку. Портативный станок выставляли с применением лазерного трекера, а геодезический контроль сопровождал все ключевые этапы.
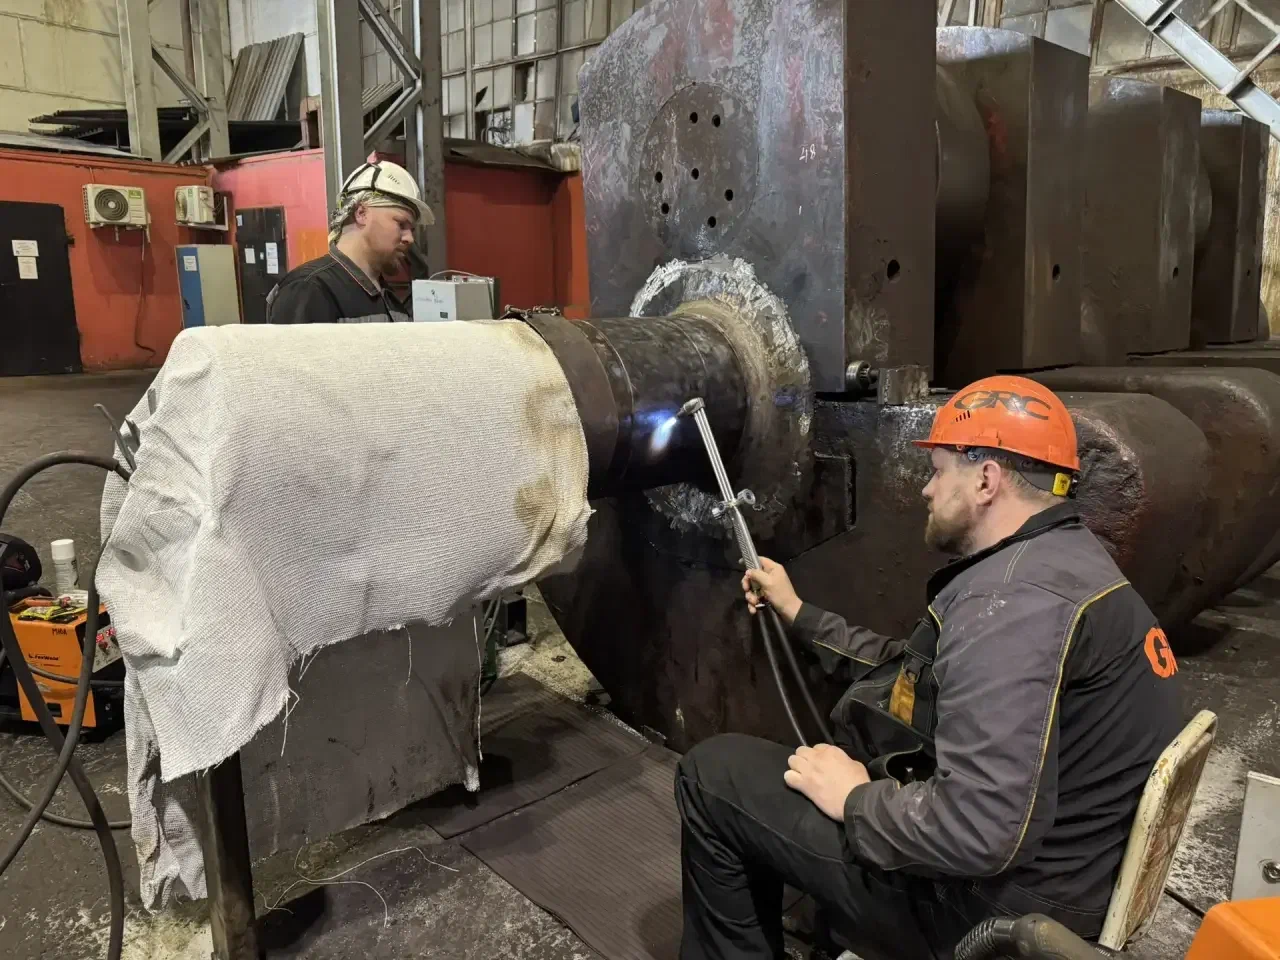
На кабельном заводе нужно было восстановить посадочное место под подшипник на валу крутильной машины Bartell DTS 1800. Разборка узла нарушила бы электрическую цепь и систему контроля линии, поэтому вал оставили в опоре.
Бригада смонтировала мобильный станок, организовала ручное вращение через роликовые опоры и выносной редуктор, выполнила наплавку, проточку и шлифовку до точного размера. Работы прошли прямо на производственной линии.
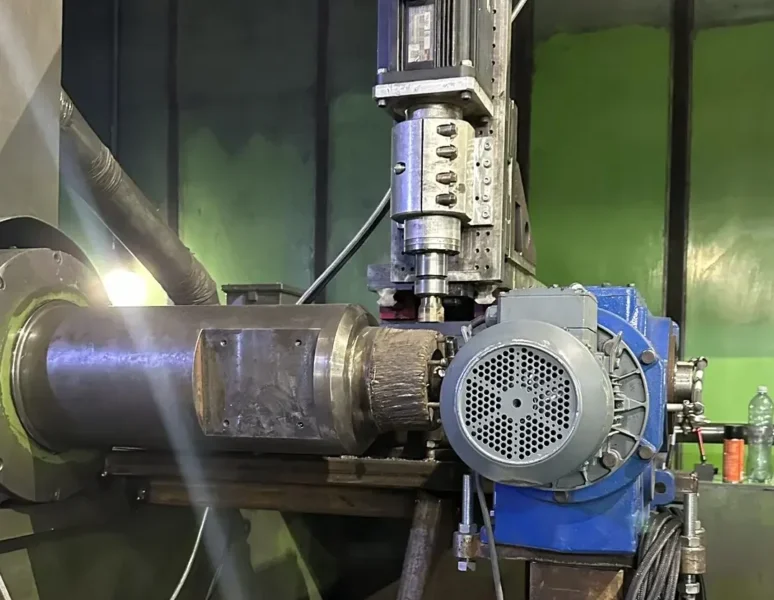
На хвостовике мельницы износились посадочные поверхности под подшипники. Для ремонта применили мобильный комплекс: станок закрепили на торце через специальную установочную оснастку, чтобы обеспечить соосность инструмента с осью вала.
Сначала выполнили проточку под наплавку, затем восстановили металл и провели чистовую обработку до заданного диаметра. Такой пример показывает, как мобильная токарка помогает ремонтировать тяжёлые узлы без перевозки в цех.
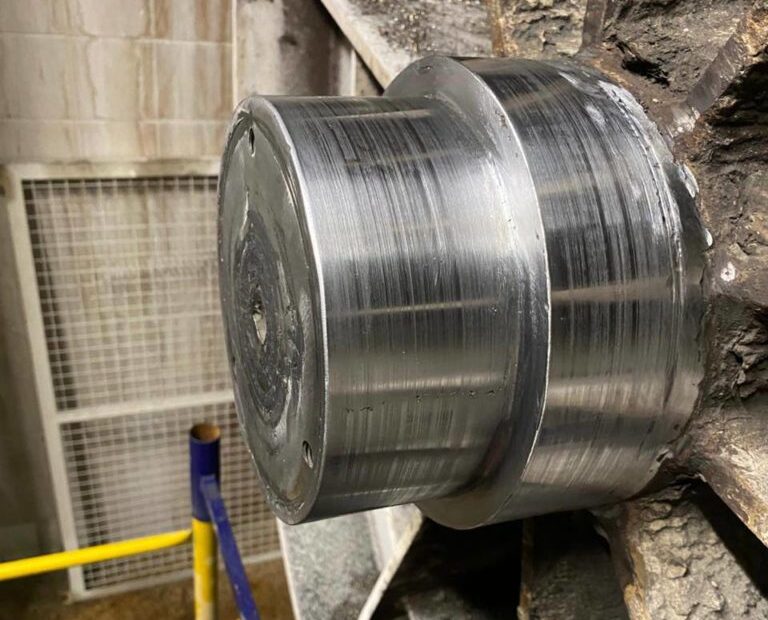
На объекте требовалось восстановить шейку вала редуктора смесителя и изготовить ответную деталь — полый вал. Мобильную часть ремонта выполнили на месте: станок выставили с применением лазерного трекера, затем обработали шейку до ремонтного размера.
Полый вал изготовили на стационарном оборудовании GRC. В этом проекте мобильная токарная обработка и производственная база работали как единый ремонтный комплекс.
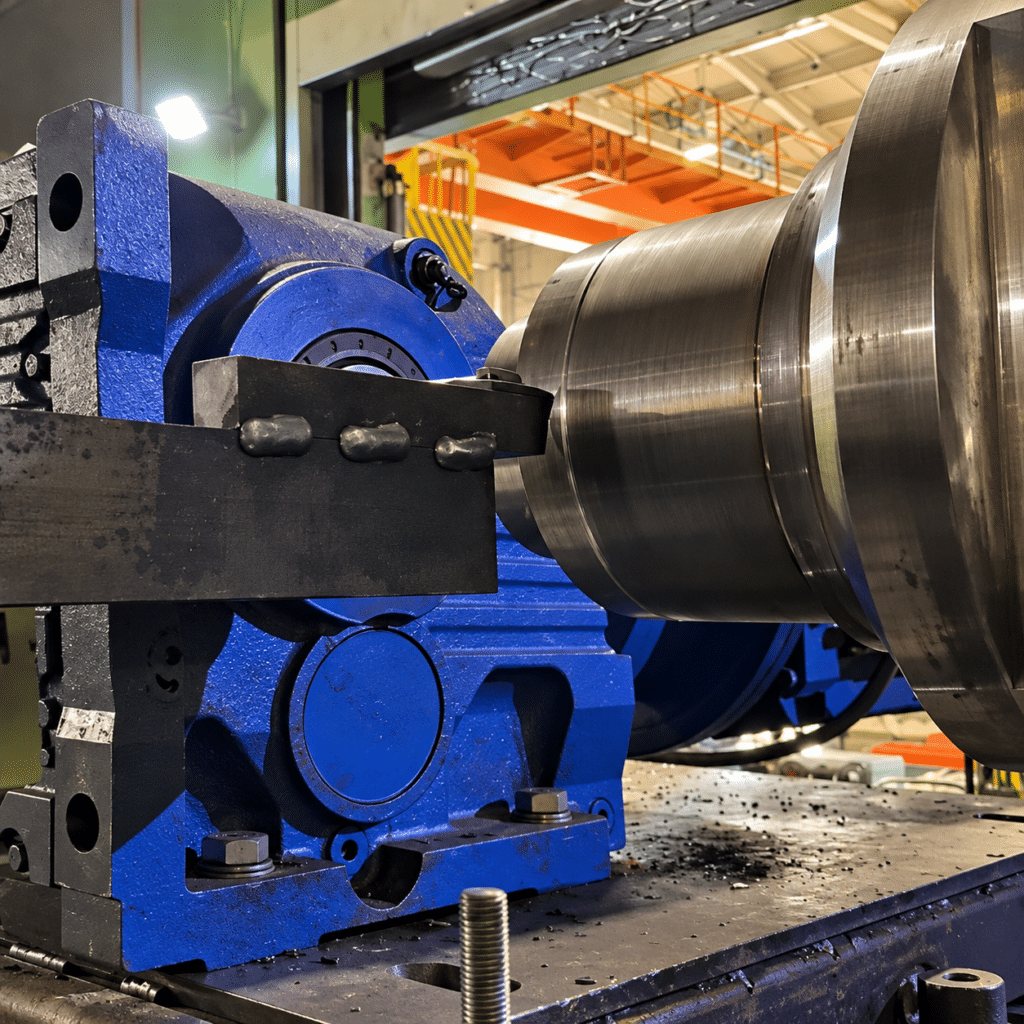
На башмачном прессе БДМ нужно было восстановить приводную шейку крупногабаритного вала. Длина детали составляла 7420 мм, масса без оснастки — 27,5 тонны, а шейка имела коническую форму.
Для проекта использовали мобильный токарный станок собственной разработки и изготовили специальную оснастку: опорные ролики, втулку и муфту. После входного контроля и геодезического обследования выполнили подготовку поверхности, наплавку, чистовую мехобработку и выходную проверку.
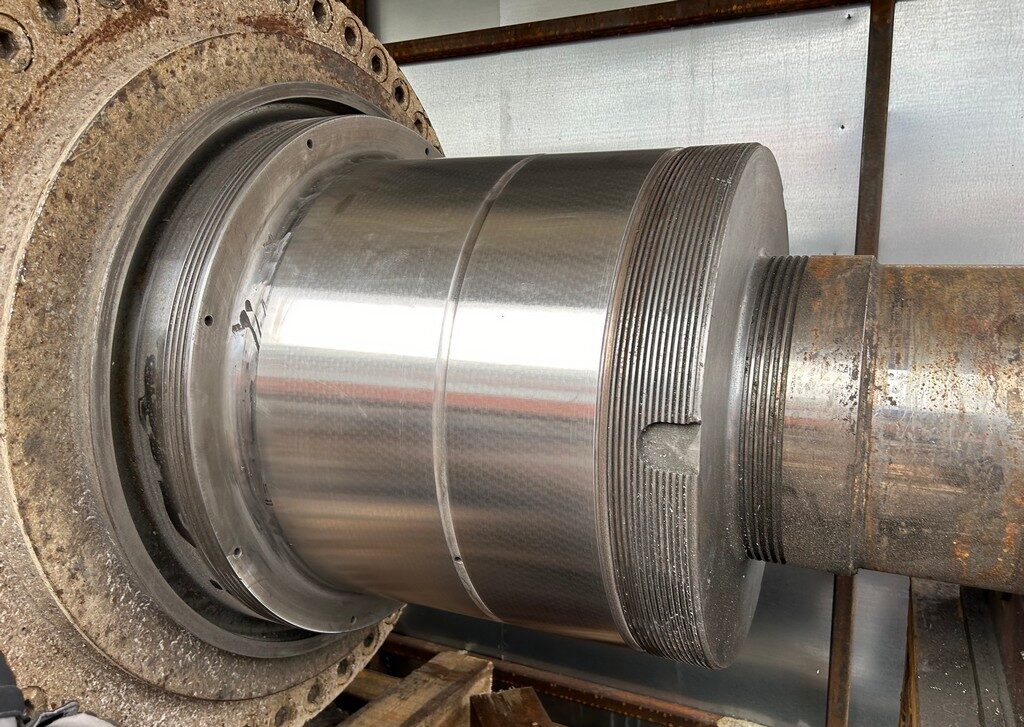
Для предварительного расчёта желательно прислать фотографии детали и дефекта, чертёж или эскиз узла, диаметр и длину обрабатываемой зоны, текущий и требуемый размер, данные о материале, требования к шероховатости, информацию о возможности вращения вала и фото доступа к месту ремонта.
Если документации нет, можно начать с описания проблемы. После первичной оценки инженеры подскажут, какие размеры нужно уточнить.
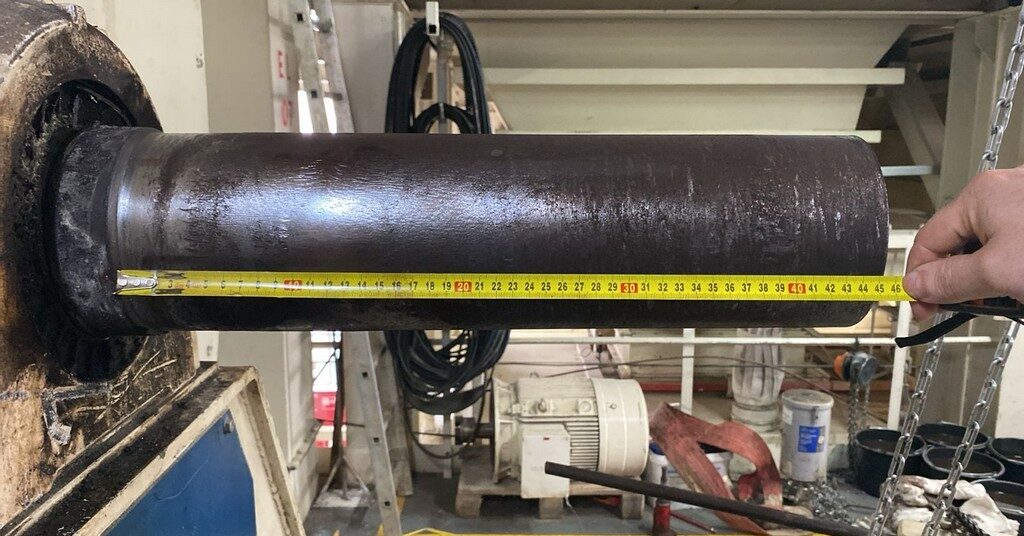
Крупногабаритная токарная обработка мобильными станками помогает восстановить шейки валов, хвостовики, цапфы, посадочные места и другие поверхности без классической установки детали на стационарный станок. Такой формат особенно полезен, когда узел слишком тяжёлый, встроен в линию или его демонтаж приведёт к длительному простою.
GRC выполняет мобильную токарную обработку с выездом на предприятие заказчика, проектирует станки и оснастку под нестандартные задачи, использует лазерные трекеры Leica для выставления оборудования и контролирует результат после каждого ответственного этапа.
Телефон
8 800 500-63-74
Электронная почта
zapros@1grc.ru
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


