Внутренний диаметр редко выходит из строя «ровно». Чаще отверстие разбивает в эллипс, оси смещаются, посадка теряет плотность, после сварки корпус уводит, а втулка, подшипник или палец уже не садятся как нужно. В таких случаях мы выполняем расточку внутреннего диаметра мобильным станком: восстанавливаем геометрию отверстия, выводим посадку в ремонтный или проектный размер и при необходимости совмещаем мехобработку с наплавкой.
По нашим проектам видно, что причина расточки почти всегда связана не просто с «износом отверстия», а с конкретной проблемой в узле.
| Что произошло с внутренним диаметром | Где встречается | Что делаем |
|---|---|---|
| Отверстие стало овальным или ушло в эллипс | корпуса, станины, проушины, посадки под втулки | Растачиваем до правильной геометрии |
| Посадка разбилась от ударных нагрузок | кантователи, рольганги, прессы, спецтехника | Расточка под наплавку, затем чистовая обработка |
| После сварки корпус повело | крупные сварные секции, цилиндрические корпуса | Обрабатываем деформированную зону в ремонтный размер |
| Оси смежных отверстий сместились | прессы, траверсы, корпусные узлы | Восстанавливаем взаимное положение осей |
| Посадочное место потеряло плотность | отверстия под подшипники, втулки, крышки | Наплавляем металл или растачиваем под ремонтную деталь |
| Внутри появились задиры, раковины, риски | посадочные и рабочие поверхности | Снимаем повреждённый слой и выводим чистую поверхность |
Такой ремонт особенно актуален для крупногабаритных деталей: корпусов, станин, траверс, прессов, дробилок, рольгангов, паровых коробок, закладных деталей ГЭС и других узлов, которые сложно установить на стационарный станок.
Перед началом работ мы выбираем технологию восстановления. Есть два основных сценария.
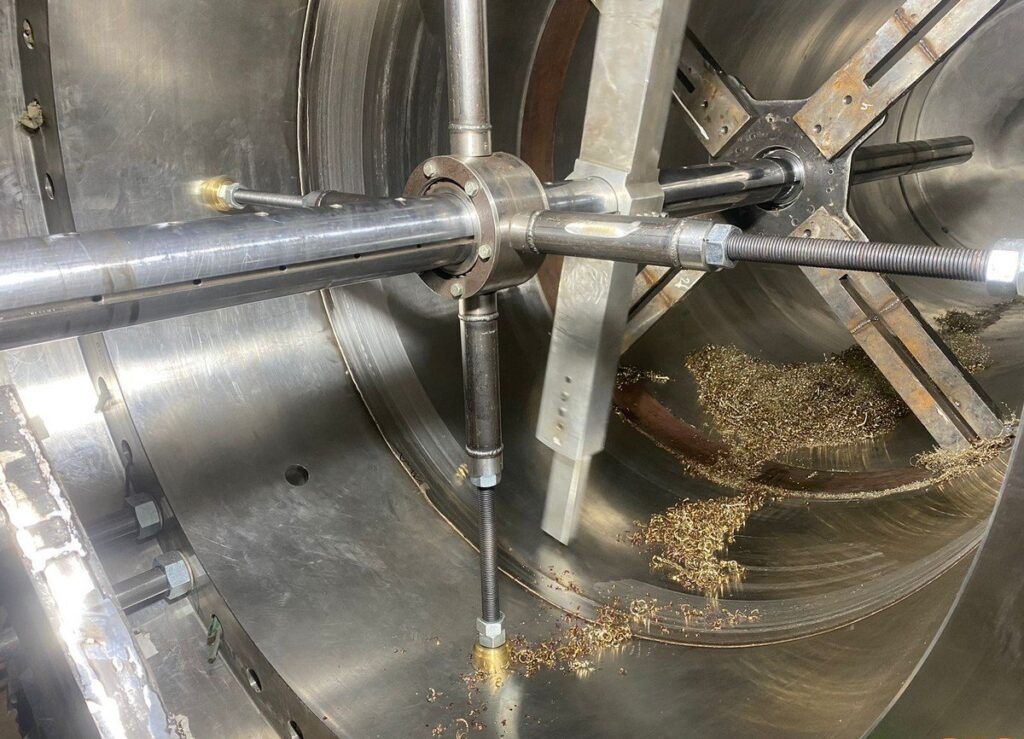
Первый — расточить отверстие в больший ремонтный размер. Этот вариант подходит, если конструкция допускает увеличение диаметра, а ответную деталь можно изготовить или подобрать под новый размер. Так мы работали, например, при обработке цилиндрического отверстия в 90-тонном корпусе: исходный диаметр составлял 1506 мм, требуемый — 1510 мм, длина обработки — 600 мм. Причиной была деформация секции после сварочных работ.
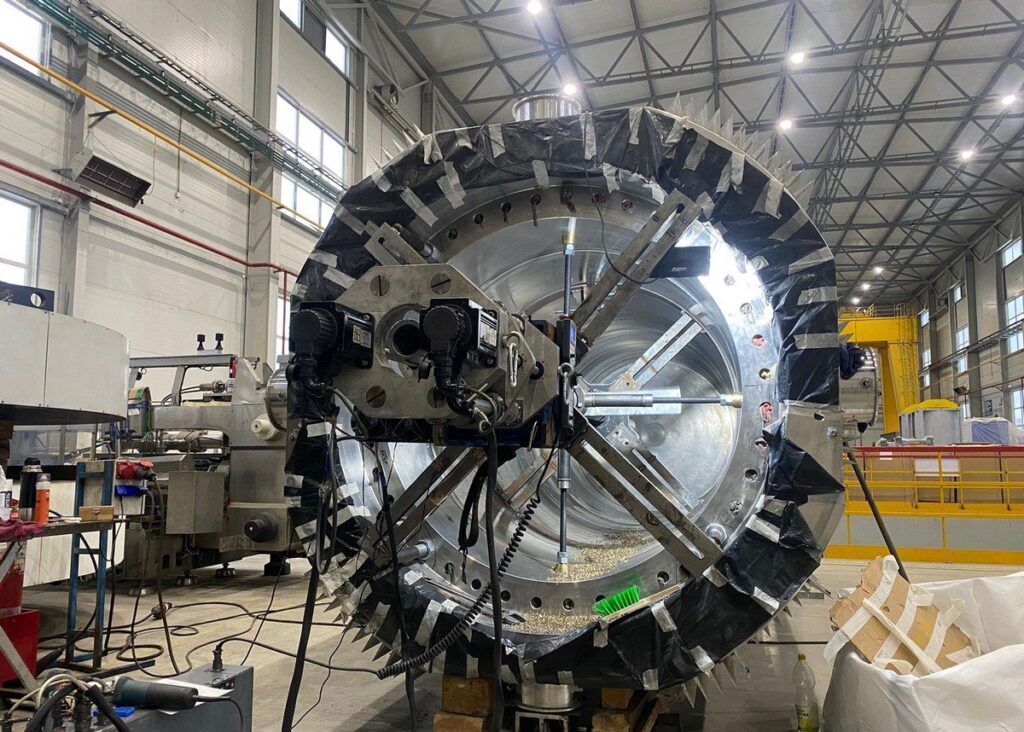
Второй вариант — наплавка с последующей расточкой. Его выбираем, когда нужно вернуть посадку к проектному размеру или компенсировать сильный износ. В кейсе по рольгану требовалось восстановить 14 посадочных мест Ø325–365 мм на семи осях. Мы предварительно обработали отверстия, наплавили слой металла толщиной не менее 2 мм, а затем выполнили чистовую расточку до чертёжных размеров.
Иногда обе логики встречаются в одном проекте: часть отверстий достаточно вывести в ремонтный размер, а зоны с сильной выработкой приходится сначала наращивать металлом.
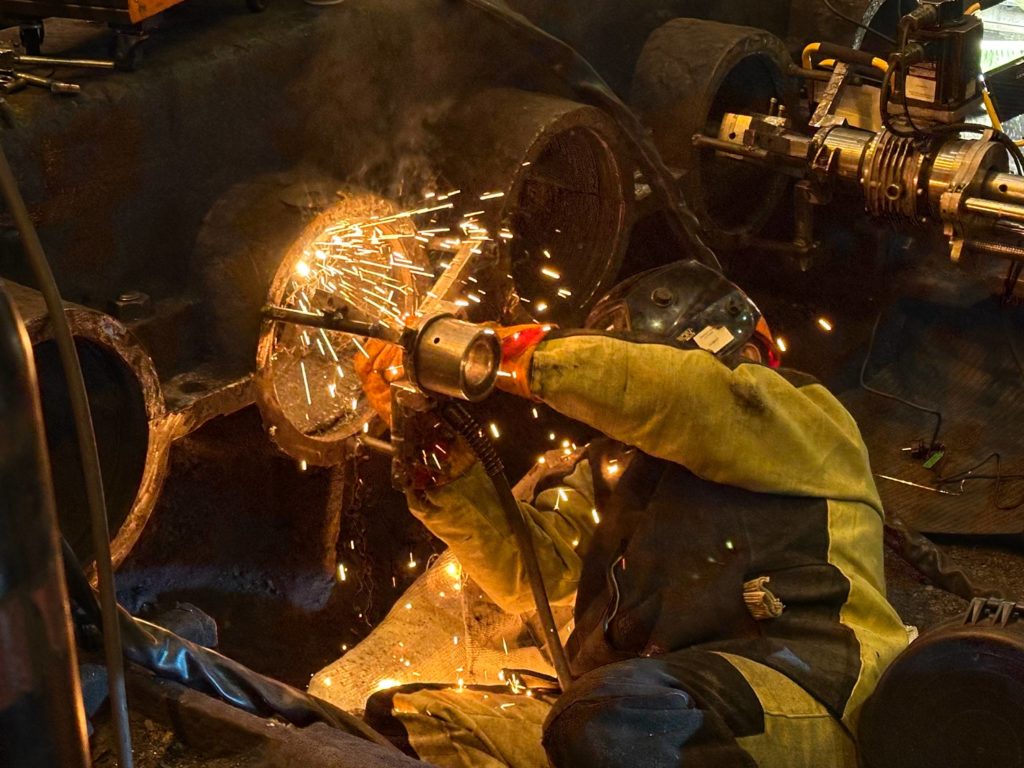
Для срочных ремонтов важно не просто уметь растачивать отверстия, а быстро нарастить производительность на объекте. Если на оборудовании много посадочных мест, последовательная обработка одним станком может растянуть остановку линии.
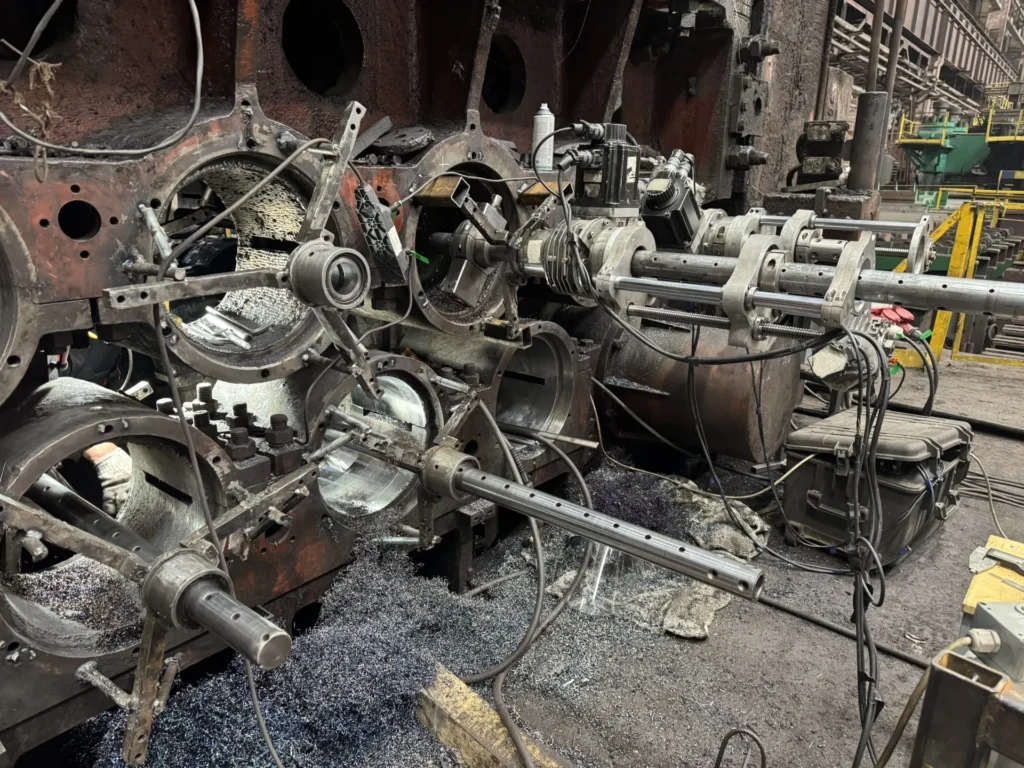
Так было при восстановлении посадок в корпусах подшипников 9-валковой листоправильной машины ЦОЛП. В процессе эксплуатации износились посадочные места под подшипники скольжения в корпусах нижней и верхней рам. Требовалось восстановить 11 отверстий диаметром 380 мм при длине обработки 430 мм. При этом нужно было выдержать соосность, параллельность осей и межцентровые расстояния по чертежам завода-изготовителя.
Чтобы сократить срок ремонта, мы задействовали пять мобильных расточных станков, которые работали одновременно. Сначала выполнили геодезическое обследование и зафиксировали фактические отклонения. Затем расточили посадочные места под наплавку, восстановили металл в зонах выработки и провели финишную обработку до проектных размеров. Все 11 посадок были восстановлены за 8 суток.
Мы работаем не только с цилиндрическими отверстиями. В наших проектах встречались конические посадки, глубокие отверстия, соосные пары, отверстия под вкладыши, втулки, крышки и опоры.
При модернизации опор сегментных затворов ГЭС нужно было переделать 16 посадочных мест в закладных частях. Внутреннее отверстие растачивали с Ø300 до Ø480, а наружное цилиндрическое Ø600 превращали в коническое Ø750 с углом 6°. Расстояние между внутренней и наружной посадкой составляло 1060 мм, а соосность второй закладной нужно было выдержать на расстоянии 20 метров. Под задачу мы спроектировали и построили новый портативный расточной станок с усиленной штангой и специальной расточной головой.
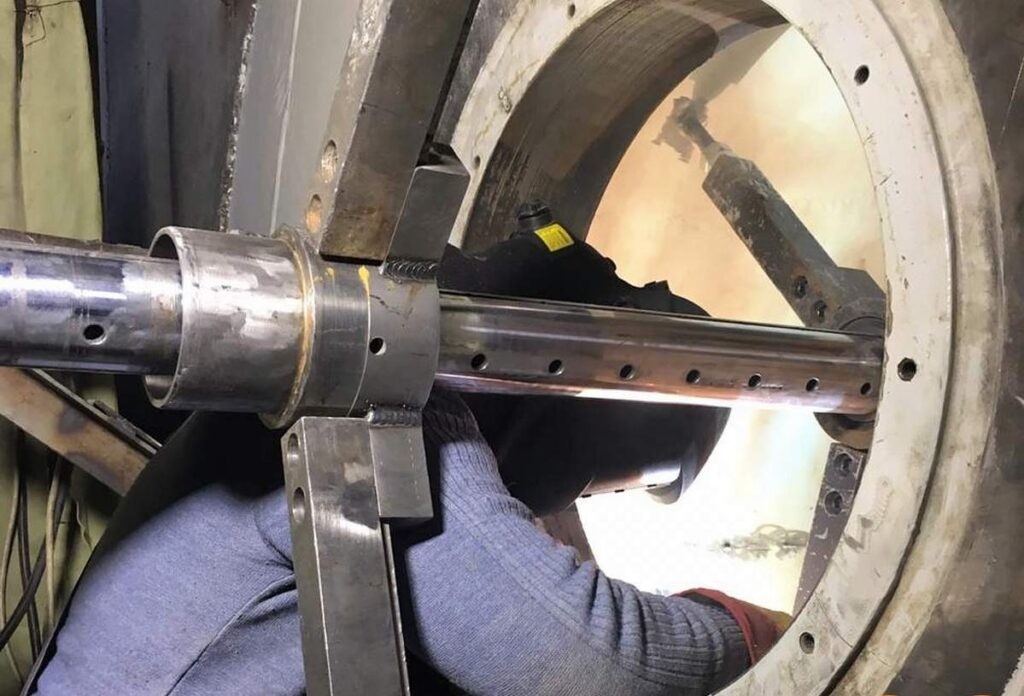
Другой пример — пресс усилием 1300 т.с. Там износилось конусное посадочное место, а оси двух смежных отверстий сместились относительно друг друга. Здесь задача была не только в увеличении диаметра: нужно было восстановить взаимное положение осей и чисто обработать конусную поверхность сложной формы.
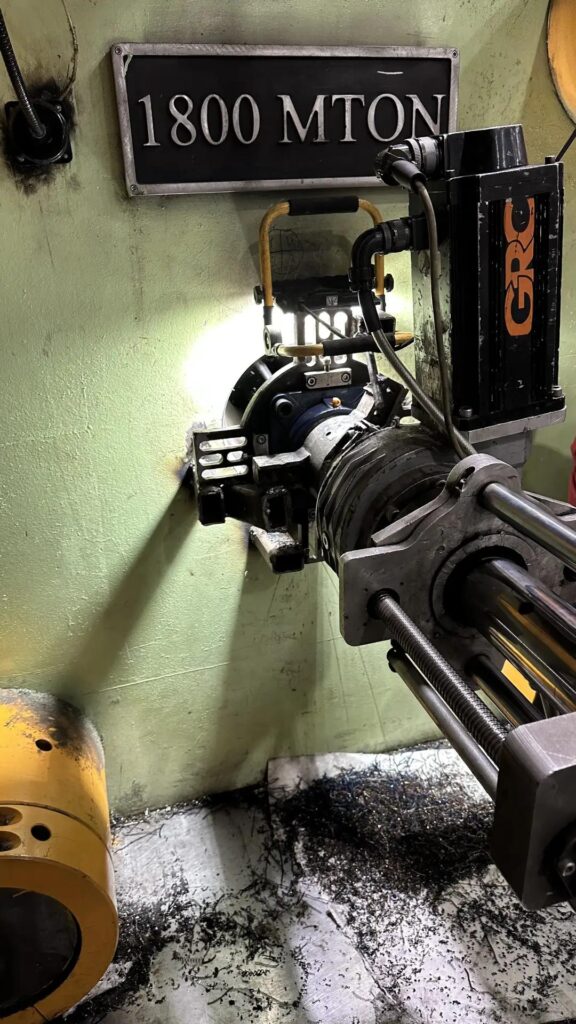
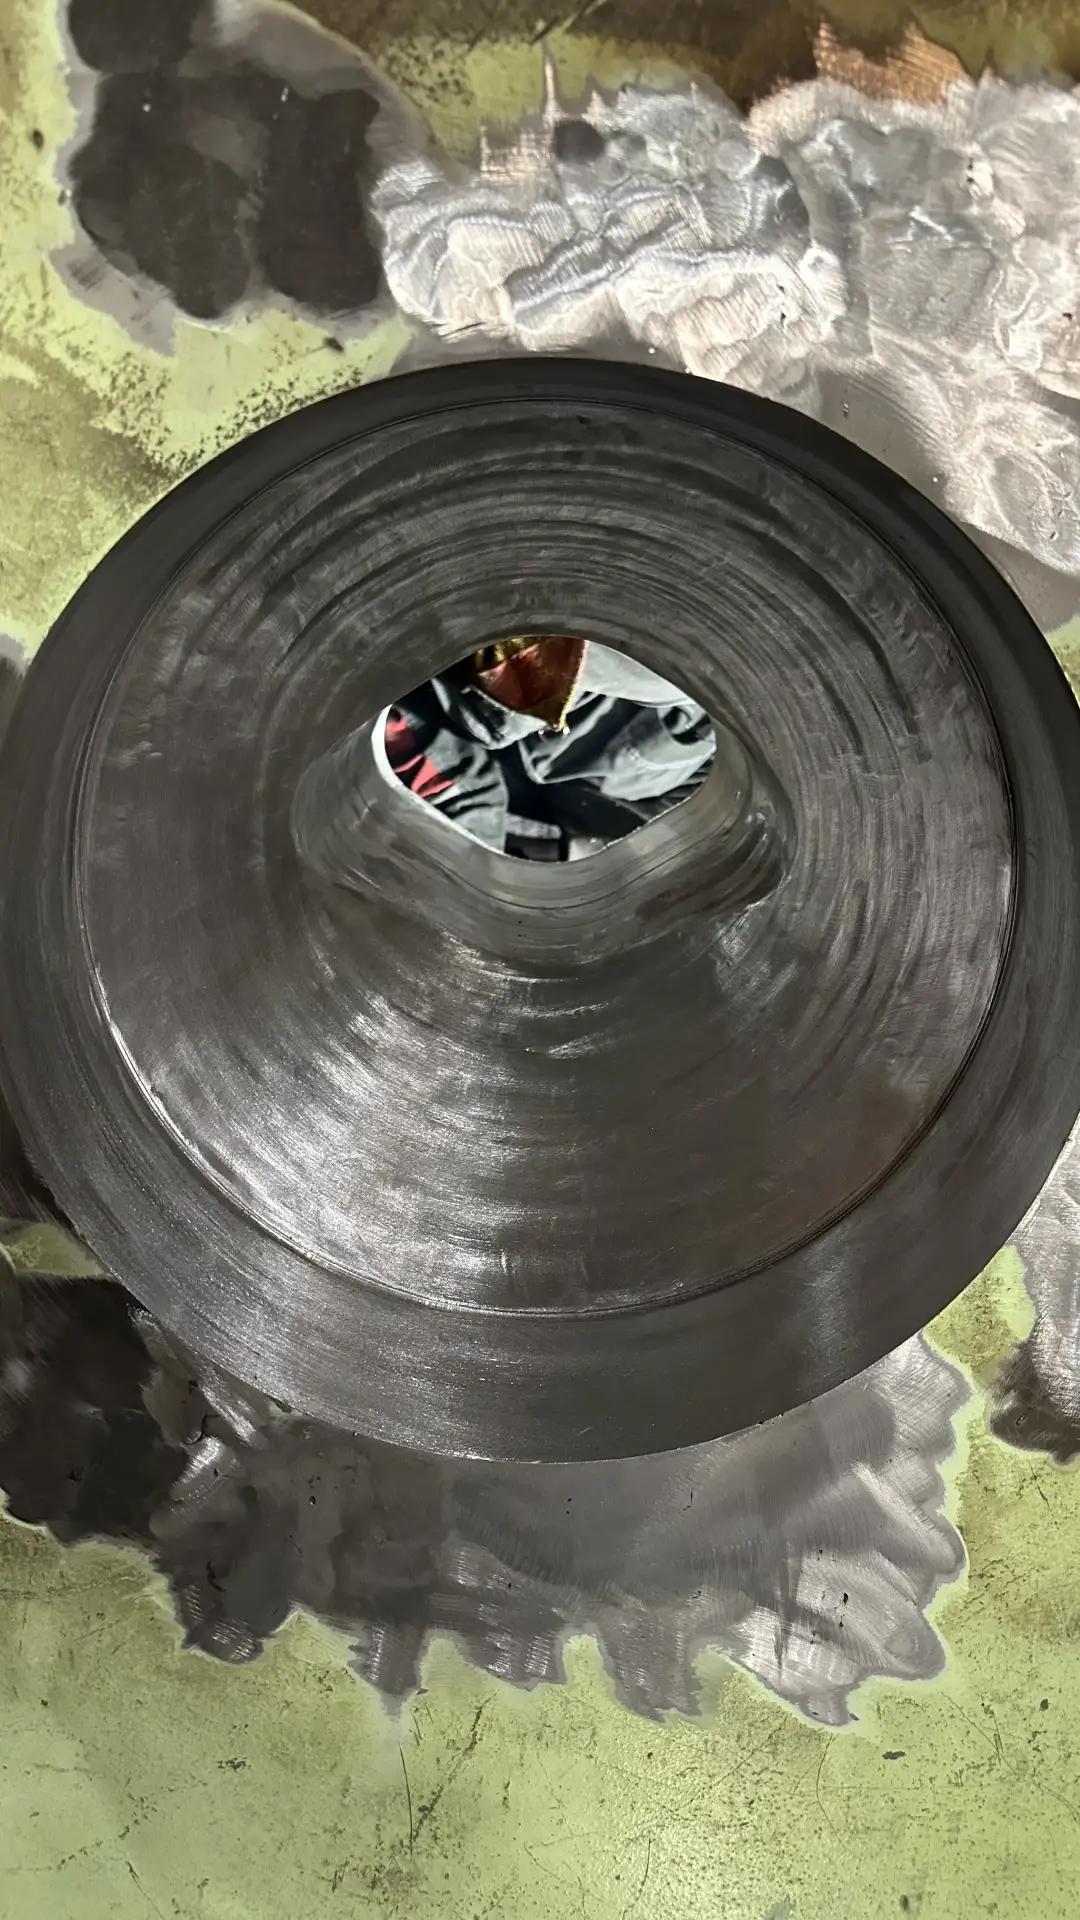
Сначала мы изучаем дефект: смотрим фото, чертежи, текущий диаметр, глубину обработки, доступ к зоне ремонта и состояние ответной детали. Затем выбираем технологию: расточка в больший размер, наплавка с последующей обработкой или изготовление ремонтной втулки.
Дальше подбираем мобильный станок и оснастку. Для типовых отверстий используем готовые расточные комплексы, а для нестандартных задач проектируем крепления, опоры, направляющие или специальную расточную голову. Если требуется высокая точность по оси, применяем промышленную геодезию и лазерный трекер, но это не самоцель: главное — правильно задать базу и обеспечить жёсткость установки.
После выставления выполняем черновую обработку, наплавку при необходимости и чистовую расточку. На выходе контролируем размер, форму отверстия, соосность и готовность посадки к сборке.
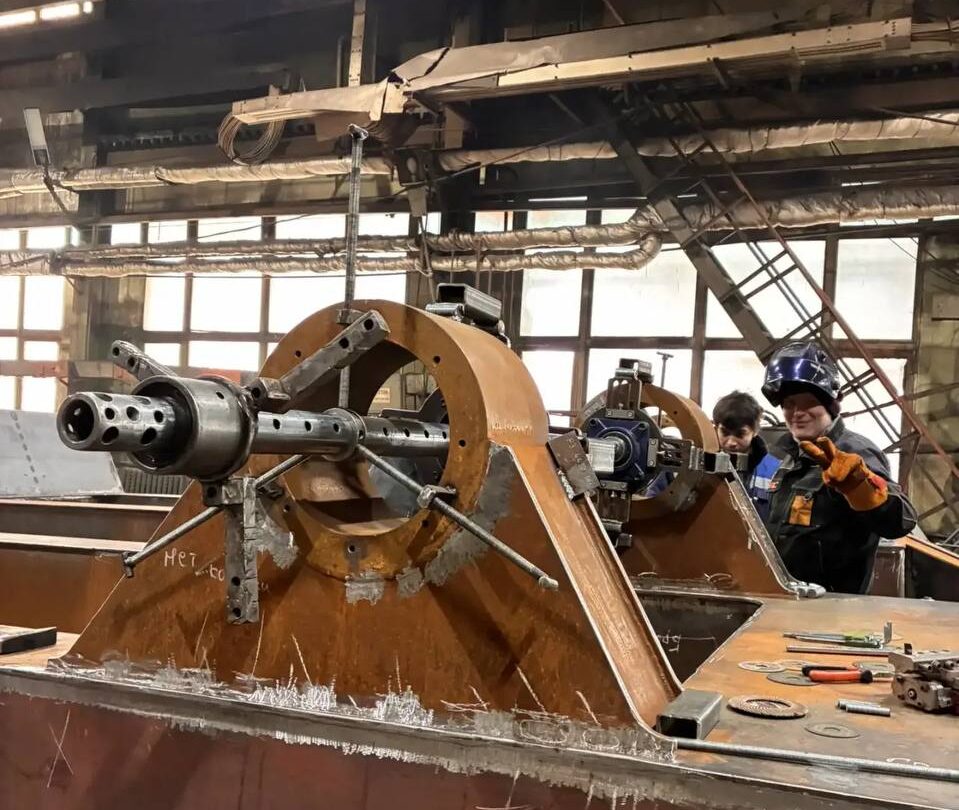
На кассетах стана 2000 горячей прокатки мы восстанавливали изношенные посадочные места в трёх кассетах. Сначала выставили мобильный расточной станок на центрирующую оснастку, расточили отверстия в черновой размер, затем выполнили наплавку внутреннего диаметра и соосную расточку в проектный размер.
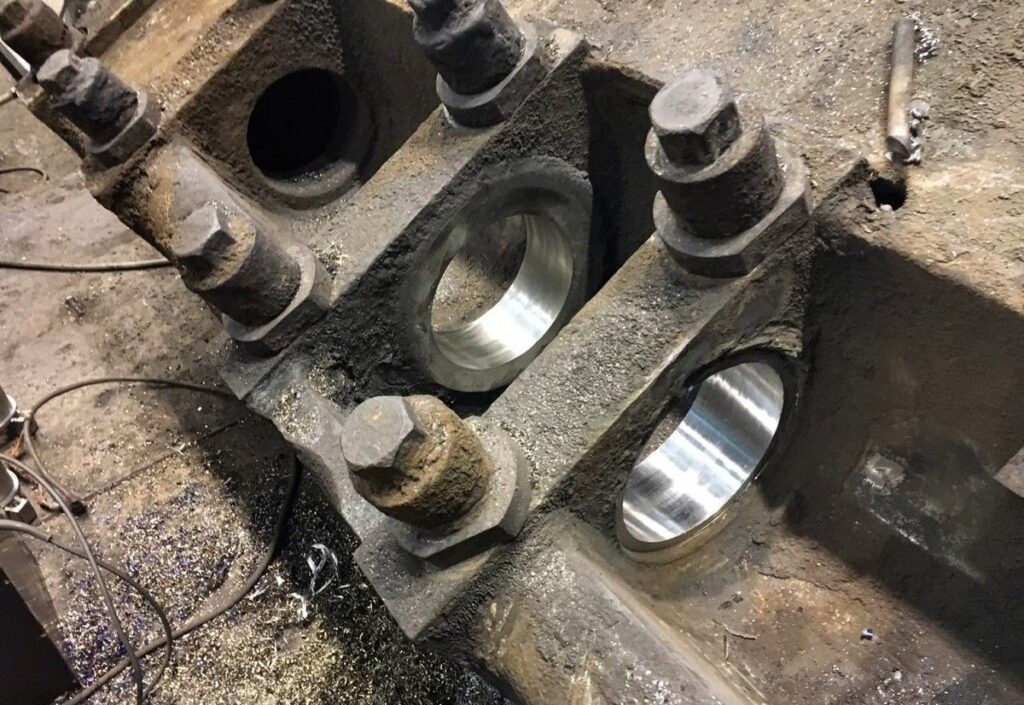
При капитальном ремонте пресс-ножниц Copex 630 требовалось восстановить посадочные места в петлях крышек и станины пресс-камеры. На двух крышках нужно было соосно обработать по 17 посадочных мест под втулки и пальцы, а в станине — по 16 проушин с двух сторон. Общая длина расточки составила 5,7 м.
Мы выполнили работу мобильным расточным комплексом на территории заказчика. Задача была не только в восстановлении внутренних диаметров, но и в сохранении общей оси на длинной цепочке проушин. Такой пример хорошо показывает, что мобильная расточка применяется не только для одиночного отверстия, но и для протяжённых узлов с большим количеством посадочных мест.
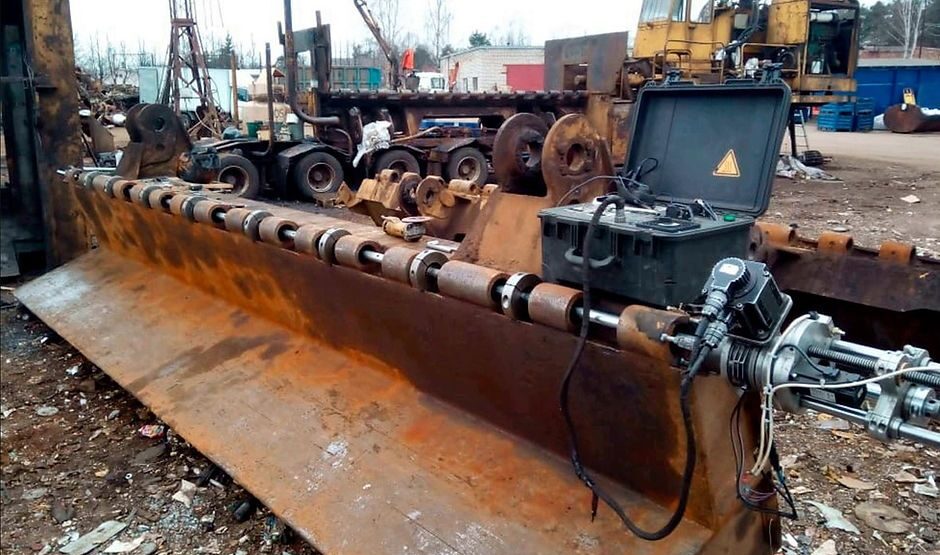
В корпусе щековой дробилки Metrotrak 900 × 600 износились посадочные места под корпуса подшипников шейки эксцентрикового вала. Выработка составляла 12 мм. Мы проработали конструкторскую документацию, установили мобильный расточной станок на станину дробилки, расточили посадки под наплавку, восстановили металл и затем соосно обработали отверстия в заводской размер.
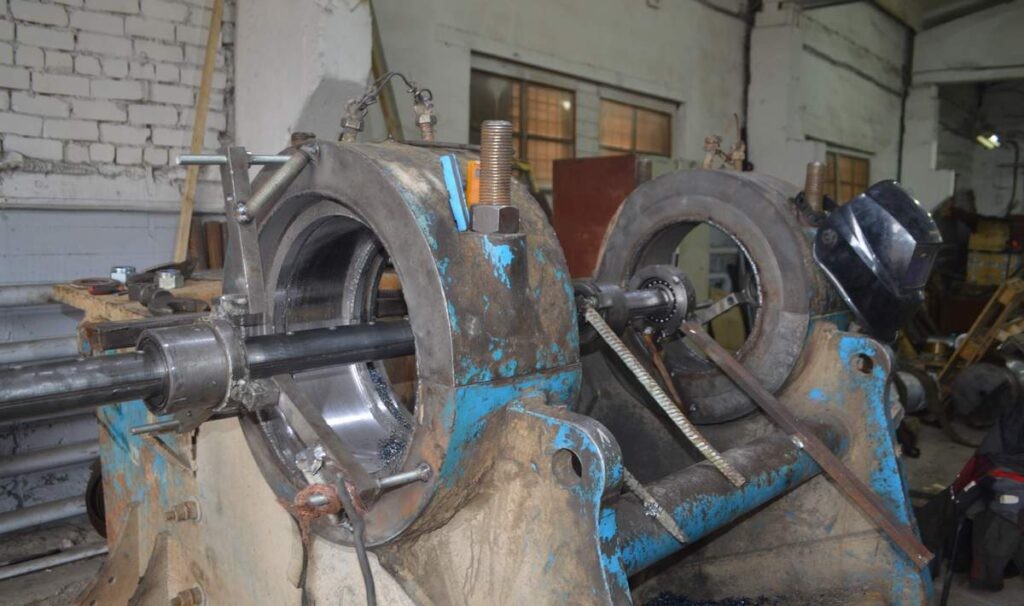
Для предварительного расчёта нам нужны фото узла, чертёж или эскиз, текущий и требуемый диаметр, глубина обработки, тип отверстия — цилиндрическое или коническое, характер дефекта, материал детали, требования по допуску и информация о доступе к месту ремонта.
Если точных данных пока нет, можно начать с фотографий и описания проблемы: «разбило посадку», «отверстие ушло в эллипс», «после сварки повело корпус», «втулка не держится», «оси отверстий не совпадают». По этим признакам мы подскажем, какие размеры нужно уточнить и какая технология больше подходит: расточка в ремонтный размер, наплавка с обработкой или изготовление новой ответной детали.
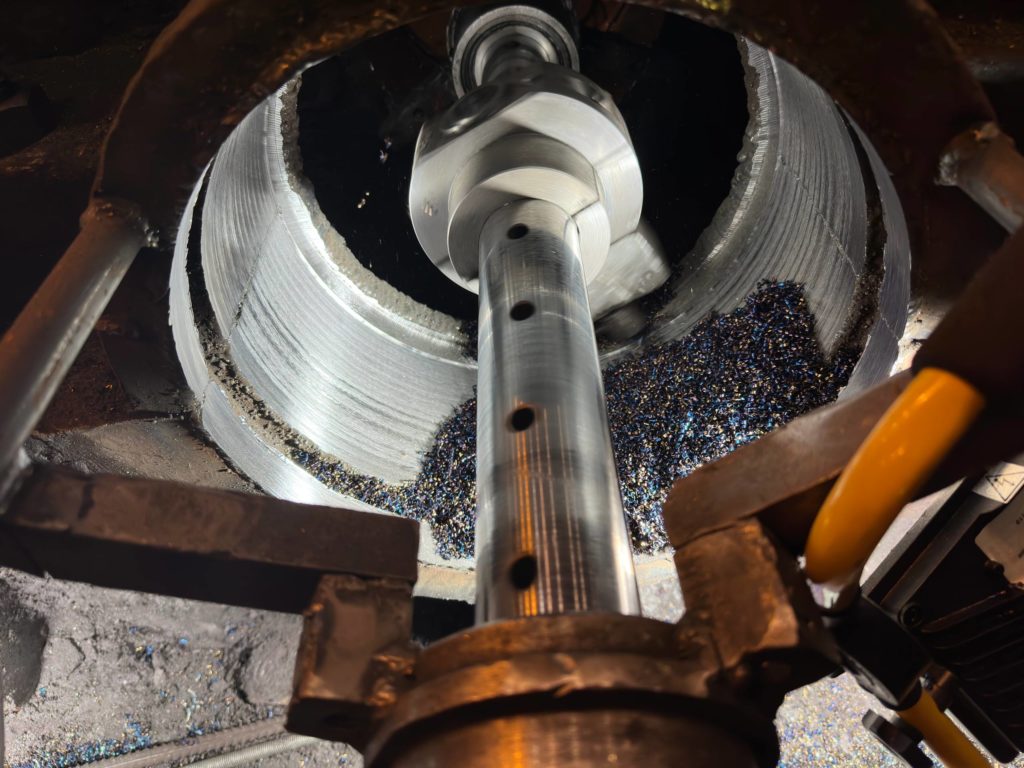
Расточка внутреннего диаметра мобильным станком — это не одна типовая операция, а набор технологий под разные дефекты. Где-то достаточно снять повреждённый слой и уйти в больший размер. В других случаях нужно наплавить металл, обработать отверстие под проектную посадку и проверить соосность. А при срочном ремонте можно задействовать сразу несколько расточных комплексов, чтобы восстановить десятки посадочных мест в одно ремонтное окно.
Мы подбираем решение по фактическому состоянию детали: учитываем диаметр, глубину, износ, доступ, возможность наплавки и требования к сборке. Такой подход позволяет восстанавливать внутренние диаметры в корпусах, станинах, прессах, рольгангах, кассетах, дробилках и других крупногабаритных узлах прямо на производственной площадке.
Телефон
8 800 500-63-74
Электронная почта
zapros@1grc.ru
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


