Давление в прессе отрегулировали, режим сушки изменили, но картон по-прежнему остаётся влажным на отдельных участках? Причина может скрываться в геометрии прессового вала. Когда его покрытие изнашивается, а бомбировка теряет проектный профиль, усилие отжима распределяется неравномерно. Разберём, как определить такую неисправность и когда требуется механическое восстановление поверхности.
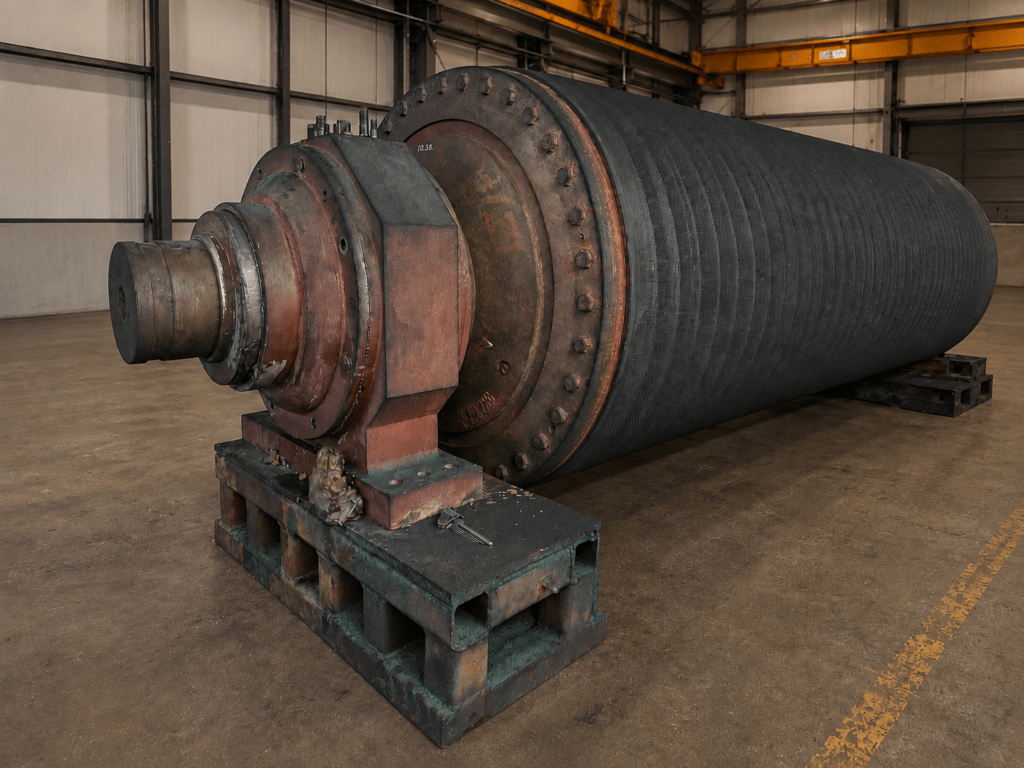
В прессовой секции картоноделательной машины из полотна удаляется часть воды. Чем эффективнее механическое обезвоживание, тем меньше нагрузка на последующую сушку.
Но если давление по ширине прессового зазора распределяется неравномерно, одни участки отжимаются сильнее, другие — слабее. Это может приводить к нескольким последствиям:
При появлении таких дефектов технологи обычно проверяют давление в прессе, состояние сукон, работу вакуумной системы и режимы сушки. Однако причина может находиться непосредственно в механике прессового узла.
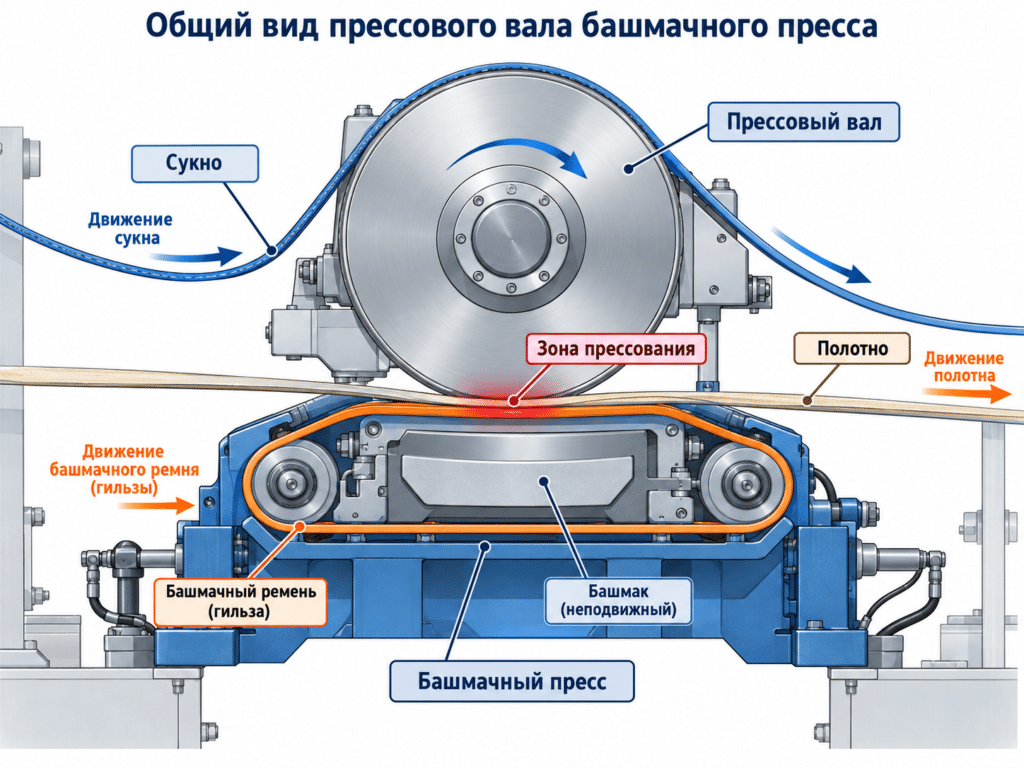
Неравномерная влажность не означает, что вал обязательно повреждён. Причин может быть несколько, поэтому важно последовательно исключать технологические и механические факторы.
| Возможная причина | Как влияет на процесс |
|---|---|
| Неравномерная нагрузка в прессовом зазоре | Одни участки полотна отжимаются интенсивнее других |
| Износ покрытия прессового вала | Изменяется форма контактной поверхности |
| Потеря бомбировки | Нарушается распределение линейного давления по ширине |
| Загрязнение или износ прессового сукна | Ухудшается отвод воды из зоны прессования |
| Проблемы вакуумной системы | Снижается эффективность обезвоживания |
| Неравномерный профиль массы полотна | Более тяжёлые участки могут сохранять больше влаги |
Специалисты Valmet в рекомендациях по диагностике поперечного профиля влажности предлагают проверять не только прессовую секцию, но и формование, состояние сукон, вакуум, работу сушильной части и данные сканирующих измерителей.
Поэтому перед ремонтом важно установить, на каком этапе формируется отклонение.
Бомбировка — это заданное увеличение диаметра вала в средней части относительно краёв. Такой профиль необходим для компенсации прогиба под собственной массой и рабочей нагрузкой.
Без учёта этого прогиба невозможно обеспечить требуемое распределение давления по всей ширине прессового зазора.
Со временем покрытие изнашивается. На поверхности появляются локальные углубления, овальность, участки с неодинаковым диаметром. Постепенно вал теряет первоначальную форму.
Если бомбировка становится недостаточной, в определённых конструкциях центр полотна начинает отжиматься слабее краёв. В результате после прессования могут появляться более влажные участки.
Обратная ситуация тоже возможна: неправильно сформированный профиль создаёт избыточный прижим в отдельных зонах.
В техническом материале ANDRITZ о работе прессовых узлов отдельно подчёркивается, что износ покрытия изменяет бомбировку, а правильный профиль вала необходим для равномерного распределения линейного давления.
Поэтому при ремонте недостаточно просто получить гладкую цилиндрическую поверхность. Если конструкцией предусмотрена бомбировка, её необходимо восстановить по чертежу.
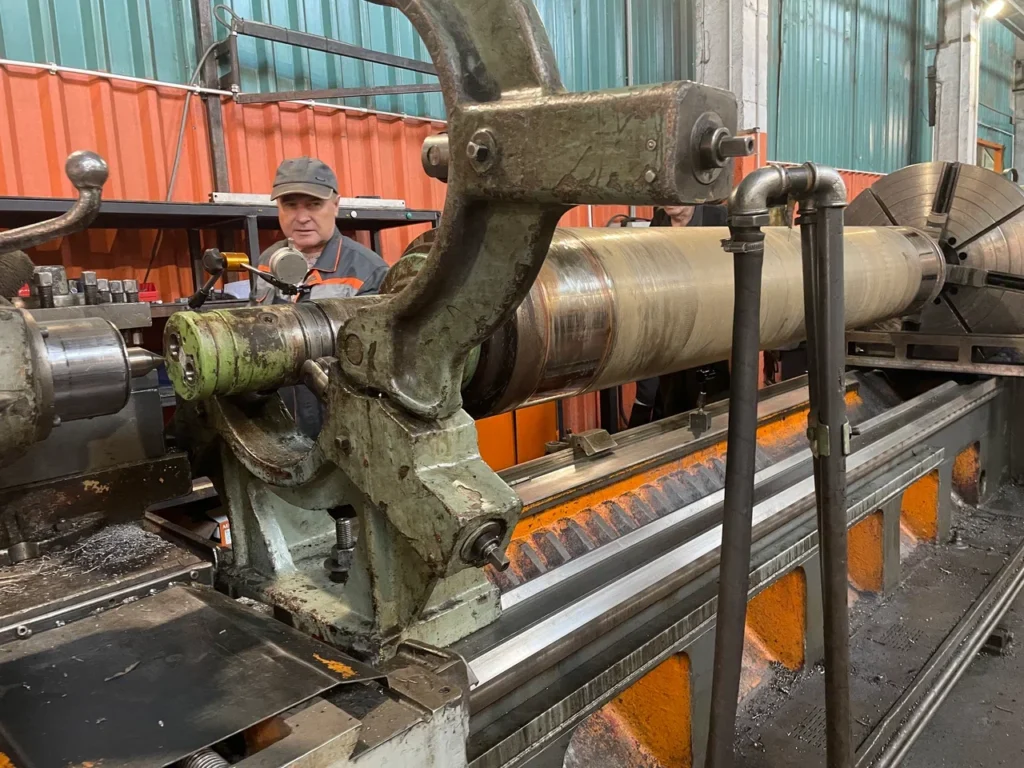
Поводом для инструментальной проверки могут стать устойчивые различия влажности по ширине картона, особенно если регулировка оборудования не даёт ожидаемого результата.
Перед демонтажем желательно выяснить:
Если данные указывают на механический дефект, мы проводим измерения рабочей поверхности и определяем возможность восстановления шлифованием.
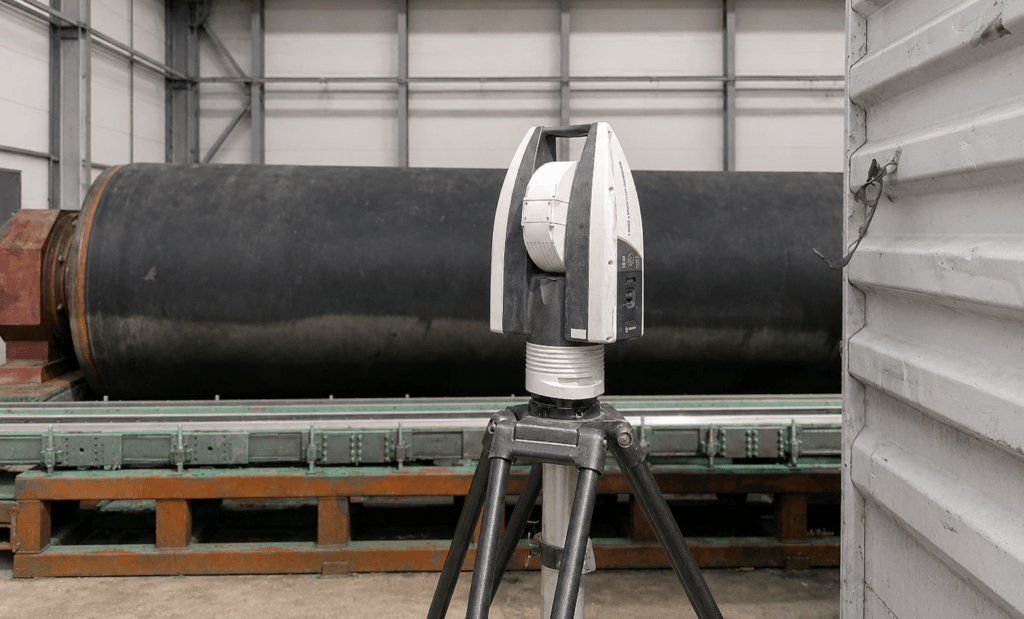
Показательный проект мы выполнили для предприятия «Кузбасский Скарабей», которое производит картон из макулатуры.
В ремонт поступил прессовый джамбо-вал картоноделательной машины со следующими характеристиками:
В процессе эксплуатации резиновое покрытие износилось. На поверхности появились локальные ямы и овальность, а заданный профиль был нарушен. Это отрицательно влияло на равномерность отжима влаги из картонного полотна.
Наша задача заключалась не просто в удалении повреждённого слоя, а в восстановлении геометрии по чертежу.
Работы выполняли на производственной базе GRC в Щёлкове. Сначала провели инструментальные измерения, определили фактический профиль и рассчитали минимально необходимый съём материала — до 1 мм на сторону.
Затем изготовили оснастку для закрепления и вращения тяжёлого вала. Обработку проводили шлифовальным оборудованием с ЧПУ, контролируя геометрию между проходами.
В результате устранили локальные дефекты и овальность, восстановили проектную бомбировку 0,57 мм. Вал подготовили к установке в картоноделательную машину.
Подробнее о проекте — «Ремонт прессового вала (джамбо) с восстановлением бомбировки».
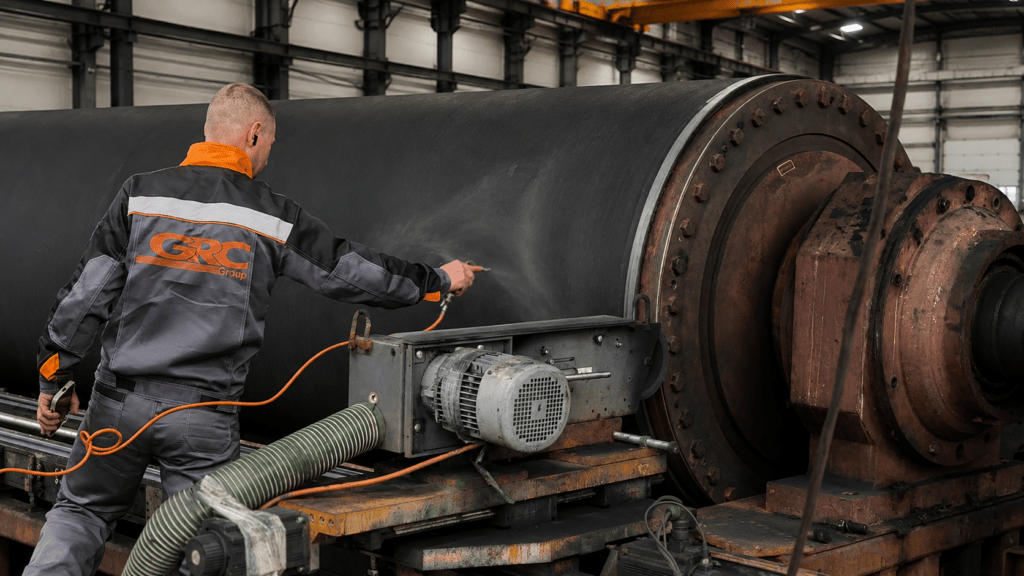
При восстановлении прессового вала важно сохранить не только диаметр, но и требуемую форму рабочей поверхности.
Если обработать бомбированный вал в цилиндр, можно получить внешне качественную поверхность, которая не будет обеспечивать необходимое распределение нагрузки.
Поэтому перед шлифованием мы определяем:
Для нестандартных узлов изготавливаем оснастку. В зависимости от размеров и условий ремонта используем стационарную производственную базу или мобильные шлифовальные станки.
Например, при мобильной шлифовке прессового вала башмачного пресса БДМ мы обрабатывали цилиндрическую поверхность крупногабаритного узла длиной 7420 мм.
Это другой тип обработки, без восстановления бомбировки, но он показывает возможность работы с массивными прессовыми валами вне стационарного цеха.
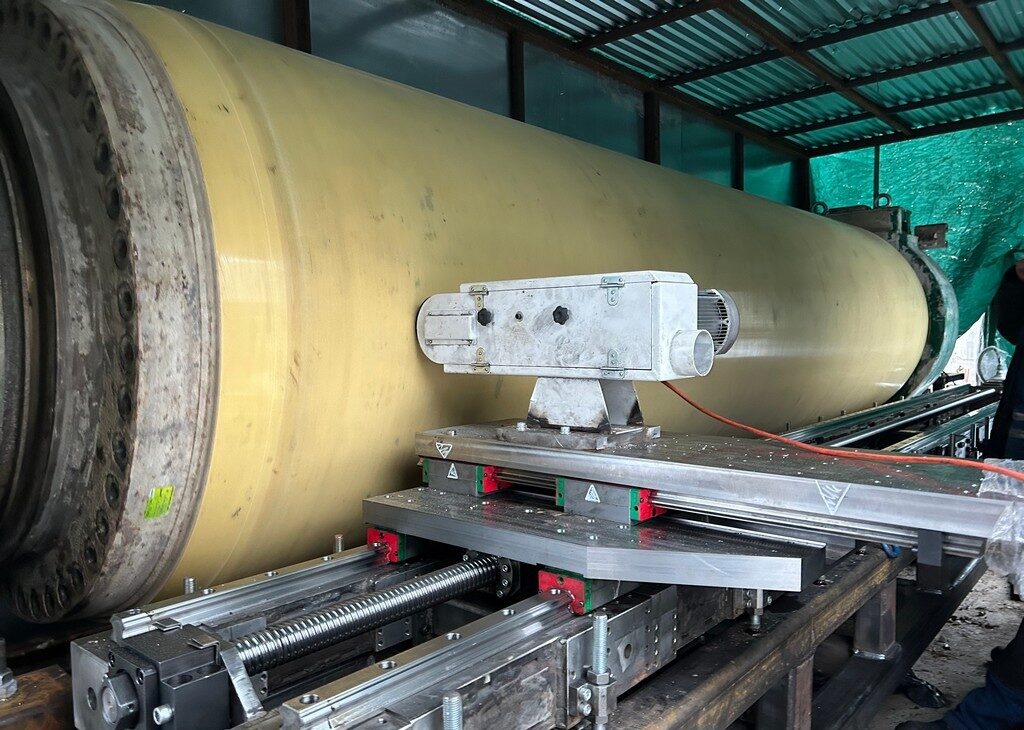
Если картон выходит из прессовой секции с устойчиво неравномерным профилем влажности, не стоит ограничиваться увеличением давления или корректировкой режима сушки.
Сначала нужно проверить технологические параметры, состояние сукон и работу систем обезвоживания. Если отклонения сохраняются, следует оценить геометрию прессовых валов.
GRC выполняет измерения, шлифовку и восстановление рабочих профилей крупногабаритных деталей. При наличии подтверждённого механического дефекта мы подбираем технологию, позволяющую вернуть поверхности проектную форму и подготовить вал к дальнейшей эксплуатации.
Телефон
8 800 500-63-74
Электронная почта
zapros@1grc.ru
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


