Клин подтянули, боёк закрепили, но после нескольких циклов ковки он снова смещается? Проблема может быть не в самом креплении, а в изношенной опорной поверхности шабота или нарушенной геометрии паза «ласточкин хвост». Под ударными нагрузками даже небольшие отклонения в сопряжении способны вызвать люфт и повторное ослабление соединения. Разберём, какие дефекты нужно проверить и как мы восстанавливаем шаботы кузнечных молотов мобильными фрезерными станками.
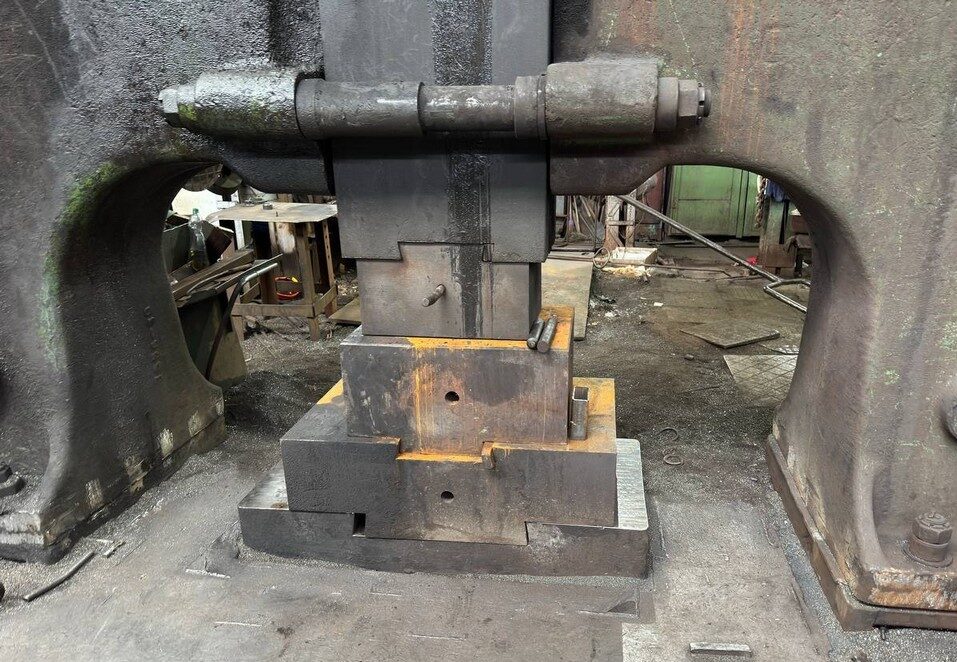
Нижний боёк воспринимает удары через опорные элементы кузнечного молота. В зависимости от конструкции оборудования он закрепляется на шаботе непосредственно или через подштамповую плиту, подушку либо штамподержатель.
Для фиксации могут использоваться клиновые соединения и пазы типа «ласточкин хвост». Они должны обеспечивать надёжное положение бойка, а опорные поверхности — правильную передачу ударной нагрузки.
Со временем геометрия сопрягаемых деталей может изменяться. На рабочих плоскостях появляются выработка, наклёп, забоины, локальные углубления. Изнашиваются наклонные поверхности паза, меняется площадь контакта с крепёжными элементами.
В результате клин перестаёт обеспечивать расчётное прилегание. Его повторная подтяжка может временно уменьшить люфт, но если изношен сам шабот, проблема будет возвращаться.
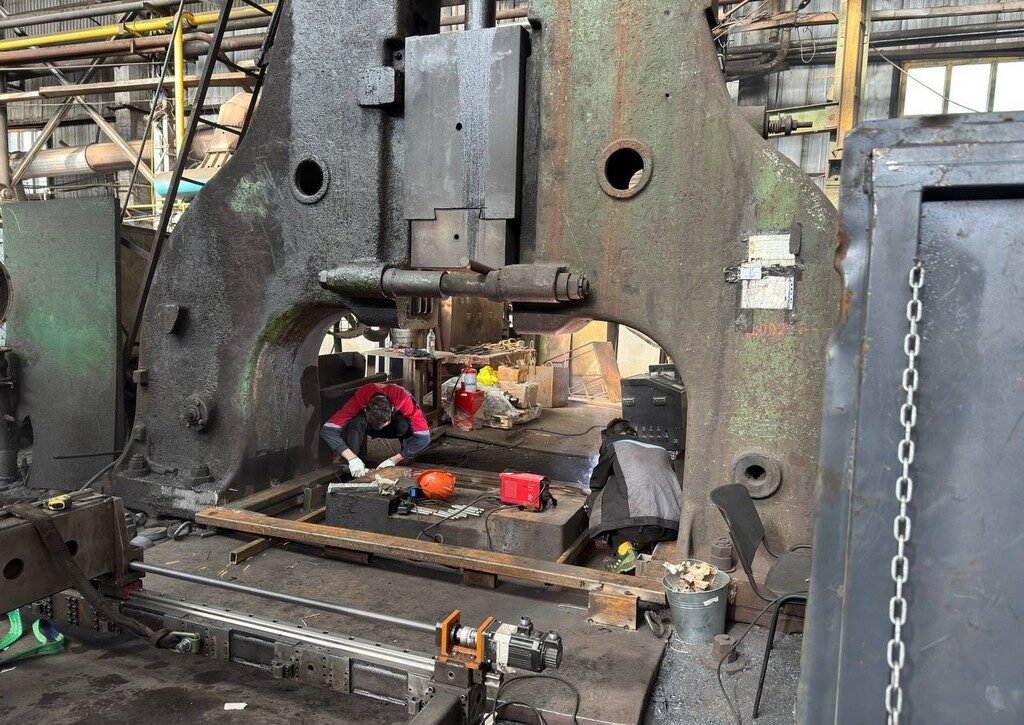
При повторном смещении бойка важно оценить не только клиновое соединение, но и состояние деталей, на которые передаётся ударная нагрузка.
| Возможный дефект | Как влияет на работу молота |
|---|---|
| Износ паза «ласточкин хвост» | Нарушается сопряжение с бойком или штамподержателем, крепление может ослабевать |
| Неплоскостность опорной поверхности | Нагрузка передаётся неравномерно, возникают локальные перегрузки |
| Замятия и наклёп | Выступающие участки мешают правильному прилеганию деталей |
| Повреждение клина или сухаря | Крепёж не обеспечивает необходимого контакта с сопрягаемыми поверхностями |
| Нарушение параллельности плоскостей | Может измениться положение рабочих элементов молота |
| Трещины в шаботе | Снижается целостность массивной детали, требуется отдельная оценка возможности ремонта |
Особое внимание уделяем сочетанию нескольких дефектов. Например, износ наклонных поверхностей паза может сопровождаться деформацией опорной плоскости. В таком случае восстановление одного крепёжного элемента не устранит проблему.
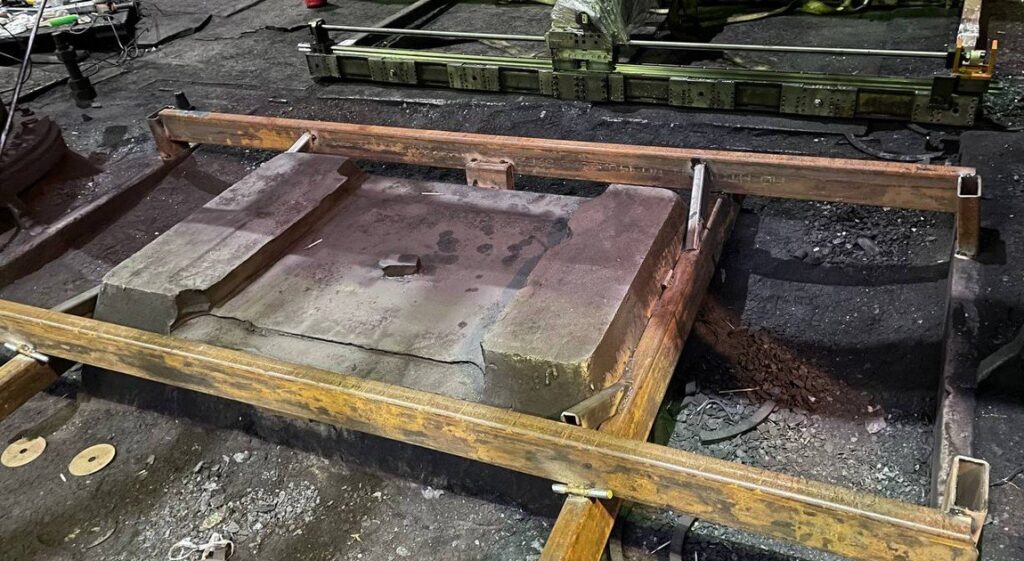
Клиновое крепление работает правильно только при достаточной площади контакта и соответствии геометрии всех сопрягаемых деталей.
Представим, что новый клин изготовлен по чертежу, а паз в шаботе уже имеет неравномерную выработку. При сборке клин может упираться лишь в отдельные участки поверхности. Под действием повторяющихся ударов такое соединение способно ослабевать.
Поэтому перед изготовлением или заменой крепежа нужно проверить:
Не стоит компенсировать значительную выработку случайными подкладками или грубой шлифовкой крепёжных поверхностей. Такие действия могут уменьшить площадь прилегания и дополнительно изменить положение бойка.
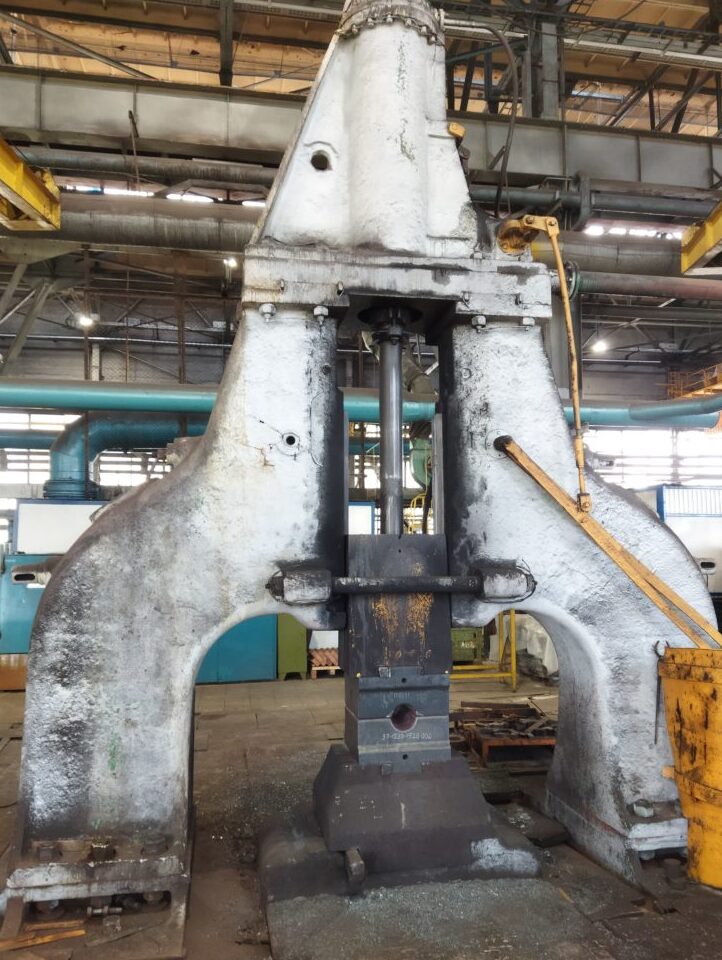
Если дефект связан с нарушением геометрии рабочей поверхности или паза, восстановить посадку можно механической обработкой.
Для крупногабаритных шаботов мы применяем мобильные фрезерные станки. Оборудование устанавливаем непосредственно в ремонтной зоне, подбираем оснастку и обрабатываем нужные поверхности относительно выбранных технологических баз.
В зависимости от состояния узла можем выполнить фрезеровку опорной плоскости, восстановление паза «ласточкин хвост», обработку посадочного места под сухарь и сопрягаемых поверхностей.
В одном из проектов мы выполняли комплексный выездной ремонт ковочного молота. Износ затронул рабочую поверхность шабота и геометрию сопряжения с подштамповой плитой.
Для доступа к повреждённой зоне мы демонтировали клин и штамподержатель, провели диагностику, затем установили мобильное фрезерное оборудование.
В рамках ремонта выполнили фрезерование рабочей поверхности на глубину до 100 мм. Требование к плоскостности составляло не более 0,02 мм на 1000 мм. После этого доработали пазы «ласточкин хвост» и посадку под сухарь по заданному эскизу, затем установили крепёжные элементы обратно.
Этот пример показывает, почему при ремонте важно рассматривать всё сопряжение, а не ограничиваться заменой клина.
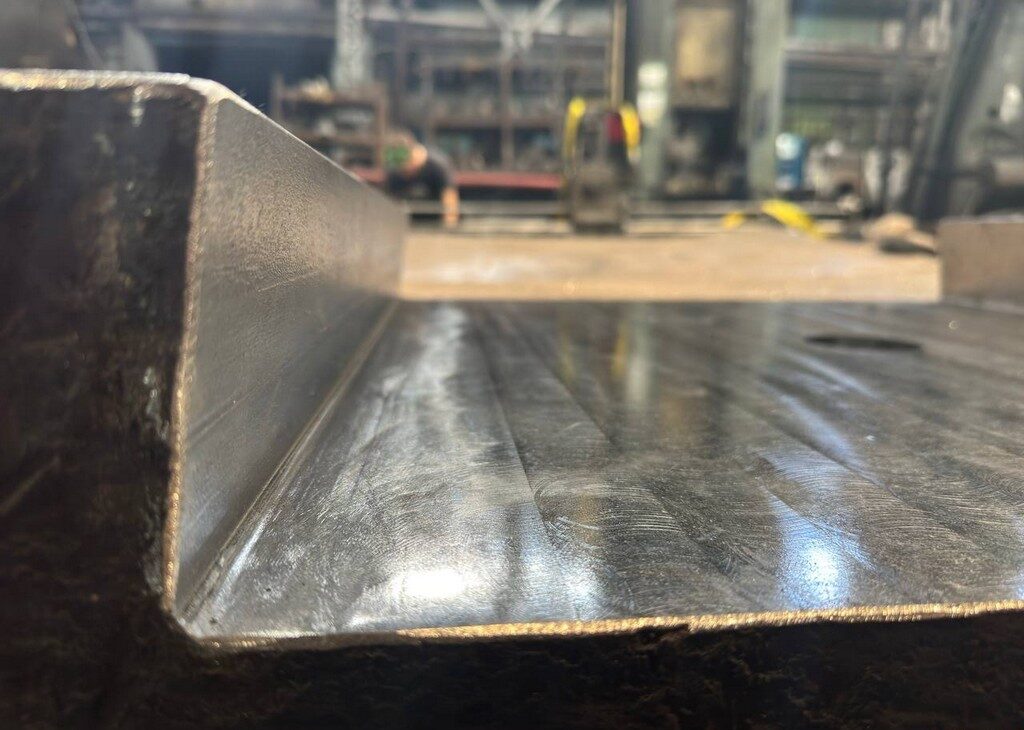
Паз «ласточкин хвост» имеет наклонные боковые поверхности, которые участвуют в удержании сопрягаемой детали. При износе изменяется геометрия контакта, а крепёж может перестать работать в предусмотренном положении.
Задача фрезеровки — не просто убрать задиры, а восстановить форму паза и его положение относительно рабочей плоскости.
При ремонте шабота ковочного паровоздушного молота двойного действия мы использовали малогабаритный мобильный фрезерный станок. Требовалось устранить износ рабочей поверхности и восстановить геометрию соединения.
Сначала определили фактическое положение плоскостей, затем установили оборудование и выполнили обработку до проектных размеров. Отдельным этапом восстановили паз «ласточкин хвост».
Такую технологию рассматриваем, когда состояние основной металлоконструкции позволяет устранить дефект механической обработкой без замены шабота.
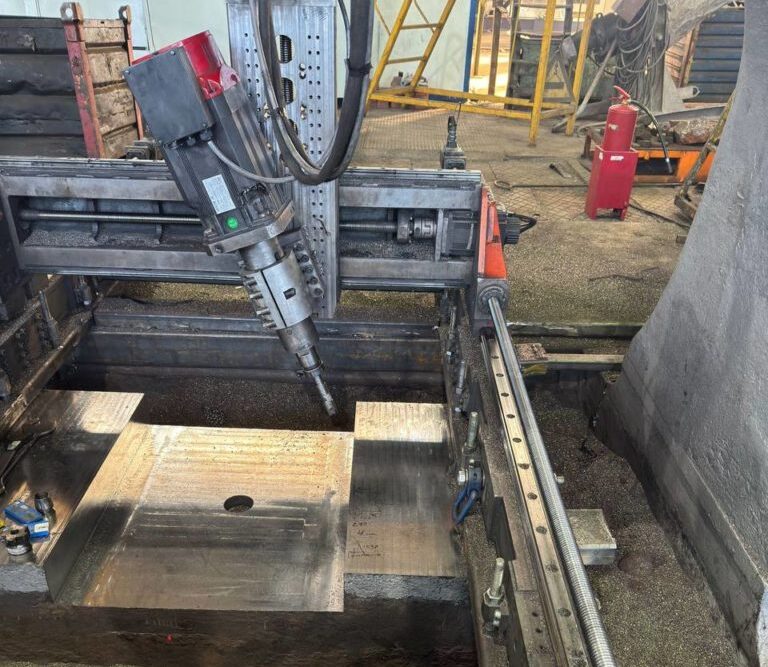
Не все повреждения шабота связаны непосредственно с креплением бойка. Иногда требуется восстановить плоскость, на которую опирается подушка или другая сопрягаемая деталь.
Даже массивная отливка со временем может получить локальную выработку. Если рабочая поверхность потеряла плоскостность, нагрузка распределяется по ней неравномерно.
При ремонте шабота молота ВПЧ-3т на Златоустовском металлургическом заводе мы решали именно такую задачу.
Требовалось фрезеровать всю верхнюю опорную часть шабота в единую плоскость. Наши специалисты подготовили конструкторскую документацию, изготовили технологическую оснастку, установили мобильный станок и выполнили обработку по заданной геометрии.
Этот случай отличается от ремонта паза: основное внимание уделялось восстановлению опорной базы под сопрягаемую деталь.
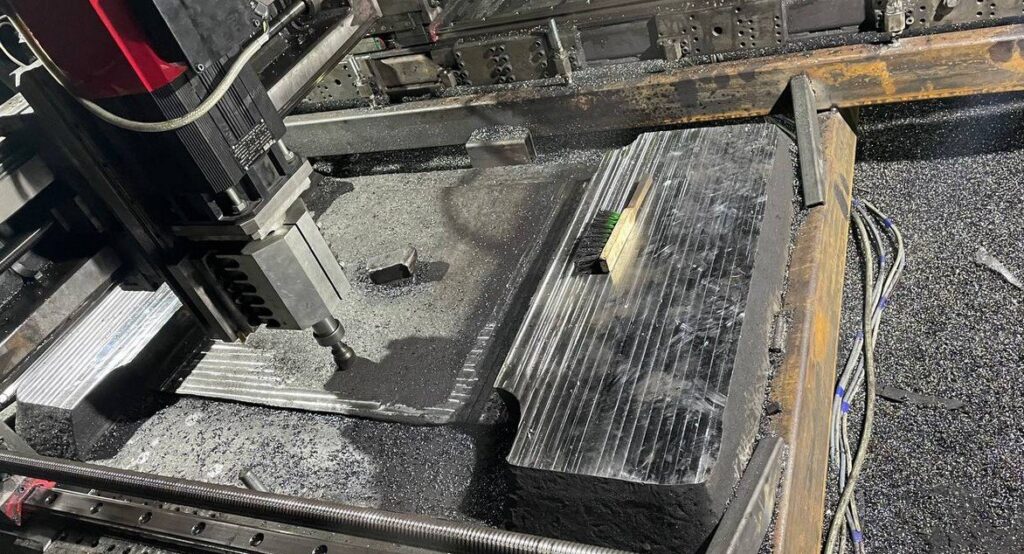
В отдельных конструкциях кузнечного оборудования шабот состоит из нескольких массивных частей. В таком случае важна не только плоскостность каждой детали, но и их взаимное положение.
При ремонте двух шаботов паровоздушного молота усилием 16 т в Камышине мы обрабатывали нижний и средний элементы.
Требовалось восстановить параллельные поверхности, расточить торцевые отверстия Ø110 мм и обработать соединительные отверстия.
Сначала определили взаимное положение плоскостей. Затем изготовили и установили оснастку, выполнили расточку, фрезеровку рабочих поверхностей и обработку отверстий по проектным осям.
Этот проект показывает ещё одну особенность ремонта шаботов: иногда восстановление одной плоскости недостаточно, поскольку необходимо выдержать геометрию всей сборки.
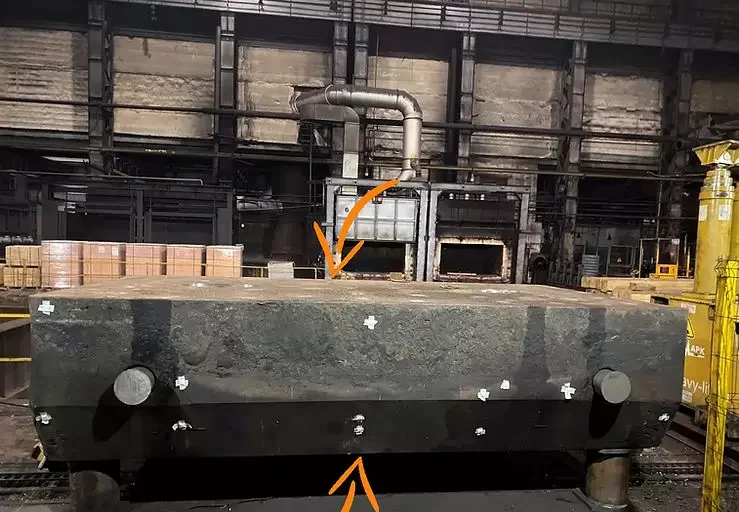
В зависимости от конструкции молота и характера повреждений последовательность работ может отличаться.
1. Дефектовка. Осматриваем паз, клин, сухарь, опорные поверхности и сопрягаемые детали. Проверяем наличие трещин, выработки и деформаций.
2. Замеры. Определяем фактические размеры и положение рабочих плоскостей. При необходимости применяем инструментальную геодезию.
3. Разработка технологии. Рассчитываем необходимую обработку, выбираем базовые поверхности и схему крепления станка. Проверяем, допустим ли съём металла без изменения прочности и посадки узла.
4. Мобильная фрезеровка. Устанавливаем станок, обрабатываем рабочие плоскости, паз или посадочные элементы в соответствии с ремонтной документацией.
5. Контроль и сборка. Проверяем размеры, плоскостность, геометрию сопряжения и прилегание деталей. После этого выполняем сборочные операции.
Если обнаружены глубокие трещины или серьёзные повреждения массивной отливки, одной фрезеровки может быть недостаточно. В таких случаях отдельно оцениваем возможность ремонта металлоконструкции и необходимость других восстановительных операций.
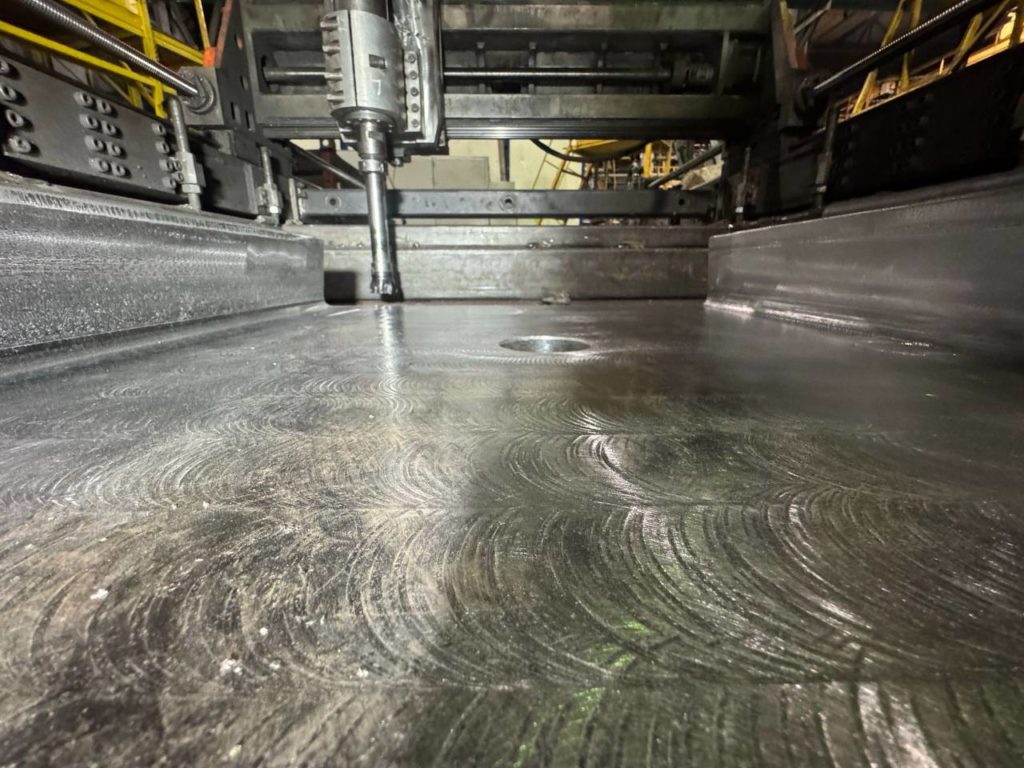
Чтобы определить технологию восстановления шабота, желательно предоставить фотографии повреждённых поверхностей, модель молота, чертёж паза «ласточкин хвост», размеры клина и штамподержателя, а также описание проблемы.
Важно уточнить, что именно происходит при работе: ослабевает крепление, смещается боёк, появляется зазор, нарушается прилегание подушки или обнаружена выработка опорной плоскости.
По этим данным мы сможем предварительно оценить возможность мобильной фрезеровки, необходимость изготовления оснастки и объём измерений перед ремонтом.
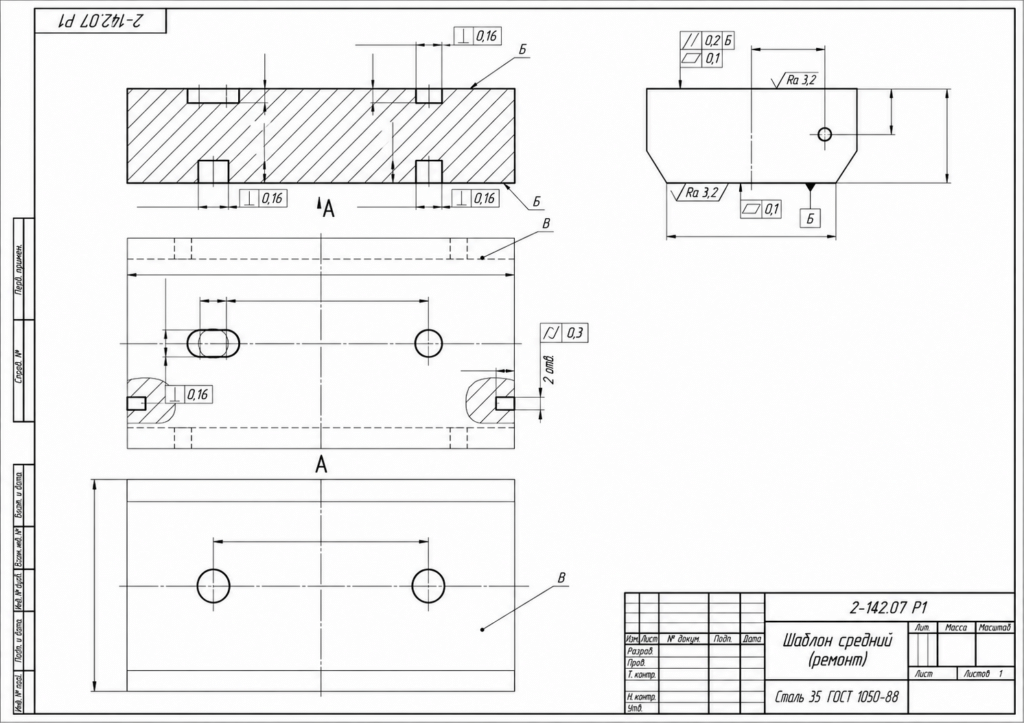
Если нижний боёк кузнечного молота продолжает смещаться после подтяжки клина, причину нужно искать во всём крепёжном соединении. Износ паза «ласточкин хвост», деформация опорной плоскости или повреждение сопрягаемых элементов могут препятствовать правильной фиксации даже с новым крепежом.
GRC выполняет ремонт шаботов кузнечных молотов мобильными фрезерными станками: восстанавливаем рабочие поверхности, пазы, посадки и геометрию сопряжений. Технологию подбираем по фактическому состоянию оборудования, чтобы устранить обнаруженный дефект, а не только его внешние проявления.
Телефон
8 800 500-63-74
Электронная почта
zapros@1grc.ru
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


