Когда на внутренней поверхности появляются задиры, коррозия, риски или следы износа, страдают уплотнения, посадки и сопрягаемые детали. Внутренняя шлифовка помогает восстановить рабочую поверхность гильзы, трубы, корпуса, барабана, чаши дробилки или другого крупногабаритного узла. В статье разберём, когда деталь выгоднее обработать на стационарном станке, а в каких случаях шлифовку выполняют мобильной установкой прямо на месте эксплуатации.
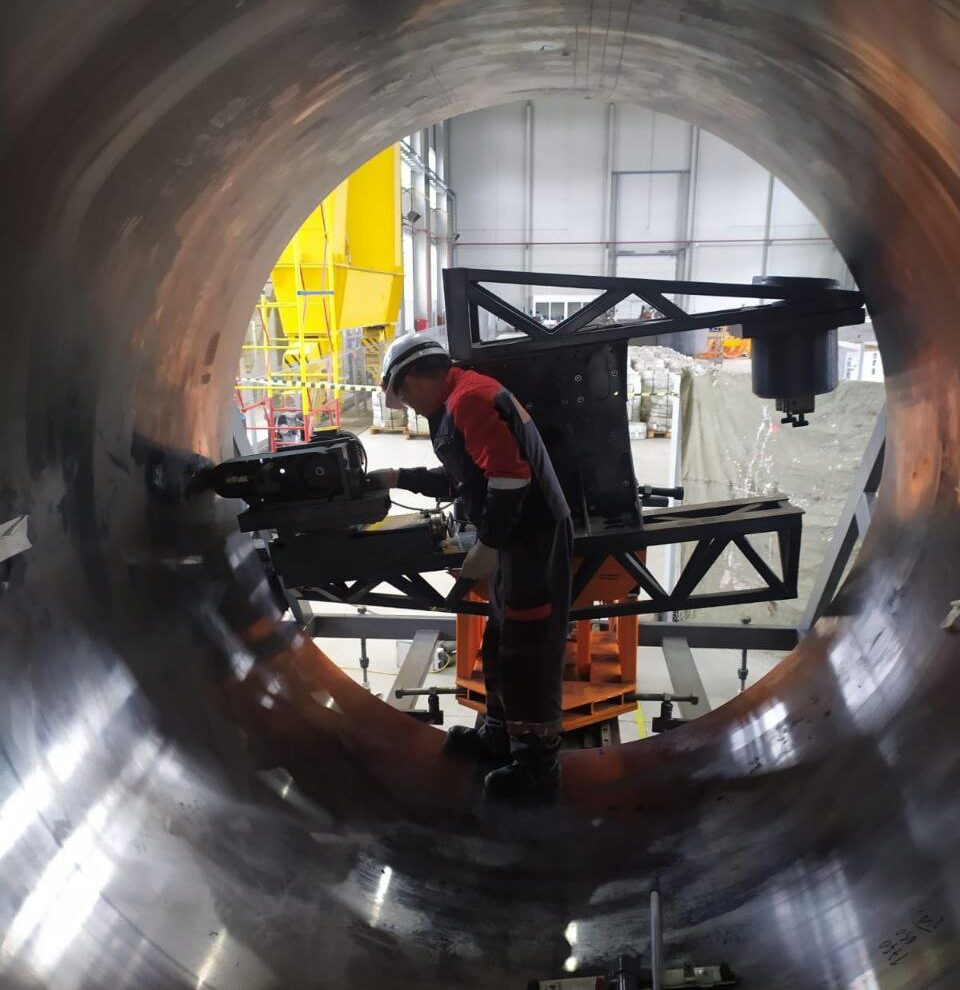
Внутренняя шлифовка применяется для восстановления рабочих поверхностей отверстий, гильз, труб, втулок, барабанов, корпусов и конических сопряжений. Такая операция помогает убрать дефекты, улучшить шероховатость и подготовить деталь к дальнейшей эксплуатации.
Чаще всего к нам обращаются, когда на поверхности появились:
Если оставить такие повреждения без ремонта, сопрягаемые элементы начинают изнашиваться быстрее. Уплотнения теряют герметичность, посадки работают с перекосом, а оборудование может снова выйти из строя после короткого периода эксплуатации.
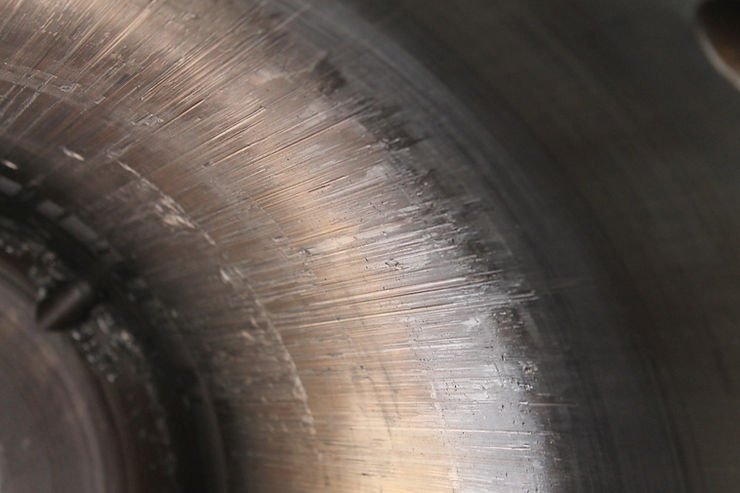
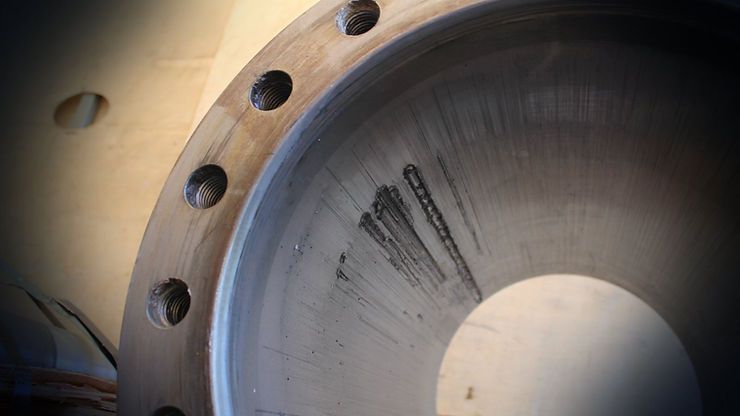
Внутренние поверхности встречаются в разных промышленных узлах. Поэтому услуга актуальна не только для гидроцилиндров, но и для тяжёлого оборудования, где важны чистота, точность и правильная геометрия контакта.
Мы рассматриваем такие задачи для:
Главный критерий — не название оборудования, а состояние поверхности. Если внутренняя зона работает как посадочная, уплотнительная или направляющая, её качество напрямую влияет на ресурс узла.
Внутреннюю шлифовку металла можно выполнить на стационарном оборудовании или мобильной установкой на территории заказчика. Выбор зависит от габаритов детали, характера дефекта, требований к результату и возможности демонтажа.
| Формат обработки | Когда подходит | Что получает заказчик |
|---|---|---|
| Стационарная внутренняя шлифовка | Деталь можно снять и доставить на производственную базу | Удобно совместить дефектовку, обработку, контроль и дополнительные ремонтные операции |
| Мобильная шлифовка на объекте | Узел крупный, тяжёлый или встроен в оборудование | Не нужно перевозить деталь, сокращается простой, сохраняется положение узла на месте эксплуатации |
| Комбинированный подход | Часть операций рационально выполнить в цехе, часть — на площадке заказчика | Технологию подбирают под состояние детали, сроки ремонта и доступ к зоне обработки |
Обработка на производственной базе подходит для деталей, которые можно безопасно демонтировать, погрузить и установить на станок. Такой формат удобен, когда нужно провести комплексный ремонт: осмотреть деталь, измерить износ, восстановить поверхность, выполнить доводку и проверить результат.
На стационарных станках обрабатывают гильзы гидроцилиндров, трубы, втулки, корпусные элементы и другие детали с внутренними рабочими поверхностями. Этот вариант часто выбирают, если требуется стабильная установка, доступ к нескольким зонам и возможность выполнить дополнительные слесарные или сварочные операции.
Например, при ремонте гильз гидроцилиндров поверхность должна быть подготовлена под работу уплотнений. Если на ней остаются риски, ржавчина или задиры, новые манжеты быстро повреждаются, а узел снова теряет герметичность.
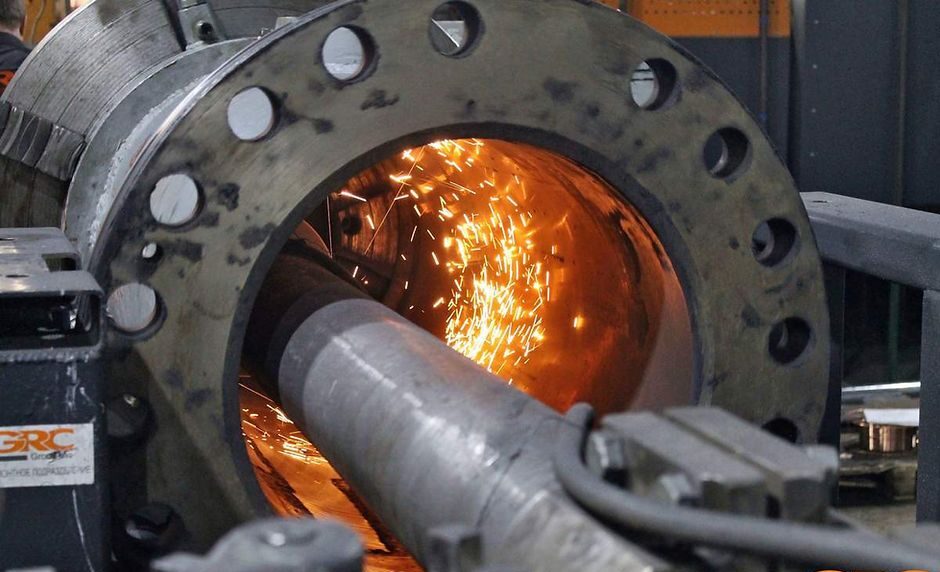
Выездной формат применяют, когда демонтаж детали слишком сложен, дорог или связан с длительной остановкой производства. В этом случае мобильный станок доставляют на объект, закрепляют на узле или рядом с зоной ремонта, выставляют относительно базовых поверхностей и выполняют обработку на месте.
Мобильная шлифовка особенно полезна для больших диаметров, фасок, конических посадок и внутренних сопряжений. Такие поверхности часто находятся на крупногабаритном оборудовании, которое невозможно быстро перевезти в цех.
Для точной установки станка и контроля геометрии может применяться лазерный трекер Leica. Это позволяет выставлять оборудование не «на глаз», а по инструментальным данным.
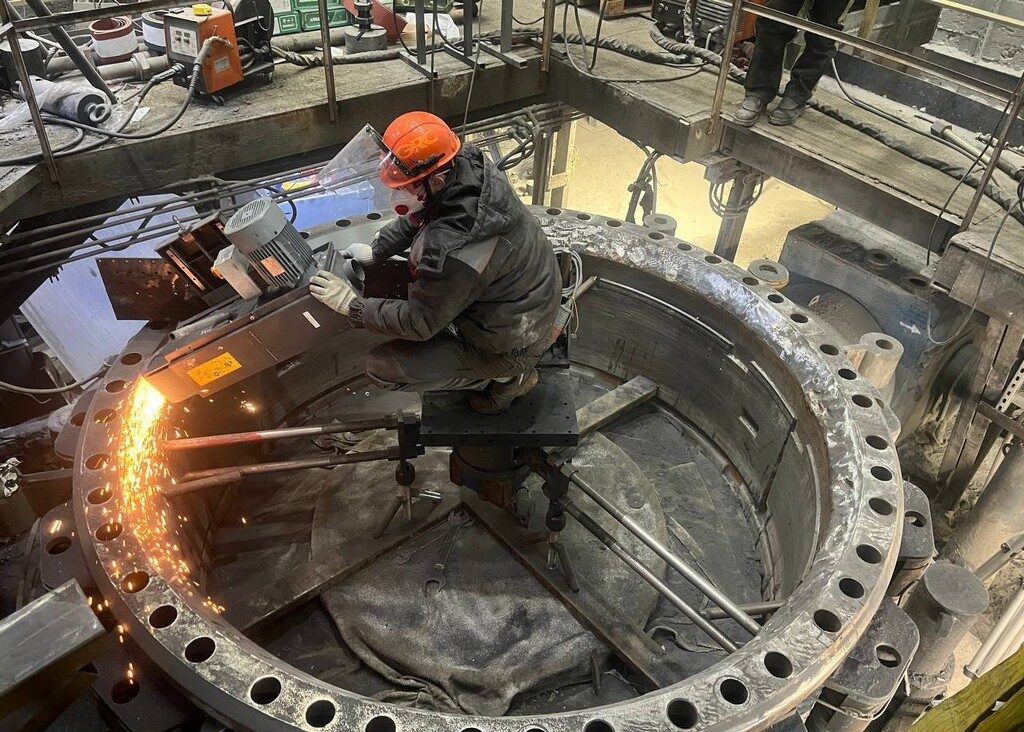
Выездная внутренняя шлифовка металла рациональна, если:
Перед выездом инженеры оценивают диаметр, глубину зоны, характер дефекта, доступ к поверхности, возможность крепления оснастки и требования к шероховатости.
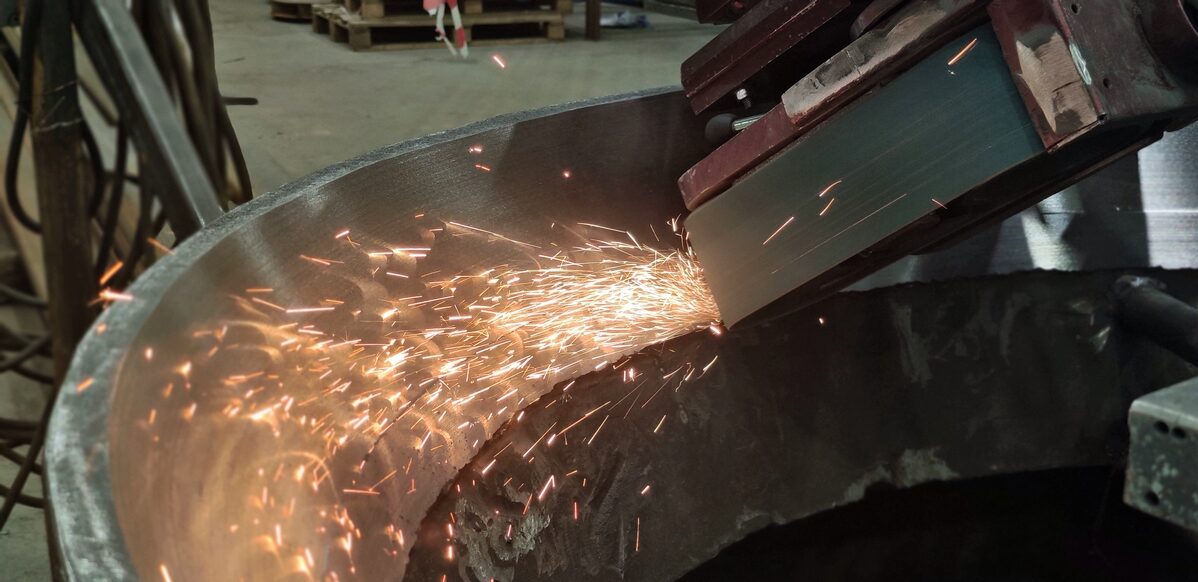
Мобильные установки применяются не только для цилиндрических отверстий. В зависимости от конструкции узла можно работать с разными типами поверхностей.
На объекте заказчика возможно восстановление:
Для нестандартных задач оборудование дорабатывают под конкретный узел. Такой подход особенно важен, когда геометрия детали отличается от типовой, а доступ к месту ремонта ограничен.
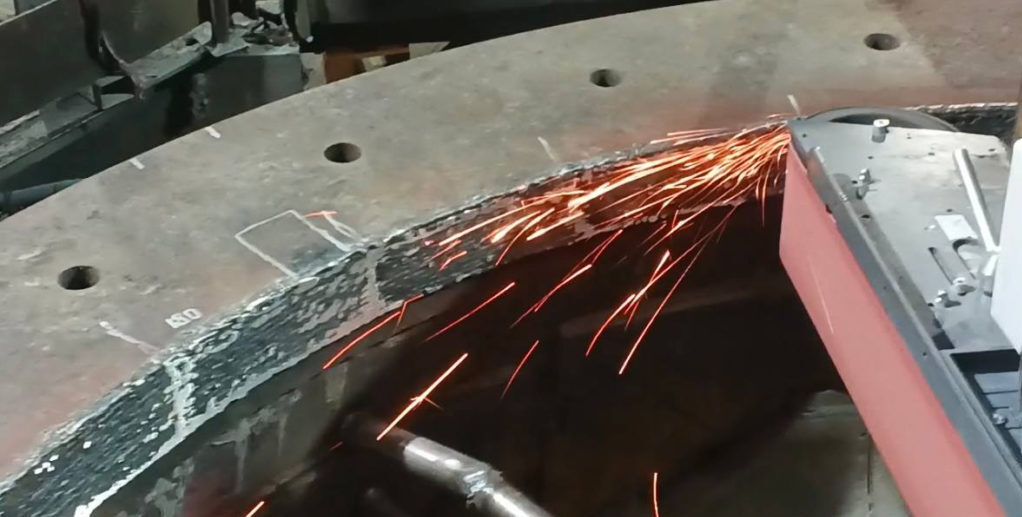
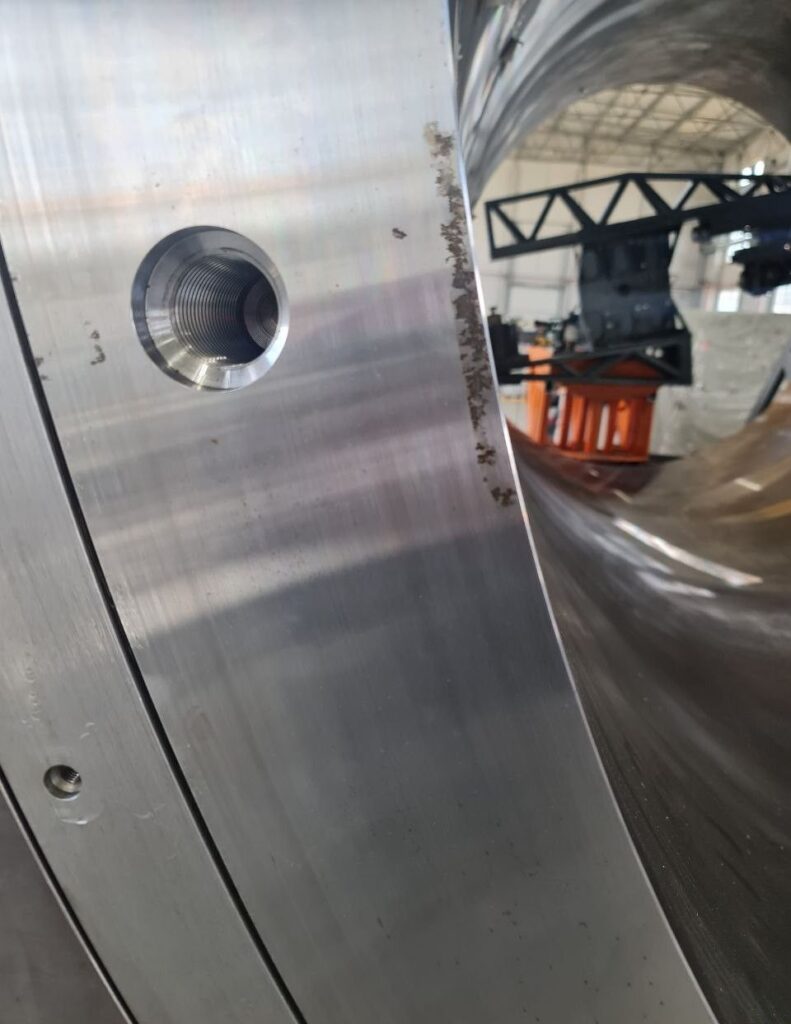
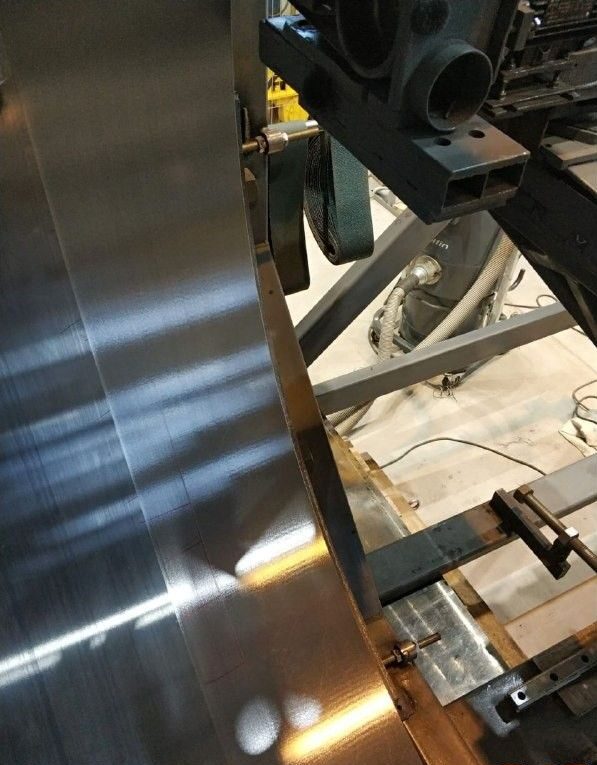
1. Шлифовка фаски большого диаметра мобильным орбитально-шлифовальным станком
В этом проекте требовалось обработать большой внутренний диаметр — 2100 мм на глубину 340 мм. Задача заключалась в шлифовке заходной фаски с требованием по чистоте поверхности Ra 1.6.
Для работы мы доработали мобильный орбитально-шлифовальный станок, обработали два отверстия и выполнили контроль. По результатам проверки размеры были в допусках, а шероховатость составила Ra 0,8–1,6.
Этот пример показывает возможности выездной обработки крупных внутренних поверхностей без перевозки детали на базу.
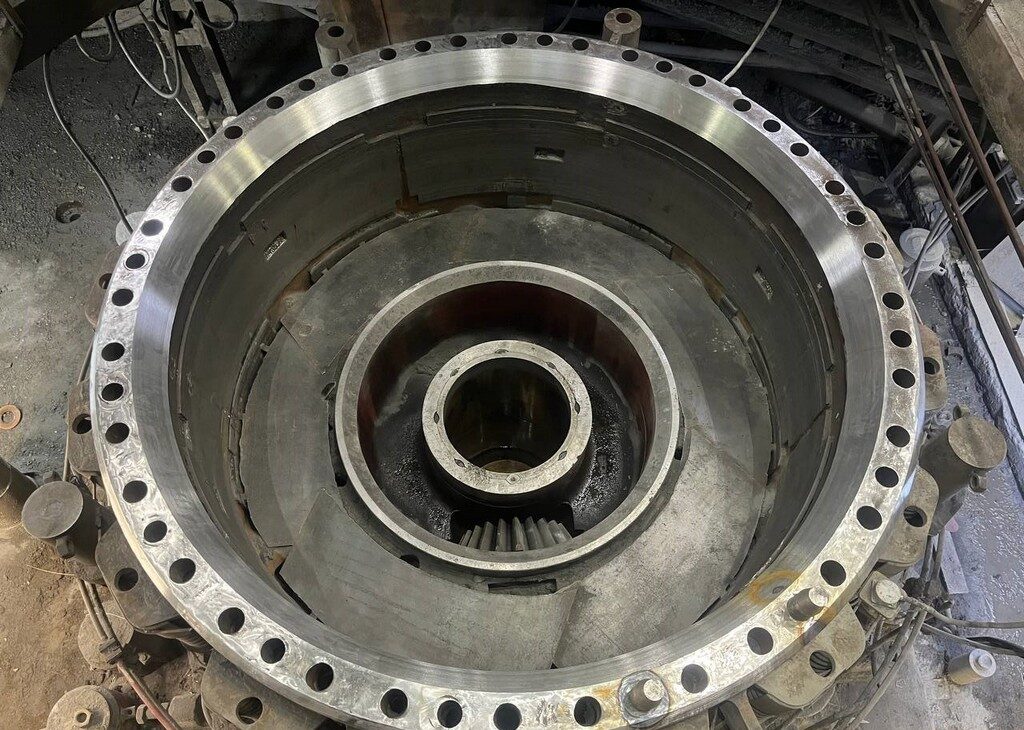
2. Восстановление сопряжения нижней чаши дробилки КМД-2200
На нижней чаше конусной дробилки КМД-2200 нужно было восстановить конусное посадочное место. Для ремонта использовали собственное мобильное оборудование — орбитальный шлифовальный станок.
Станок выставляли с применением лазерного трекера Leica AT403. После подготовки поверхности выполнили наплавку, затем провели чистовую шлифовку конусной зоны до проектных размеров.
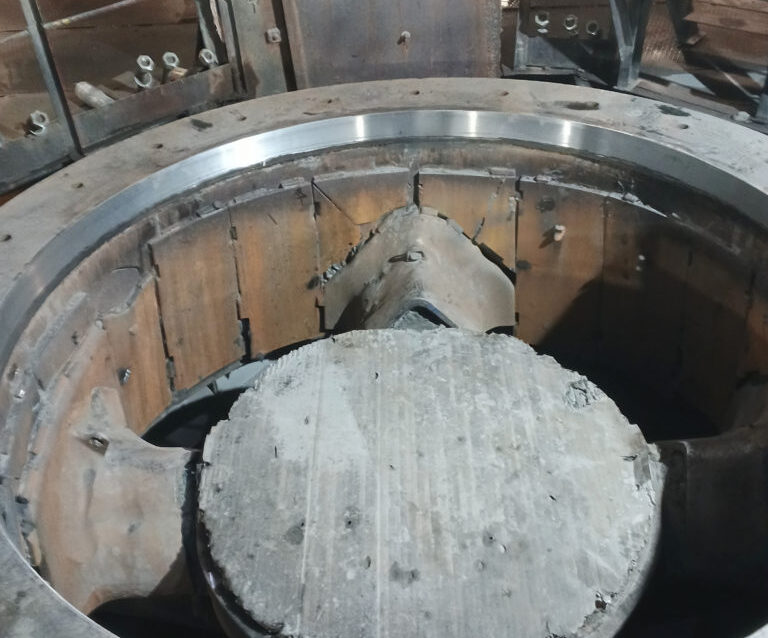
3. Восстановление сопряжения чаши конусной дробилки Sandvik
В этом случае работы проводились непосредственно в корпусе дробления. Наш портативный шлифовальный станок обрабатывал коническое сопряжение верхней и нижней чаши дробилки Sandvik.
Сначала сформировали чистый профиль под наплавку, затем восстановили металл и обработали поверхность до требуемых параметров тем же мобильным комплексом. Такой проект подтверждает, что выездная шлифовка подходит для сложных конических поверхностей, где важны надёжная фиксация станка и точное повторение геометрии.
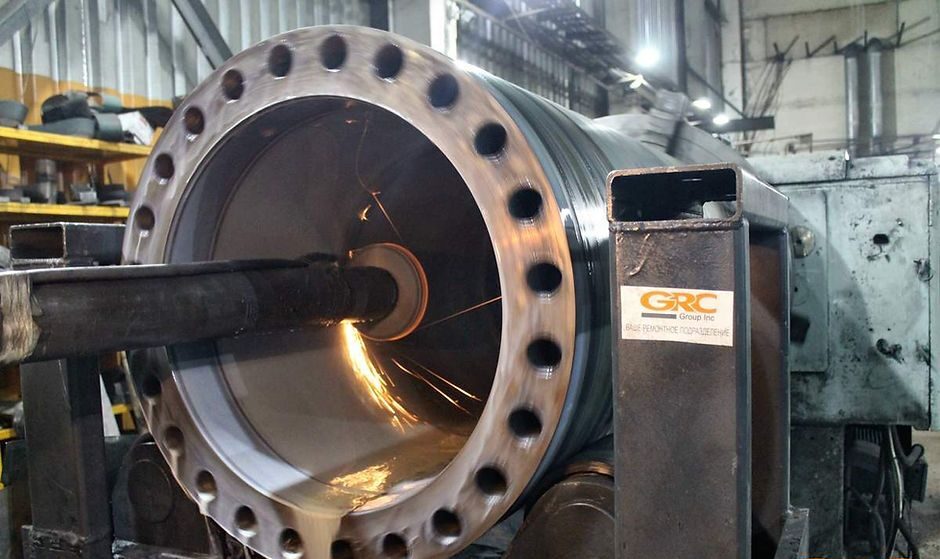
4. Шлифовка внутреннего диаметра гильзы гидроцилиндра реза Akros-Henschel
Гильза гидроцилиндра реза от пресс-ножниц Akros-Henschel поступила на обработку с ржавчиной, задирами глубиной до 0,3 мм и раковинами по кругу рабочей поверхности. Деталь имела наружный диаметр 780 мм, внутренний — 580 мм, длину — 1570 мм.
Мы выполнили шлифовку внутреннего диаметра на токарном станке ДИП-500. Такая обработка позволила убрать повреждения и подготовить рабочую поверхность гильзы к дальнейшей эксплуатации.
5. Восстановление внутренней поверхности гильзы серводвигателя ГЭС
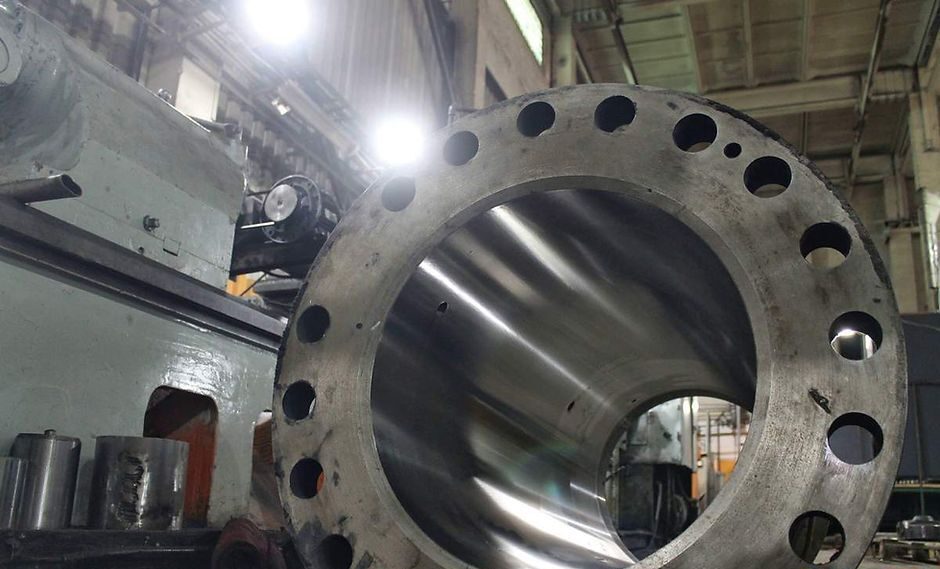
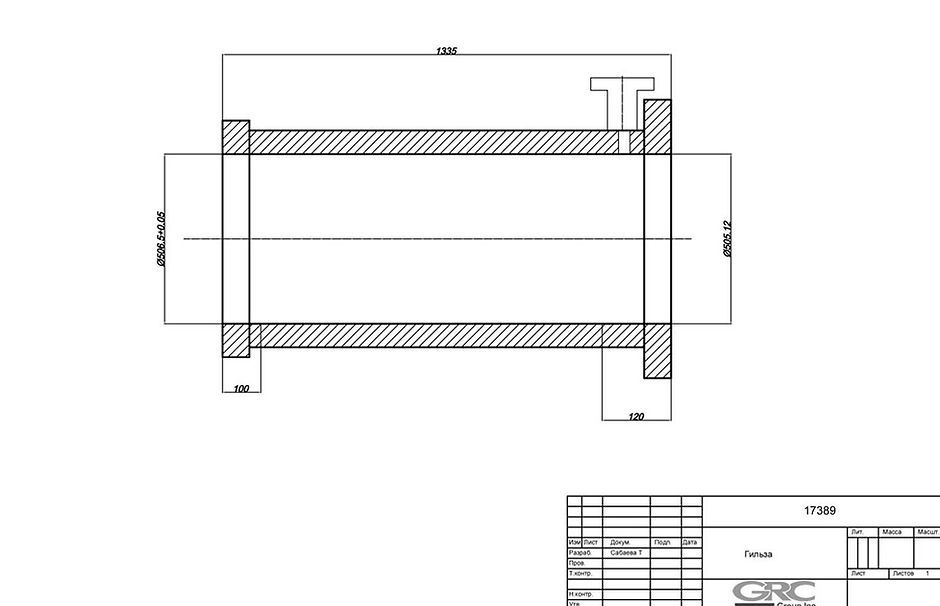
К нам на производство поступила гильза гидравлического серводвигателя ГЭС с внутренним диаметром 505 мм. На внутренней поверхности цилиндра образовались задиры, поэтому после наплавки деталь отправили на механическую обработку.
Мы провели входной контроль, выполнили замеры, изготовили центрирующий упор, установили гильзу на токарный станок ДИП-500 со шлифовальным инструментом и обработали внутреннюю поверхность в ремонтный размер. Работы выполнялись в круглосуточном режиме и заняли 3 суток.
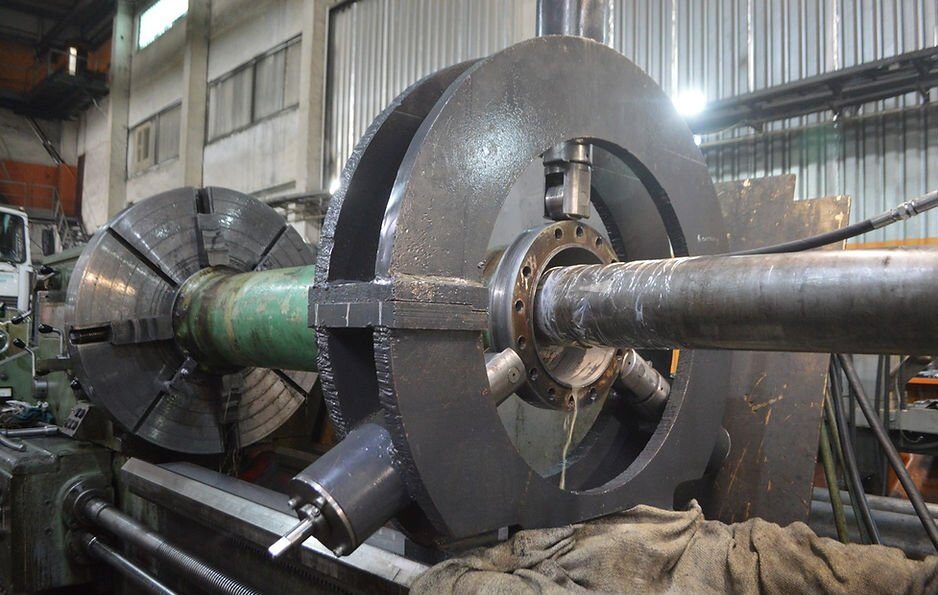
6. Ремонт гидроцилиндров плавкрана Р-108
На гидроцилиндрах плавкрана были повреждения, в том числе задиры на внутренней поверхности. Чтобы устранить дефекты, диаметр гильзы отшлифовали в больший ремонтный размер.
Такой подход потребовал дополнительной доработки сопрягаемых элементов, но позволил восстановить рабочую зону без замены крупной детали.
Чтобы быстрее подобрать технологию, желательно прислать:
Если точных данных пока нет, можно начать с фотографий и краткого описания проблемы. После первичной оценки специалисты подскажут, какие параметры нужно уточнить.
Внутренняя шлифовка металла помогает восстановить рабочие поверхности гильз, труб, барабанов, чаш дробилок, корпусов и других крупногабаритных деталей. Обработку можно выполнить на стационарной базе или мобильной установкой на объекте заказчика.
Если деталь можно снять и доставить в цех, выбирают стационарный формат. Когда демонтаж сложен, а узел нужно вернуть в работу быстрее, применяют выездную металлообработку.
Мы подбираем технологию под конкретную задачу: оцениваем дефект, выбираем оборудование, при необходимости выполняем инструментальные замеры, проводим шлифование и контролируем результат.
Телефон
8 800 500-63-74
Электронная почта
zapros@1grc.ru
Вашу задачу рассматривают:
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования
Обычно предоставляем первичную обратную связь в течение рабочего дня. Для предварительной оценки желательно приложить фотографии, чертежи или видео.
Мы уже работаем над вашим запросом, свяжемся с вами в ближайшее время!
Работаем с 2005 года
Выезд по РФ и СНГ
Собственное производство и мобильные станки
Возможен ремонт без демонтажа оборудования


